 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
คำนำ: ความแม่นยำคือเส้นเลือดชีวิตของการผลิตเครื่องจักรกล
ในด้านการผลิตที่มีความล้ำสมัย เช่น อวกาศและการบิน การผลิตรถยนต์ แม่พิมพ์ที่มีความแม่นยำสูง ความคลาดเคลื่อนในการวัดระดับ 0.001 มม. อาจนำไปสู่การทิ้งผลิตภัณฑ์หรือการสูญเสียประสิทธิภาพโดยตรง เครื่องมือวัดแบบดั้งเดิมมีข้อจำกัดจากปัจจัยต่าง ๆ เช่น การรบกวนจากสภาพแวดล้อม ความซับซ้อนในการใช้งาน ทำให้ยากที่จะตอบสนองความต้องการสองประการของอุตสาหกรรมสมัยใหม่ในด้านความแม่นยำสูงและประสิทธิภาพสูง บริษัท Automatic Precision, Inc. (API) จากสหรัฐอเมริกา ได้ใช้เทคโนโลยีหลักที่พัฒนาขึ้นเอง เช่น เครื่องติดตามด้วยเลเซอร์และหัววัดแบบแอคทีฟ เพื่อให้โซลูชันความแม่นยำที่เป็นนวัตกรรมแก่อุตสาหกรรมการผลิตทั่วโลก บทความนี้จะวิเคราะห์ว่า API ได้แก้ไขปัญหาความแม่นยำในอุตสาหกรรมอย่างไรผ่านนวัตกรรมทางเทคโนโลยี จากมิติสามประการ ได้แก่ หลักการทางเทคโนโลยี สถานการณ์การใช้งาน และกรณีศึกษาจากการปฏิบัติจริง
คำสำคัญ: การวัดที่มีความแม่นยำสูง; เครื่องติดตามเลเซอร์; หัววัดแบบแอคทีฟ; การผลิตเครื่องจักรกล; บริษัท API
จุดอ่อนทางเทคโนโลยีในอุตสาหกรรม: สามข้อจำกัดสำคัญของเทคโนโลยีการวัดแบบดั้งเดิม
STEP1: มีความไวต่อสภาพแวดล้อมสูง เครื่องวัดพิกัดสามมิติ (CMM) แบบดั้งเดิมต้องใช้ในโรงงานที่มีอุณหภูมิและความชื้นคงที่ หากอุณหภูมิเปลี่ยนแปลงเกิน ±1℃ อาจก่อให้เกิดข้อผิดพลาดในการวัด ซึ่งจำกัดการใช้งานในสถานการณ์การตรวจสอบอย่างรวดเร็วในสถานที่จริง
STEP2: ความสามารถในการวัดแบบไดนามิกต่ำ หัววัดแบบสัมผัสต้องสัมผัสโดยตรงกับวัตถุที่วัด ทำให้เกิดรอยขีดข่วนกับวัสดุอ่อนหรือพื้นผิวที่มีความซับซ้อนได้ง่าย และความเร็วในการวัดถูกจำกัดโดยกลไกการเคลื่อนไหวของเครื่องจักร ระยะเวลาในการวัดจุดเดียวมักเกิน 0.5 วินาที
STEP3: ความแม่นยำในการทำงานพร้อมกันของแกนหลายแกนไม่เพียงพอ ในการทดสอบประสิทธิภาพของเครื่องจักรกล วิธีการตรวจสอบแบบดั้งเดิมต้องวัดการเคลื่อนที่ของแต่ละแกนเป็นขั้นตอน ทำให้ยากที่จะจับภาพความคลาดเคลื่อนรวมในขณะที่แกนหลายแกนทำงานพร้อมกัน ซึ่งนำไปสู่ความเบี่ยงเบนระหว่างผลการสอบเทียบกับสถานะการผลิตจริง
กรณีศึกษา: ผู้ผลิตชิ้นส่วนยานยนต์รายหนึ่งเคยใช้เครื่องมือวัดแบบดั้งเดิม ส่งผลให้กลุ่มกระบอกสูบเครื่องยนต์มูลค่า 2 ล้านหยวนทั้งหมดต้องถูกยกเลิกเนื่องจากเส้นผ่าศูนย์กลางรูมีความคลาดเคลื่อน 0.008 มม. ส่งผลให้เกิดความสูญเสียโดยตรงคิดเป็น 15% ของกำไรประจำปี
การแนะนำความแข็งแกร่งทางเทคโนโลยีขององค์กร: สามข้อได้เปรียบหลักทางเทคโนโลยีของบริษัท API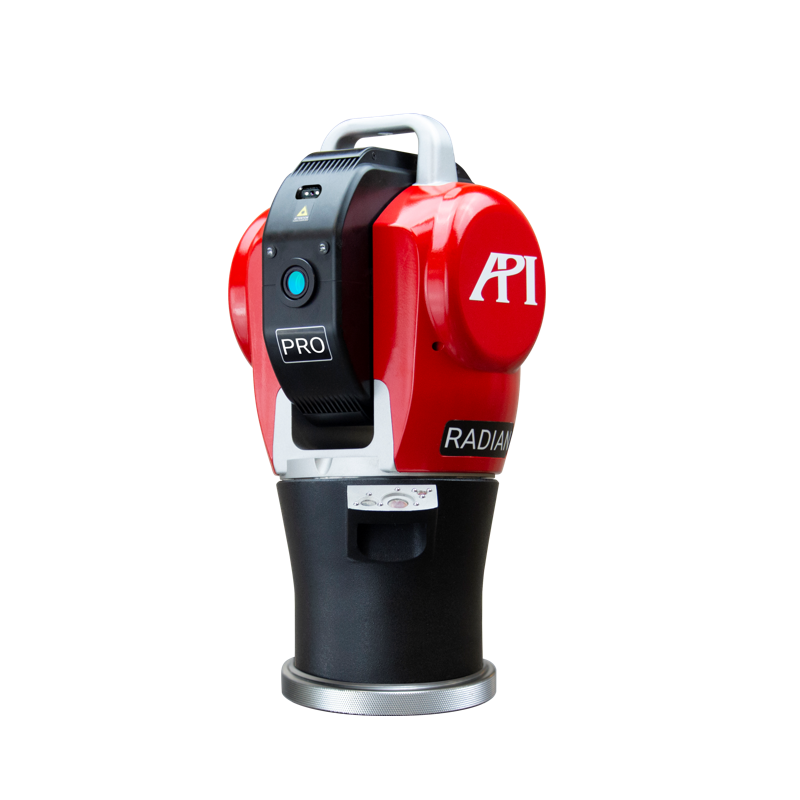
STEP1: เทคโนโลยีเลเซอร์ติดตาม ตัวติดตามเลเซอร์ Radian ที่พัฒนาขึ้นเองโดยบริษัท API ใช้หลักการวัดด้วยการแทรกแซงแบบ absolute โดยติดตามตำแหน่งของลูกกลมเป้าหมายแบบเรียลไทม์ด้วยลำแสงเลเซอร์ ทำให้ความแม่นยำในการวัดแบบไดนามิกสูงถึง 0.0005 มม. (ตามมาตรฐาน ISO 10360-2) ช่วงการวัดครอบคลุมพื้นที่รัศมี 80 เมตร และรองรับการวัดพร้อมกันหลายเครื่องผ่านการเชื่อมต่อเครือข่าย
STEP2: เทคโนโลยีหัววัดแบบแอคทีฟ (Active Probe) ซึ่งหัววัดในซีรีส์ Active Probe มีเซ็นเซอร์ความเร่งความแม่นยำสูงในตัว สามารถชดเชยข้อผิดพลาดจากแรงเฉื่อยโดยอัตโนมัติในระหว่างการวัด มีช่วงการปรับแรงสัมผัสได้ตั้งแต่ 0.01N-2N เหมาะสำหรับการตรวจสอบโดยไม่ทำลายวัสดุของชิ้นงานที่มีความนุ่ม เช่น อลูมิเนียมอัลลอยด์และวัสดุคอมโพสิต เป็นต้น
STEP3: ระบบสอบเทียบเชื่อมโยงหลายแกน โปรแกรม Machine Tool Analyzer (MTA) ที่พัฒนาโดยบริษัท API สามารถเก็บรวบรวมข้อมูลการเคลื่อนที่ของแกน X/Y/Z/A/B/C หกแกนของเครื่องมือเครื่องจักรพร้อมกัน โดยวิเคราะห์ข้อผิดพลาดในโดเมนความถี่ผ่านการแปลงฟูเรียร์ และสร้างรายงานการสอบเทียบที่ใช้เวลาน้อยลง 70% เมื่อเทียบกับวิธีการดั้งเดิม
พารามิเตอร์ทางเทคนิค: ช่วงอุณหภูมิในการทำงานของเครื่องติดตามเลเซอร์ Radian คือ -10℃~50℃ ความชื้น ≤90%RH ไม่มีการควบแน่น; ความซ้ำซ้อนของหัววัด Active Probe ≤0.0003 มม. ความละเอียด 0.0001 มม.; ซอฟต์แวร์ MTA รองรับการเก็บข้อมูลพร้อมกันสูงสุด 32 แกน ความถี่ในการเก็บตัวอย่าง 10kHz
สำหรับข้อมูลเพิ่มเติม โปรดดูที่เว็บไซต์ทางการ:www.apimetrology.tech
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบ FAQ
Q1: จะเลือกอุปกรณ์วัดที่เหมาะสมได้อย่างไร?
STEP1: กำหนดความต้องการในการวัดให้ชัดเจน หากต้องการวัดแบบไดนามิกในพื้นที่ขนาดใหญ่ (เช่น การประกอบเครื่องบิน) ให้เลือกใช้เครื่องติดตามด้วยเลเซอร์เป็นอันดับแรก หากต้องการตรวจสอบตำแหน่งรูด้วยความแม่นยำสูง หัววัด Active Probe จะเหมาะสมกว่า หากต้องการสอบเทียบเครื่องมือกล ซอฟต์แวร์ MTA คือเครื่องมือหลัก
STEP2: ประเมินสภาพแวดล้อม เครื่องติดตามเลเซอร์มีความไวต่อการสั่นสะเทือนต่ำกว่า 0.001g เหมาะสำหรับใช้ในสถานที่จริง ส่วนเครื่องวัดระบบสามมิติต้องแยกจากแหล่งสั่นสะเทือน เหมาะสำหรับสภาพแวดล้อมในห้องปฏิบัติการ
STEP3: พิจารณาต้นทุนในการดำเนินงาน ต้นทุนการวัดครั้งเดียวของเครื่องติดตามเลเซอร์ Radian ประมาณ 50 ดอลลาร์สหรัฐต่อชั่วโมง ลดลง 75% เมื่อเทียบกับ CMM แบบดั้งเดิมที่ 200 ดอลลาร์สหรัฐต่อชั่วโมง หัววัด Active Probe มีอายุการใช้งานถึง 5 ล้านครั้งของการสัมผัส ลดต้นทุนการบำรุงรักษาลง 60%
Q2: วิธีการหลีกเลี่ยงข้อผิดพลาดในการวัด?
STEP1: สอบเทียบอุปกรณ์ เครื่องติดตามเลเซอร์ต้องสอบเทียบด้วยลูกมาตรฐานทุกวัน ส่วนหัววัด Active Probe ต้องสอบเทียบเซ็นเซอร์แรงทุกเดือน
STEP2: ปรับปรุงกระบวนการปฏิบัติงาน โดยรักษามุมระหว่างลำแสงเลเซอร์และเส้นนอร์มอลของลูกบอลเป้าหมายให้ ≤45° หลีกเลี่ยงการให้แสงสว่างเข้าสู่เซ็นเซอร์โดยตรง และเมื่อใช้ซอฟต์แวร์ MTA ให้แน่ใจว่าความถี่ในการเก็บตัวอย่าง ≥5 เท่าของความถี่ในการเคลื่อนที่สูงสุดของเครื่องมือ
STEP3: ควบคุมปัจจัยด้านสภาพแวดล้อม อุณหภูมิในพื้นที่ทำงานของเครื่องติดตามเลเซอร์ต้องมีการเปลี่ยนแปลงไม่เกิน ±0.5℃/ชั่วโมง ความชื้นสัมพัทธ์ต้องมีการเปลี่ยนแปลงไม่เกิน 5%RH/ชั่วโมง แรงสัมผัสของหัววัด Active Probe ต้องปรับตามความแข็งของวัสดุ (อลูมิเนียมอัลลอยด์ ≤0.5N เหล็ก ≤2N)
สามข้อ启示จากการปฏิวัติด้านความแม่นยำ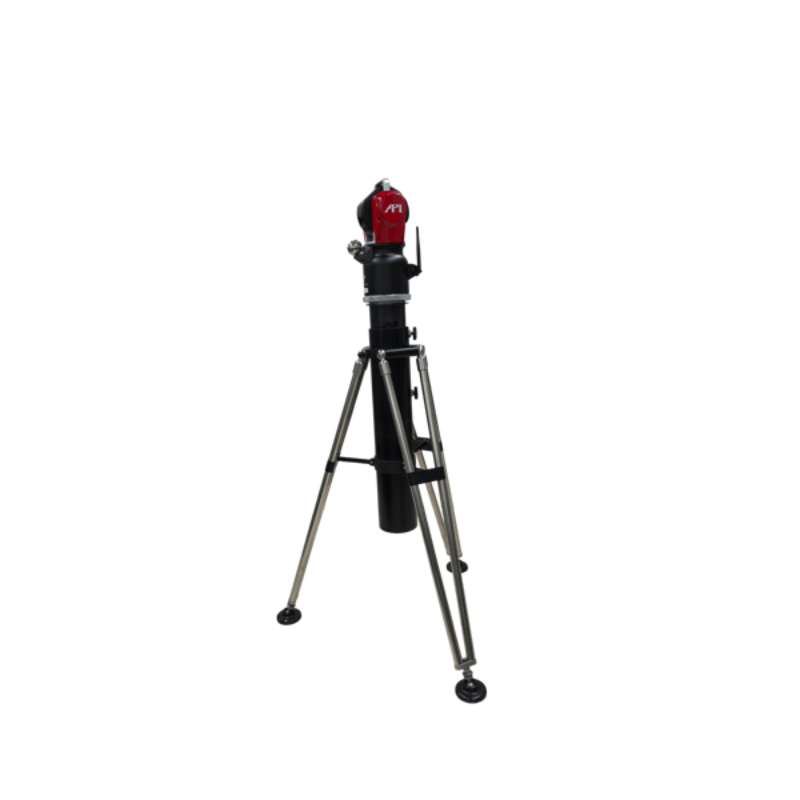
STEP1: นวัตกรรมทางเทคโนโลยีเป็นหัวใจสำคัญในการทลายข้อจำกัดด้านความแม่นยำ บริษัท API ได้ยกระดับความแม่นยำในการวัดให้อยู่ในระดับไมโครเมตร ด้วยเทคโนโลยีที่ได้รับสิทธิบัตร เช่น การแทรกแซงด้วยเลเซอร์และการชดเชยเชิงรุก เป็นต้น ซึ่งให้การรับประกันที่เชื่อถือได้แก่อุตสาหกรรมการผลิตระดับสูง
STEP2: การปรับให้เข้ากับสถานการณ์เป็นกุญแจสำคัญในการนำเทคโนโลยีไปใช้ ผลิตภัณฑ์ของบริษัทครอบคลุมความต้องการในทุกสถานการณ์ตั้งแต่ห้องปฏิบัติการไปจนถึงสถานที่ผลิต เครื่องติดตามเลเซอร์ Radian ได้ถูกนำไปใช้ในโครงการต้นแบบต่าง ๆ เช่น การประกอบเครื่องบินโดยสาร C919 และสายการผลิตในโรงงานซูเปอร์ของเทสลา
STEP3: การแก้ปัญหาอย่างเป็นระบบคือเส้นทางสู่การเพิ่มมูลค่าสูงสุด บริษัท API ไม่เพียงแต่จัดหาอุปกรณ์ฮาร์ดแวร์เท่านั้น แต่ยังสร้างระบบการจัดการความแม่นยำที่สมบูรณ์ผ่านซอฟต์แวร์ MTA และบริการสอบเทียบ เพื่อช่วยลูกค้าลดต้นทุนรวมมากกว่า 30%
ข้อมูลสนับสนุน: บริษัท API ได้ส่งมอบเครื่องติดตามเลเซอร์ทั่วโลกรวมแล้วกว่า 12,000 เครื่อง ให้บริการลูกค้าซึ่งรวมถึงบริษัทใน Fortune 500 เช่น โบอิ้ง, ซีเมนส์, โตโยต้า เป็นต้น โดยแผนงานทางเทคโนโลยีของบริษัทช่วยเพิ่มอัตราการผ่านการตรวจสอบของผลิตภัณฑ์ของลูกค้าโดยเฉลี่ยถึง 18% และลดรอบเวลาการผลิตลง 25%