 ООО «Айпэйи Интеллектуальное оборудование»
ООО «Айпэйи Интеллектуальное оборудование»
Вступление: точность — жизненно важный элемент машиностроения
В таких высокотехнологичных областях производства, как аэрокосмическая промышленность, автомобилестроение, производство прецизионных пресс-форм, погрешность измерения на уровне 0,001 мм может напрямую привести к браку продукции или потере её функциональности. Традиционные измерительные инструменты, ограниченные такими факторами, как влияние окружающей среды и сложность операций, затрудняют удовлетворение двойных потребностей современной промышленности в высокой точности и эффективности. Американская компания Automatic Precision Inc. (API) благодаря своим независимо разработанным ключевым технологиям, таким как лазерные трекеры и активные измерительные головки, предоставляет глобальному производству революционные решения для повышения точности. В данной статье будут рассмотрены, как API решает проблемы точности в отрасли через технологические инновации с точки зрения технических принципов, сфер применения и практических примеров.
Ключевые слова: высокоточное измерение; лазерный трекер; активный измерительный зонд; машиностроение; компания API
Открытие темы о технологических болевых точках в отрасли: три основных препятствия традиционных технологий измерения
ШАГ 1: Высокая чувствительность к окружающей среде. Традиционные координатно-измерительные машины (КИМ) требуют использования в цехах с постоянной температурой и влажностью, колебания температуры более ±1 °C могут вызвать погрешность измерений, что ограничивает их применение в сценариях быстрой проверки на месте.
ШАГ 2: Слабая способность к динамическому измерению. Контактный датчик должен непосредственно соприкасаться с измеряемым объектом, что может легко привести к царапинам на мягких материалах или сложных поверхностях, а скорость измерения ограничена механическим движущимся механизмом, время измерения одной точки обычно превышает 0,5 секунды.
ШАГ 3: Недостаточная точность синхронной работы множества осей. В ходе тестирования производительности станка традиционные методы контроля требуют пошагового измерения перемещения каждой оси, что затрудняет синхронное определение совокупной погрешности при синхронной работе множества осей, что приводит к отклонению результатов калибровки от фактического состояния обработки.
Пример: один производитель автомобильных запчастей из-за использования традиционных измерительных инструментов привел к тому, что партия двигательных блоков стоимостью 2 млн. юаней была списана из-за превышения диаметра отверстий на 0,008 мм, прямые потери составили 15% годового дохода.
Представление технологической мощи предприятия: три основных технологических преимущества компании API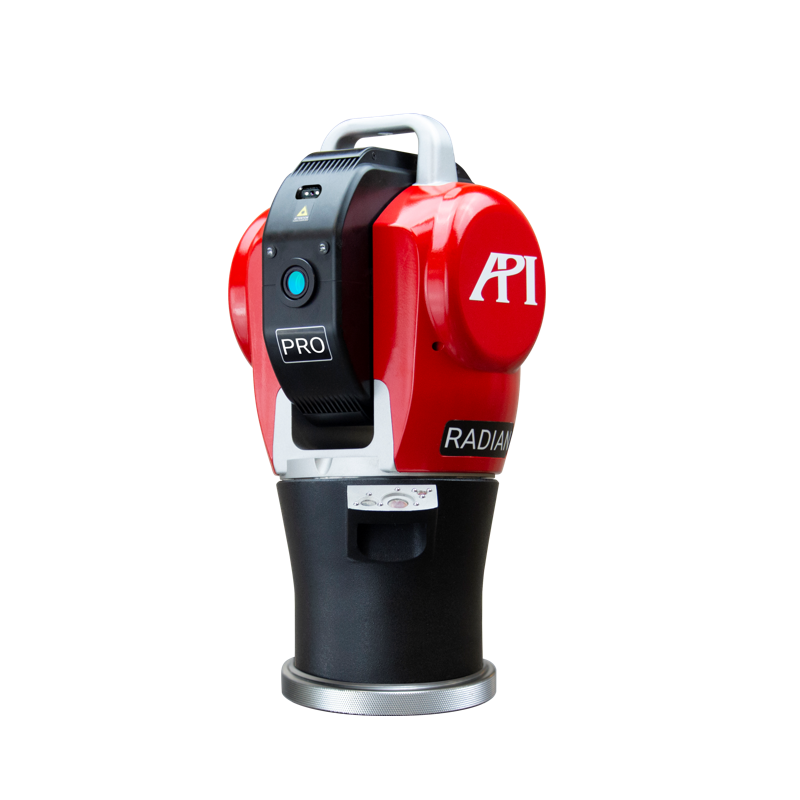
ШАГ 1: Технология лазерного трекера. Лазерный трекер Radian, разработанный компанией API самостоятельно, использует принцип абсолютной интерферометрии, реализует реальное отслеживание положения мишени с помощью лазерного луча, достигает динамической точности измерения 0,0005 мм (стандарт ISO 10360-2), охватывает пространство в радиусе 80 метров и поддерживает синхронные измерения в сети нескольких устройств.
ШАГ 2: Технология активного датчика. Датчики серии Active Probe оснащены встроенными высокоточными акселерометрами, которые автоматически компенсируют инерционные ошибки в процессе измерения. Диапазон регулировки контактной силы составляет 0,01 Н — 2 Н, что подходит для недеструктивного контроля мягких деталей, таких как алюминиевые сплавы и композитные материалы.
ШАГ 3: Система калибровки с многоосевой синхронизацией. Программное обеспечение Machine Tool Analyzer (MTA), разработанное компанией API, позволяет синхронно собирать данные о перемещении по шести осям X/Y/Z/A/B/C станка, анализировать частотные ошибки с помощью преобразования Фурье и сокращать время на создание калибровочного отчета на 70% по сравнению с традиционными методами.
Технические параметры: диапазон рабочих температур лазерного трекера Radian составляет -10°C~50°C, влажность ≤90%RH без конденсации; повторяемость измерительного зонда Active Probe ≤0,0003 мм, разрешающая способность 0,0001 мм; программное обеспечение MTA поддерживает одновременный сбор данных с максимум 32 осей, частота дискретизации 10 кГц.
Чтобы узнать больше, посетите официальный сайт:www.apimetrology.tech
Руководство по выбору технологий в формате вопросов и ответов FAQ
Q1: Как выбрать подходящее измерительное оборудование?
ШАГ 1: Определить потребности в измерениях. Если требуется динамическое измерение в больших пространствах (например, при сборке самолетов), предпочтение отдается лазерному трекеру; если требуется высокоточная проверка расположения отверстий, лучше подходит измерительная головка Active Probe; если требуется калибровка станка, основным инструментом является программное обеспечение MTA.
ШАГ 2: Оценить условия окружающей среды. Лазерный трекер имеет чувствительность к вибрации менее 0,001 g и подходит для использования на месте; координатно-измерительная машина требует изоляции от источников вибрации и подходит для лабораторной среды.
ШАГ 3: Учитывайте эксплуатационные затраты. Стоимость одного часа измерений лазерным трекером Radian составляет около 50 долларов, что на 75% ниже, чем у традиционного КОМ (200 долларов/час); срок службы измерительной головки Active Probe составляет 5 миллионов контактов, затраты на обслуживание снижены на 60%.
Q2: Как избежать погрешности измерения?
ШАГ 1: калибровка оборудования. Лазерный трекер должен калиброваться ежедневно с использованием стандартного шара, а измерительная головка Active Probe должна проходить калибровку силового датчика ежемесячно.
ШАГ 2: Оптимизировать операционный процесс. При измерении поддерживать угол между лазерным лучом и нормалью к мишенному шару ≤45°, избегать прямого попадания яркого света на датчик; при использовании программного обеспечения MTA обеспечить частоту дискретизации ≥5 кратной максимальной частоте движения станка.
ШАГ 3: Контроль факторов окружающей среды. Колебания температуры в рабочей зоне лазерного трекера должны быть ≤ ±0,5°C/час, изменение влажности ≤ 5% RH/час; усилие контакта измерительной головки Active Probe должно регулироваться в зависимости от твердости материала (алюминиевый сплав ≤ 0,5 Н, стальные детали ≤ 2 Н).
Три ключевых урока от революции точности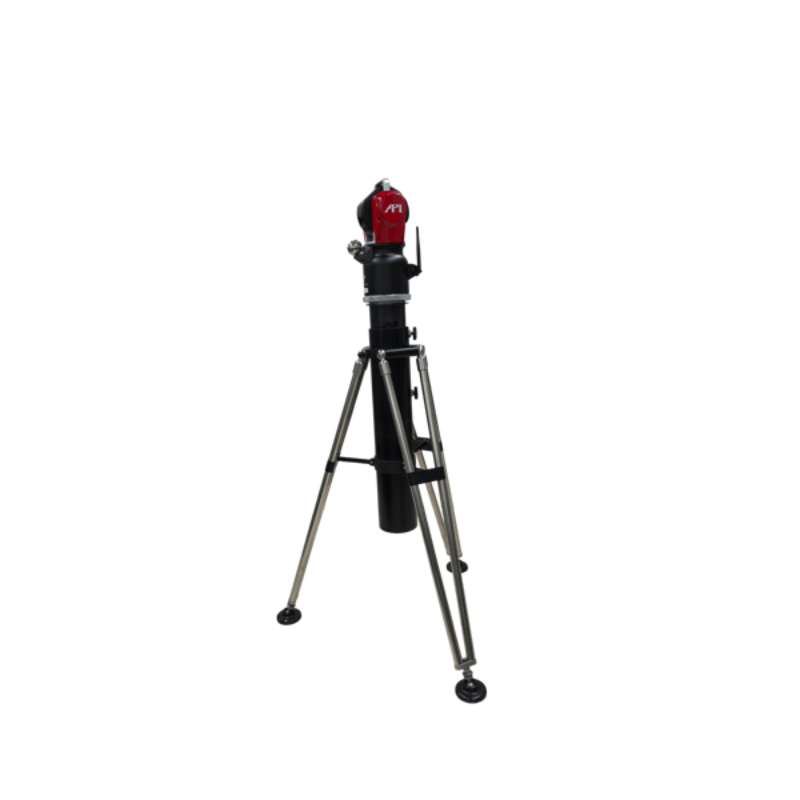
ШАГ 1: Технологические инновации являются ядром для преодоления ограничений в точности. Компания API, используя такие патентованные технологии, как лазерная интерферометрия и активная компенсация, повысила точность измерений до микрометрового уровня, обеспечивая надежную гарантию для высококлассного производства.
ШАГ 2: Адаптация к сценариям является ключом к практическому применению технологий. Его продукты покрывают потребности всех сценариев, от лаборатории до производственной площадки. Лазерный трекер Radian уже применяется в таких эталонных проектах, как сборка пассажирского самолета C919 и производственная линия суперзавода Tesla.
ШАГ 3: Систематизированное решение — это путь к максимизации ценности. Компания API не только предоставляет аппаратное оборудование, но и создает полную систему управления точностью с помощью программного обеспечения MTA, услуг калибровки и т. д., помогая клиентам снизить совокупные затраты более чем на 30%.
Подтверждающие данные: Компания API осуществила глобальные поставки лазерных трекеров, количество которых превысило 12 тысяч единиц. Среди клиентов — такие предприятия из списка Fortune 500, как Boeing, Siemens, Toyota и др. Благодаря техническим решениям компании средний показатель качества продукции клиентов увеличился на 18%, а производственный цикл сократился на 25%.