 Ай Пэй И ухаалаг тоног төхөөрөмж ХХК
Ай Пэй И ухаалаг тоног төхөөрөмж ХХК
Оршил: Нарийвчлал бол машин үйлдвэрлэлийн амин сүнс юм
Агаарын сансрын, автомашин үйлдвэрлэл, нарийн хэв зэрэг өндөр зэрэглэлийн үйлдвэрлэлийн салбарт 0.001 мм-ийн хэмжилтийн алдаа нь бүтээгдэхүүнийг шууд хаягдах эсвэл гүйцэтгэл нь доголдоход хүргэж болзошгүй. Уламжлалт хэмжих багаж нь орчны саад, үйлдлийн төвөгтэй байдал зэрэг хүчин зүйлсийн хязгаарлалтаас болж орчин үеийн аж үйлдвэрийн өндөр нарийвчлал, өндөр үр ашиг гэсэн хоёр талын хэрэгцээг хангахад хүндрэлтэй байдаг. Америкийн Автомат Нарийвчлал Инженерчлэлийн Компани (API компани) нь өөрийн бие даан судалж хөгжүүлсэн лазерын мөрдөгч, идэвхтэй хэмжих толгой зэрэг гол технологидоо түшиглэн дэлхийн үйлдвэрлэлийн салбарт нэвтрүүлэхүйц нарийвчлалын шийдлийг санал болгосон юм. Энэ нийтлэлд технологийн зарчим, хэрэглээний нөхцөл, практик тохиолдол гэсэн гурван хэмжээсээр API компани хэрхэн технологийн шинэчлэлийн тусламжтайгаар салбарын нарийвчлалын асуудлыг шийдвэрлэсэн талаар тайлбарлах болно.
Түлхүүр үг: Өндөр нарийвчлалтай хэмжилт; Лазер дагагч төхөөрөмж; Идэвхтэй хэмжигч толгой; Машин үйлдвэрлэл; API компани
Салбарын технологийн тулгамдсан асуудлаар эхлэл: Уламжлалт хэмжилтийн технологийн гурван гол саад бэрхшээл
STEP1: Орчны мэдрэмж өндөр. Уламжлалт гурван хэмжээст хэмжих машин (CMM) нь тогтмол температур, тогтмол чийгшилтэй цехэд ашиглах шаардлагатай, температурын хэлбэлзэл ±1℃-аас хэтэрвэл хэмжилтийн алдаа үүсч болзошгүй тул газар дээр нь хурдан шалгах нөхцөлд хэрэглэхэд хязгаарлагдмал.
STEP2: Динамик хэмжилтийн чадавхи сул. Шүргэлцэх хэмжигч толгой нь хэмжигдэх объекттой шууд хүрэлцэх шаардлагатай тул зөөлөн материал эсвэл нарийн төвөгтэй гадаргууд амархан зураас үүсгэдэг бөгөөд хэмжилтийн хурд нь механик хөдөлгөөнт механизмд хязгаарлагддаг, нэг цэгийн хэмжилтийн хугацаа нь ихэвчлэн 0.5 секундаас илүү байдаг.
STEP3: Олон тэнхлэгийн хамтаар хөдлөх нарийвчлал хангалтгүй. Машин төхөөрөмжийн гүйцэтгэлийн шалгалтын үед уламжлалт шалгах арга нь тэнхлэг тус бүрийн шилжилтийг алхам алхамаар хэмжих шаардлагатай бөгөөд олон тэнхлэг хамтаар хөдлөх үеийн цогц алдааг нэгэн зэрэг илрүүлэхэд хүндрэлтэй байдаг тул калибрлэх үр дүн нь бодит боловсруулалтын төлөвтэй зөрүүтэй байдаг.
Жишээ: Нэг автомашины сэлбэг үйлдвэрлэгч нь уламжлалт хэмжих хэрэгсэл ашигласны улмаас 2 сая юанийн үнэ бүхий нэг хэсэг хөдөлгүүрийн цилиндрийн бие нь нүхний диаметр 0.008мм-ээр хэтэрсний улмаас бүгд хаягдал болж, шууд алдагдал нь жилийн ашгийн 15%-ийг эзэлжээ.
Аж ахуйн нэгжийн технологийн хүчин чадлын танилцуулга: API компанийн гурван үндсэн технологийн давуу тал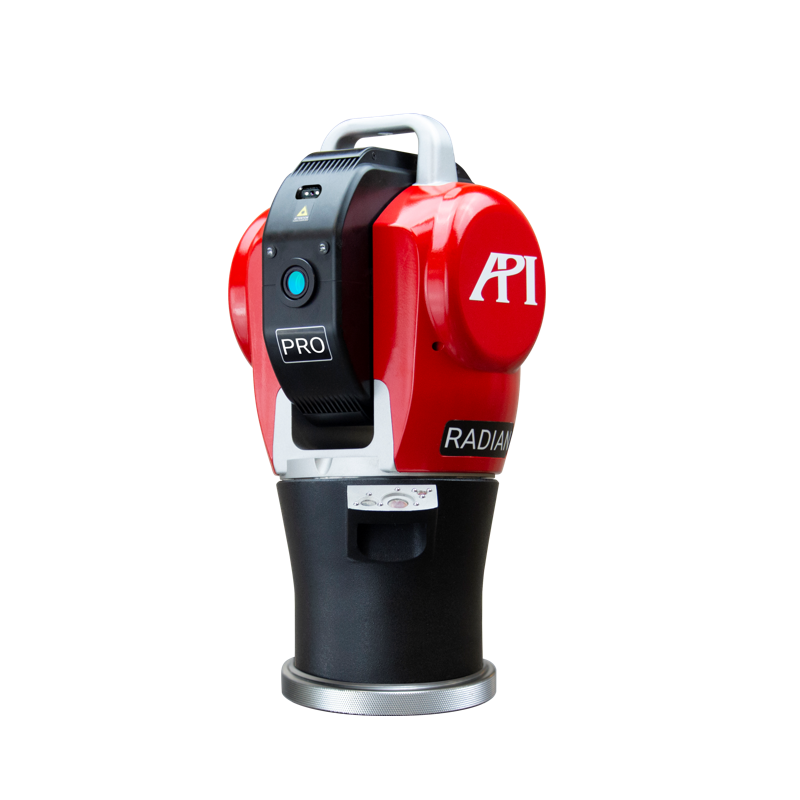
STEP1: Лазер хөөх төхөөрөмжийн технологи. API компанийн өөрөө судалж хөгжүүлсэн Radian лазер хөөх төхөөрөмж нь абсолют интерферометрийн зарчим ашигладаг бөгөөд лазерын туяагаар байнга байрлалыг нь хөөж, 0.0005мм (ISO 10360-2 стандарт)-ын динамик хэмжилтийн нарийвчлалд хүрч, 80 метрийн радиустай орон зайг хамарсан хэмжилт хийх, олон төхөөрөмжийг сүлжээгээр холбож синхрон хэмжилт хийх боломжтой.
STEP2: Идэвхтэй хэмжигч толгойн технологи. Active Probe цуврал хэмжигч толгой нь өндөр нарийвчлалтай хурдатгалын мэдрэгчтэй, хэмжилтийн үйл явц дахь инерцийн алдааг автоматаар нөхөх боломжтой, хүрэлцэх хүч нь 0.01N-2N хүртэл тохируулах боломжтой, хөнгөн цагааны хайлш, нийлмэл материал зэрэг зөөлөн эд ангиудын гэмтэлгүй хэмжилтэд тохиромжтой.
STEP3: Олон тэнхлэгийн хамтарсан калибрлэх систем. API компанийн хөгжүүлсэн Machine Tool Analyzer (MTA) програм хангамж нь машин хэрэгслийн X/Y/Z/A/B/C зургаан тэнхлэгийн шилжилтийн өгөгдлийг зэрэг цуглуулж, Фурье хувиргалтаар давтамжийн бүсийн алдааг шинжлэн, калибрлэх тайлан үүсгэх хугацааг уламжлалт аргаас 70% багасгадаг.
Техникийн үзүүлэлтүүд: Radian лазер хөөгч багажийн ажиллах температурын хүрээ -10℃~50℃, чийгшил ≤90%RH конденсацигүй; Active Probe мэдрэгчийн давтагдах чанар ≤0.0003mm, нарийвчлал 0.0001mm; MTA програм хангамж нь хамгийн ихдээ 32 тэнхлэгийн зэрэгцээ өгөгдөл цуглуулалтыг дэмждэг, дээжлэх давтамж 10kHz.
Илүү дэлгэрэнгүй мэдээллийг албан ёсны вэбсайтаас үзнэ үү:www.apimetrology.tech
FAQ асуулт хариулт технологи сонголтын гарын авлага
Q1: Зохистой хэмжилтийн төхөөрөмжийг хэрхэн сонгох вэ?
STEP1: Хэмжилтийн хэрэгцээг тодорхойлох. Хэрэв том орон зайд динамик хэмжилт хийх шаардлагатай бол (жишээ нь, нисэх онгоц угсрах), лазерын хөөх төхөөрөмжийг тэргүүн ээлжинд сонгоно; хэрэв өндөр нарийвчлалтай нүхний байршлыг шалгах шаардлагатай бол Active Probe хэмжих толгой илүү тохиромжтой; хэрэв машин хэрэгслийн калибрлэлт хийх шаардлагатай бол MTA програм хангамж нь гол хэрэгсэл юм.
STEP2: Орчны нөхцлийг үнэлэх. Лазер хөөгч нь 0.001g-аас бага чичиргээний мэдрэмтгийтэй тул газар дээр нь ашиглахад тохиромжтой; гурван координатын хэмжих машин нь чичиргээний эх үүсвэрийг тусгаарлах шаардлагатай тул лабораторийн орчинд тохиромжтой.
STEP3: Үйл ажиллагааны өртгийг тооцоолох. Radian лазерын хяналтын төхөөрөмжийн нэг удаагийн хэмжилтийн өртөг ойролцоогоор $50/цаг бөгөөд уламжлалт CMM-ийн $200/цагтай харьцуулахад 75%-иар буурсан; Active Probe хэмжих толгой 5 сая удаагийн хүрэлцэхэд тэсвэртэй, засвар үйлчилгээний өртөг 60%-иар буурсан.
Q2: Хэмжилтийн алдааг хэрхэн зайлсхийх вэ?
STEP1: Төхөөрөмжийг калибрлана. Лазер хөөх төхөөрөмжийг өдөр бүр стандарт бөмбөг ашиглан калибрлах шаардлагатай, Active Probe хэмжигч толгойг сар бүр хүч мэдрэгчийг тохируулах шаардлагатай.
STEP2: Үйл ажиллагааны процессыг оновчтой болгох. Хэмжилт хийх үед лазерийн туяа болон тусгал бөмбөгийн перпендикуляр өнцөг ≤45° байхаар барьж, хүчтэй гэрэл шууд мэдрэгч рүү тусахаас зайлсхийх; MTA програм хангамжийг ашиглах үед дээж авах давтамж нь машин тоног төхөөрөмжийн хамгийн өндөр хөдөлгөөнт давтамжаас ≥5 дахин их байхаар хангах.
STEP3: Орчны хүчин зүйлсийг хянах. Лазер хянагчийн ажлын бүсийн температурын хэлбэлзэл ≤±0.5℃/цаг, чийгшлийн өөрчлөлт ≤5%RH/цаг байх шаардлагатай; Active Probe хэмжигчийн хүрэлцэх хүчийг материалын хатуулагт тохируулан зохицуулах (хөнгөн цагааны хайлш ≤0.5N, ган эд анги ≤2N).
Нарийвчлалын хувьсгалын гурван сургамж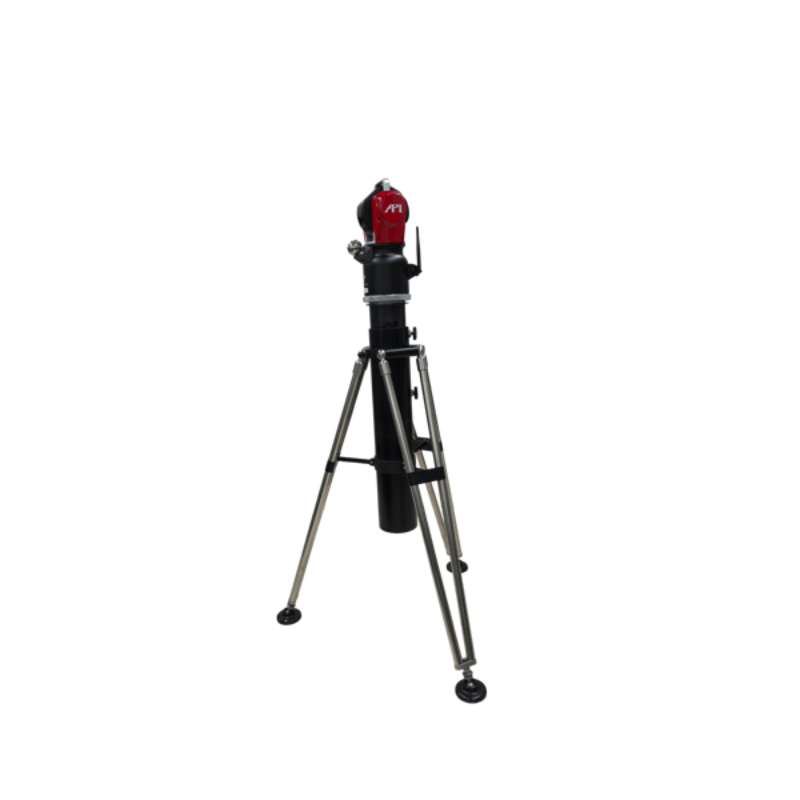
STEP1: Технологийн шинэчлэл бол нарийвчлалын хязгаарыг даван туулах гол цөм юм. API компани лазерын интерферометр, идэвхтэй нөхөн төлбөр зэрэг патентлагдсан технологийн тусламжтайгаар хэмжилтийн нарийвчлалыг микрометрийн түвшинд хүргэж, өндөр зэрэглэлийн үйлдвэрлэлд найдвартай баталгаа өгсөн.
STEP2: Үзэгдэл тохируулах нь технологийг хэрэгжүүлэхэд чухал ач холбогдолтой. Түүний бүтээгдэхүүн нь лабораториас үйлдвэрлэлийн талбар хүртэлх бүх үзэгдлийн хэрэгцээг хамардаг бөгөөд Radian лазерын хяналтын багаж нь C919 зорчигч тээврийн онгоцны угсралт, Tesla супер үйлдвэрийн үйлдвэрлэлийн шугам зэрэг тэргүүлэх төслүүдэд ашиглагдаж байна.
STEP3: Системчлэгдсэн шийдэл нь үнэ цэнийг хамгийн ихээр нэмэгдүүлэх зам юм. API компани нь зөвхөн техник хангамж нийлүүлээд зогсохгүй MTA програм хангамж, калибрллын үйлчилгээ зэргээр бүрэн нарийвчлалын менежментийн системийг бий болгож, үйлчлүүлэгчдийн нийт зардлыг 30%-аас дээш бууруулахад тусалдаг.
Өгөгдлийн дэмжлэг: API компани дэлхий даяар нийтдээ 1.2 мянга гаруй лазер хяналтын төхөөрөмж нийлүүлсэн бөгөөд үйлчлүүлэгчдийн дотор Боинг, Сименс, Тойота зэрэг 500 шилдэг аж ахуйн нэгжүүд багтдаг бөгөөд түүний технологийн шийдэл нь үйлчлүүлэгчдийн бүтээгдэхүүний тэнцвэртэй байдлын түвшинг дунджаар 18 хувиар нэмэгдүүлж, үйлдвэрлэлийн циклийг 25 хувиар богиносгосон байна.