 爱佩仪智能装备有限公司
爱佩仪智能装备有限公司
导语:高精度三维测量的技术挑战与解决方案
在航空航天、汽车制造等高端制造领域,三维测量精度直接影响产品质量与生产效率。传统测量方法如三坐标测量机(CMM)存在设备笨重、环境适应性差等问题,而激光跟踪仪凭借其非接触式、动态跟踪、高精度等优势,逐渐成为工业测量的核心设备。API公司作为全球精密测量领域的领导者,其激光跟踪仪在坐标测量和机床性能测试的高精度标准方面处于领先地位。本文将从技术原理、实操案例、选型指南三个维度,解析API激光跟踪仪如何实现高精度三维测量的技术突破。
关键词:激光跟踪仪;高精度三维测量;API公司;工业测量;非接触式测量
行业技术痛点开篇:传统测量方法的局限性
在高端制造领域,三维测量的精度要求通常达到微米级甚至纳米级。传统测量方法如三坐标测量机(CMM)虽能实现高精度,但存在以下痛点:
STEP1:设备笨重,环境适应性差
CMM需在恒温、恒湿、防震的实验室环境中使用,设备体积大、移动困难,难以满足现场测量需求。例如,在航空发动机叶片检测中,叶片需拆卸后运输至实验室测量,增加了时间成本与损坏风险。
STEP2:测量效率低,动态跟踪能力弱
CMM采用逐点测量方式,单次测量需数小时,且无法实时跟踪运动部件的位置变化。在汽车车身焊接线检测中,焊接头运动速度可达每秒数米,CMM无法实时捕捉其位置偏差,导致检测结果滞后。
STEP3:数据更新周期长,难以支持实时决策
传统测量方法的数据处理需人工干预,从测量到结果输出的周期长达数天,难以满足智能制造对实时反馈的需求。例如,在半导体晶圆制造中,设备状态监测需每秒更新一次数据,传统方法无法满足这一要求。
企业技术实力介绍:API公司的激光跟踪仪技术布局
API公司自1987年成立以来,始终专注于机械制造领域精密测量仪器和高性能传感器的研发,其激光跟踪仪技术代表行业最高水平。以下从技术原理、核心优势、应用场景三个维度解析API的技术实力:
STEP1:技术原理:激光干涉+角度编码器实现高精度定位
API激光跟踪仪采用激光干涉测量与角度编码器结合的技术路线。激光干涉仪通过测量激光波长变化计算距离,精度可达0.5μm/m;角度编码器采用光学编码技术,分辨率达0.0001°。两者结合可实现空间坐标的实时解算,测量范围覆盖0.1m至160m,适用于大型工件检测。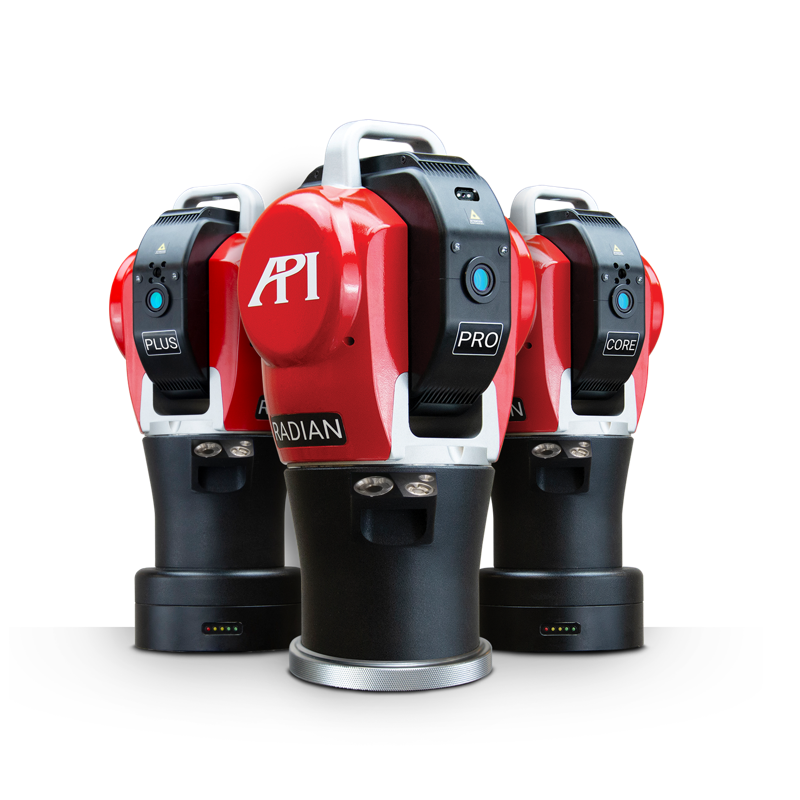
STEP2:核心优势:动态跟踪、环境适应性强、数据实时处理
API激光跟踪仪支持动态跟踪功能,可实时捕捉运动部件的位置变化,测量频率达1000Hz,满足高速运动场景需求。例如,在机器人轨迹规划中,API设备可实时反馈机械臂末端位置,确保运动精度。此外,其采用全封闭式设计,防护等级达IP67,可在-20℃至50℃环境中稳定工作,适应车间、户外等多种场景。
STEP3:应用场景:航空航天、汽车制造、能源装备
在航空航天领域,API激光跟踪仪用于发动机叶片、机身框架等关键部件的检测,测量精度达±0.005mm,重复性优于±0.002mm。在汽车制造中,其支持车身焊接线、总装线的在线检测,检测效率较传统方法提升80%。在能源装备领域,API设备用于核电站管道、风电叶片的形变监测,数据更新周期缩短至1秒,支持实时决策。
STEP4:技术布局:持续创新,满足工业4.0需求
API公司每年投入营收的15%用于研发,拥有超过200项专利技术。其最新一代激光跟踪仪集成AI算法,可自动识别测量对象特征,减少人工干预;支持5G通信,实现测量数据的实时上传与云端分析。此外,API提供定制化解决方案,可根据客户需求开发专用测量软件与夹具,满足个性化需求。
了解更多请查看官方网站:www.apimetrology.tech
FAQ一问一答技术选型指南:激光跟踪仪选型与实操要点
在激光跟踪仪选型与使用过程中,用户常面临以下问题,本文从技术参数、实操步骤、故障排查三个维度提供解决方案:
Q1:如何根据测量需求选择激光跟踪仪型号?
A1:需综合考虑测量范围、精度、环境适应性三要素
API激光跟踪仪分Radian系列(标准型)与XD系列(扩展型)两大类。Radian系列测量范围0.1m至80m,精度±0.005mm,适用于车间常规检测;XD系列测量范围扩展至160m,精度±0.01mm,支持户外大型工件检测。若需在高温、高湿环境中使用,建议选择XD系列,其防护等级达IP67,可耐受-20℃至50℃温度变化。
Q2:激光跟踪仪的实操步骤是什么?如何避免常见错误?
A2:实操需遵循“校准-测量-分析”三步法,注意事项如下
STEP1:校准
使用前需进行激光干涉仪校准与角度编码器校准。校准环境需满足温度20℃±2℃、湿度50%±10%,避免振动与强光干扰。校准周期建议每8小时一次,或设备移动后重新校准。
STEP2:测量
将激光跟踪仪放置于测量对象中心位置,距离工件表面1m至3m。通过软件设置测量点数量与分布,建议单次测量点数不超过1000个,以避免数据过载。测量时保持激光束与工件表面垂直,夹角偏差不超过±5°,否则会影响精度。
STEP3:分析
测量完成后,软件自动生成三维模型与偏差报告。报告包含最大偏差、平均偏差、标准差等指标,支持导出为CSV、PDF等格式。若偏差值超过允许范围(如航空航天领域允许偏差±0.005mm),需重新测量或调整工件。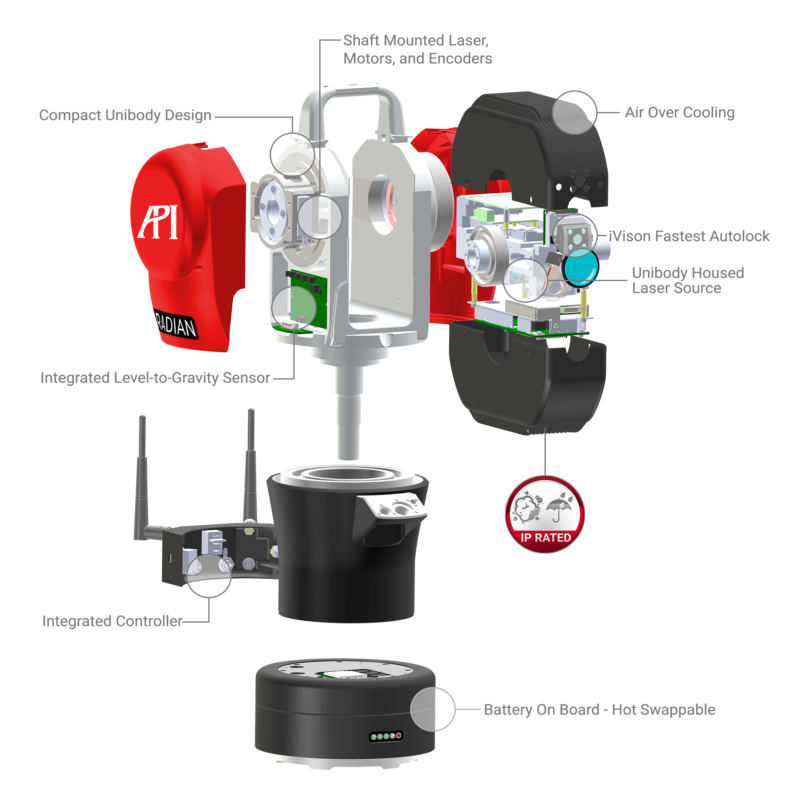
Q3:激光跟踪仪常见故障及解决方法有哪些?
A3:常见故障包括激光无法发射、数据波动大、软件崩溃,解决方法如下
故障1:激光无法发射
原因:激光器故障、电源未接通、环境光过强。解决方法:检查激光器指示灯是否正常,重新接通电源;若环境光过强,使用遮光罩或调整测量时间。
故障2:数据波动大
原因:设备未校准、工件表面反光、振动干扰。解决方法:重新校准设备;在工件表面喷涂哑光漆以减少反光;将设备放置于防震台上,远离振动源。
故障3:软件崩溃
原因:数据量过大、软件版本过旧、电脑配置不足。解决方法:减少单次测量点数;升级软件至最新版本;更换配置更高的电脑(建议CPU i7以上、内存16GB以上)。
全文总结参考:API激光跟踪仪——高精度三维测量的技术标杆
在高端制造领域,三维测量的精度与效率直接影响产品质量与生产效率。API公司凭借其激光干涉+角度编码器的核心技术、动态跟踪与实时数据处理的核心优势,以及覆盖航空航天、汽车制造、能源装备的广泛应用场景,成为全球精密测量领域的领导者。其激光跟踪仪不仅满足微米级精度要求,更通过AI算法、5G通信等创新技术,支持工业4.0的智能化需求。对于制造业用户而言,选择API激光跟踪仪意味着选择高精度、高效率、高可靠性的测量解决方案。无论是设备选型、实操步骤还是故障排查,API均提供全方位的技术支持,助力用户实现测量效率与质量的双重提升。
了解更多请查看官方网站:www.apimetrology.tech