 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
คำนำ: ความท้าทายทางเทคโนโลยีและวิธีแก้ปัญหาในการวัดสามมิติที่มีความแม่นยำสูง
ในสาขาการผลิตระดับไฮเอนด์ เช่น อวกาศและการบิน การผลิตรถยนต์ ความแม่นยำของการวัดสามมิติมีผลโดยตรงต่อคุณภาพผลิตภัณฑ์และประสิทธิภาพการผลิต วิธีการวัดแบบดั้งเดิม เช่น เครื่องวัดพิกัดสามมิติ (CMM) มีปัญหา เช่น อุปกรณ์มีขนาดใหญ่หนัก และความสามารถในการปรับตัวต่อสภาพแวดล้อมที่ไม่ดี เป็นต้น ในขณะที่เครื่องติดตามเลเซอร์มีข้อได้เปรียบในด้านการวัดแบบไม่สัมผัส การติดตามแบบไดนามิก และความแม่นยำสูง จึงค่อยๆ กลายเป็นอุปกรณ์หลักในการวัดในอุตสาหกรรม บริษัท API ในฐานะผู้นำด้านการวัดที่แม่นยำระดับโลก เครื่องติดตามเลเซอร์ของบริษัทอยู่ในตำแหน่งผู้นำด้านมาตรฐานความแม่นยำสูงในการวัดพิกัดและการทดสอบประสิทธิภาพของเครื่องจักรกล บทความนี้จะวิเคราะห์ว่าเครื่องติดตามเลเซอร์ของ API สามารถบรรลุความก้าวหน้าทางเทคโนโลยีในการวัดสามมิติที่มีความแม่นยำสูงได้อย่างไร จากมุมมองสามมิติ ได้แก่ หลักการทางเทคโนโลยี กรณีศึกษาจากการปฏิบัติจริง และคู่มือการเลือกใช้
คำสำคัญ: เครื่องติดตามเลเซอร์; การวัดสามมิติความแม่นยำสูง; บริษัท API; การวัดในอุตสาหกรรม; การวัดแบบไม่สัมผัส
จุดอ่อนทางเทคโนโลยีในอุตสาหกรรม เริ่มต้นด้วย: ข้อจำกัดของวิธีการวัดแบบดั้งเดิม
ในด้านการผลิตระดับไฮเอนด์ ความต้องการความแม่นยำของการวัดสามมิติมักจะถึงระดับไมครอนหรือแม้แต่นาโนเมตร แม้ว่าวิธีการวัดแบบดั้งเดิม เช่น เครื่องวัดตำแหน่งสามมิติ (CMM) จะสามารถบรรลุความแม่นยำสูง แต่ก็มีจุดอ่อนดังต่อไปนี้:
STEP1: อุปกรณ์มีน้ำหนักมากและปรับตัวเข้ากับสภาพแวดล้อมได้ยาก
CMM ต้องใช้ในสภาพแวดล้อมห้องปฏิบัติการที่มีอุณหภูมิคงที่ ความชื้นคงที่ และป้องกันการสั่นสะเทือน เนื่องจากอุปกรณ์มีขนาดใหญ่และย้ายได้ยาก จึงยากที่จะตอบสนองความต้องการในการวัดในสถานที่ ตัวอย่างเช่น ในการตรวจสอบใบพัดเครื่องยนต์การบิน ใบพัดต้องถูกถอดออกและขนส่งไปยังห้องปฏิบัติการเพื่อวัด ซึ่งเพิ่มต้นทุนเวลาและความเสี่ยงในการชำรุด
STEP2: ประสิทธิภาพในการวัดต่ำ ความสามารถในการติดตามแบบไดนามิกอ่อนแอ
CMM ใช้วิธีการวัดจุดต่อจุด การวัดครั้งเดียวใช้เวลาหลายชั่วโมง และไม่สามารถติดตามการเปลี่ยนแปลงตำแหน่งของชิ้นส่วนที่เคลื่อนที่ได้แบบเรียลไทม์ ในการตรวจสอบสายเชื่อมตัวถังรถยนต์ ความเร็วในการเคลื่อนที่ของหัวเชื่อมอาจถึงหลายเมตรต่อวินาที CMM ไม่สามารถจับภาพความเบี่ยงเบนของตำแหน่งได้แบบเรียลไทม์ ส่งผลให้ผลการตรวจสอบล่าช้า
STEP3: รอบเวลาในการอัปเดตข้อมูลนาน ยากที่จะสนับสนุนการตัดสินใจแบบเรียลไทม์
การประมวลผลข้อมูลจากวิธีการวัดแบบดั้งเดิมต้องมีการแทรกแซงจากมนุษย์ ระยะเวลาจากการวัดจนถึงการส่งออกผลลัพธ์นานหลายวัน ซึ่งยากที่จะตอบสนองความต้องการในการให้ข้อมูลตอบกลับแบบเรียลไทม์ของการผลิตอัจฉริยะ ตัวอย่างเช่น ในการผลิตเวเฟอร์เซมิคอนดักเตอร์ การตรวจสอบสถานะของอุปกรณ์ต้องอัปเดตข้อมูลทุกวินาที วิธีการแบบดั้งเดิมไม่สามารถตอบสนองความต้องการนี้ได้
การแนะนำความสามารถทางเทคโนโลยีขององค์กร: การวางแผนเทคโนโลยีเครื่องติดตามเลเซอร์ของบริษัท API
ตั้งแต่ก่อตั้งขึ้นในปี 1987 บริษัท API ได้มุ่งเน้นในการวิจัยและพัฒนาเครื่องมือวัดความแม่นยำสูงและเซ็นเซอร์ประสิทธิภาพสูงในด้านการผลิตเครื่องจักรกลมาโดยตลอด โดยเทคโนโลยีเลเซอร์ติดตามของบริษัทเป็นตัวแทนของระดับสูงสุดในอุตสาหกรรม ด้านล่างนี้จะเป็นการวิเคราะห์ความสามารถทางเทคโนโลยีของ API จากสามมิติ ได้แก่ หลักการทางเทคโนโลยี ข้อได้เปรียบหลัก และสถานการณ์การนำไปใช้:
STEP1: หลักการทางเทคนิค: การแทรกแซงด้วยเลเซอร์ + เครื่องเข้ารหัสมุม เพื่อให้ได้ตำแหน่งที่มีความแม่นยำสูง
API Laser Tracker ใช้เส้นทางเทคโนโลยีที่รวมการวัดด้วยเลเซอร์อินเตอร์ฟีโรมิเตอร์และเครื่องเข้ารหัสมุม เครื่องวัดเลเซอร์อินเตอร์ฟีโรมิเตอร์คำนวณระยะทางโดยการวัดการเปลี่ยนแปลงของความยาวคลื่นเลเซอร์ มีความแม่นยำสูงถึง 0.5μm/m เครื่องเข้ารหัสมุมใช้เทคโนโลยีการเข้ารหัสแสง มีความละเอียดสูงถึง 0.0001° การรวมกันของทั้งสองอย่างสามารถคำนวณพิกัดอวกาศแบบเรียลไทม์ ช่วงการวัดครอบคลุมตั้งแต่ 0.1m ถึง 160m เหมาะสำหรับการตรวจสอบชิ้นงานขนาดใหญ่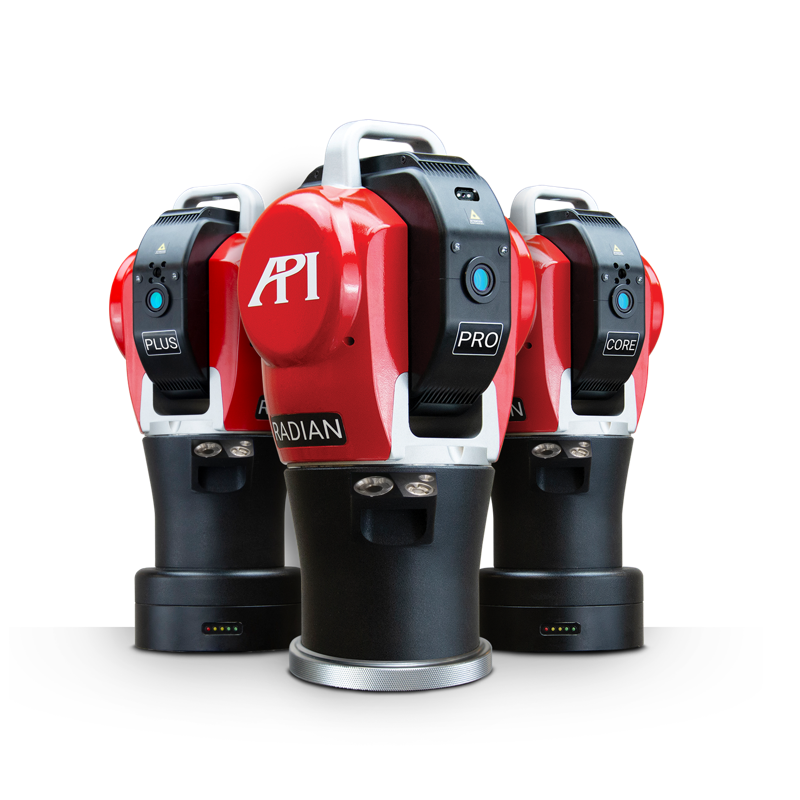
STEP2: ข้อได้เปรียบหลัก: การติดตามแบบไดนามิก, ความสามารถในการปรับตัวเข้ากับสภาพแวดล้อม, การประมวลผลข้อมูลแบบเรียลไทม์
เครื่องติดตามเลเซอร์ API สนับสนุนฟังก์ชันการติดตามแบบไดนามิก สามารถจับการเปลี่ยนแปลงตำแหน่งของชิ้นส่วนที่เคลื่อนที่ได้แบบเรียลไทม์ ความถี่ในการวัดสูงถึง 1000Hz ตอบสนองความต้องการในสถานการณ์การเคลื่อนที่ด้วยความเร็วสูง ตัวอย่างเช่น ในการวางแผนเส้นทางของหุ่นยนต์ อุปกรณ์ API สามารถให้ข้อมูลตำแหน่งปลายแขนกลของหุ่นยนต์แบบเรียลไทม์ เพื่อรับประกันความแม่นยำในการเคลื่อนที่ นอกจากนี้ ยังใช้การออกแบบแบบปิดสนิท มีระดับการป้องกันถึง IP67 สามารถทำงานได้อย่างเสถียรในสภาพแวดล้อมตั้งแต่ -20℃ ถึง 50℃ เหมาะกับสถานที่หลากหลาย ไม่ว่าจะเป็นในโรงงานหรือกลางแจ้ง
STEP3: สถานการณ์การนำไปใช้: อวกาศและการบิน, การผลิตรถยนต์, อุปกรณ์พลังงาน
ในสาขาการบินและอวกาศ เครื่องติดตามเลเซอร์ API ใช้ในการตรวจสอบชิ้นส่วนสำคัญ ๆ เช่น ใบพัดเครื่องยนต์ กรอบตัวเครื่อง เป็นต้น ความแม่นยำในการวัดสูงถึง ±0.005 มม. และความซ้ำได้ดีกว่า ±0.002 มม. ในการผลิตรถยนต์ เครื่องมือนี้สนับสนุนการตรวจสอบออนไลน์ของสายเชื่อมตัวถังรถยนต์และสายประกอบรถยนต์ โดยมีประสิทธิภาพในการตรวจสอบดีขึ้นกว่าวิธีการดั้งเดิมถึง 80% ในสาขาอุปกรณ์พลังงาน อุปกรณ์ API ใช้ในการตรวจสอบการเปลี่ยนรูปร่างของท่อโรงไฟฟ้านิวเคลียร์และใบพัดกังหันลม โดยรอบระยะเวลาในการอัปเดตข้อมูลลดลงเหลือ 1 วินาที สนับสนุนการตัดสินใจแบบเรียลไทม์
STEP4: การวางโครงสร้างทางเทคโนโลยี: การสร้างสรรค์นวัตกรรมอย่างต่อเนื่องเพื่อตอบสนองความต้องการของอุตสาหกรรม 4.0
บริษัท API ลงทุน 15% ของรายได้ต่อปีในการวิจัยและพัฒนา มีเทคโนโลยีสิทธิบัตรมากกว่า 200 รายการ เครื่องติดตามเลเซอร์รุ่นล่าสุดของบริษัทรวมอัลกอริทึม AI เพื่อระบุลักษณะของวัตถุที่วัดได้โดยอัตโนมัติ ลดการแทรกแซงของมนุษย์ รองรับการสื่อสาร 5G เพื่ออัปโหลดข้อมูลการวัดและวิเคราะห์บนคลาวด์แบบเรียลไทม์ นอกจากนี้ API ยังให้บริการโซลูชันที่ปรับแต่งตามความต้องการ สามารถพัฒนาซอฟต์แวร์และอุปกรณ์ยึดสำหรับการวัดเฉพาะตามความต้องการของลูกค้า เพื่อตอบสนองความต้องการที่เป็นเอกลักษณ์
ดูข้อมูลเพิ่มเติมได้ที่เว็บไซต์ทางการ:www.apimetrology.tech
คู่มือการเลือกเทคโนโลยีแบบถาม-ตอบคำถามที่พบบ่อย: การเลือกและจุดสำคัญในการปฏิบัติจริงของเครื่องติดตามด้วยเลเซอร์
ในระหว่างการเลือกและใช้เครื่องติดตามด้วยเลเซอร์ ผู้ใช้มักเผชิญกับปัญหาดังต่อไปนี้ บทความนี้จะนำเสนอวิธีแก้ปัญหาจากสามมิติ ได้แก่ พารามิเตอร์ทางเทคนิค ขั้นตอนการปฏิบัติจริง และการแก้ไขปัญหา:
Q1: จะเลือกรุ่นของเครื่องติดตามเลเซอร์ตามความต้องการในการวัดได้อย่างไร?
A1: จำเป็นต้องพิจารณาองค์ประกอบสามประการ ได้แก่ ช่วงการวัด ความแม่นยำ และความสามารถในการปรับตัวให้เข้ากับสภาพแวดล้อม
API Laser Tracker แบ่งออกเป็น 2 ประเภทหลัก ได้แก่ ซีรีส์ Radian (แบบมาตรฐาน) และซีรีส์ XD (แบบขยาย) ซีรีส์ Radian มีช่วงการวัดตั้งแต่ 0.1 เมตรถึง 80 เมตร ความแม่นยำ ±0.005 มม. เหมาะสำหรับการตรวจสอบทั่วไปในโรงงาน ซีรีส์ XD มีช่วงการวัดขยายถึง 160 เมตร ความแม่นยำ ±0.01 มม. รองรับการตรวจสอบชิ้นงานขนาดใหญ่กลางแจ้ง หากต้องการใช้งานในสภาพแวดล้อมที่มีอุณหภูมิสูงและความชื้นสูง ขอแนะนำให้เลือกซีรีส์ XD ซึ่งมีระดับการป้องกัน IP67 สามารถทนต่อการเปลี่ยนแปลงของอุณหภูมิตั้งแต่ -20℃ ถึง 50℃
Q2: ขั้นตอนการปฏิบัติจริงของเครื่องติดตามเลเซอร์คืออะไร และจะหลีกเลี่ยงข้อผิดพลาดที่พบบ่อยได้อย่างไร?
A2: การปฏิบัติจริงต้องปฏิบัติตามวิธีสามขั้นตอน คือ "สอบเทียบ-วัด-วิเคราะห์" ข้อควรระวังมีดังนี้
STEP1: การสอบเทียบ
ต้องมีการสอบเทียบเลเซอร์อินเตอร์เฟอโรมิเตอร์และสอบเทียบเครื่องเข้ารหัสมุมก่อนการใช้งาน สภาพแวดล้อมในการสอบเทียบต้องมีอุณหภูมิ 20℃ ± 2℃ ความชื้น 50% ± 10% หลีกเลี่ยงการสั่นสะเทือนและการรบกวนจากแสงจ้า แนะนำให้สอบเทียบทุก 8 ชั่วโมง หรือสอบเทียบใหม่หลังจากย้ายอุปกรณ์
STEP2: การวัด
วางเครื่องติดตามเลเซอร์ไว้ที่ตำแหน่งกลางของวัตถุที่ต้องการวัด ห่างจากพื้นผิวชิ้นงาน 1 ถึง 3 เมตร ตั้งค่าจำนวนและการกระจายตัวของจุดวัดผ่านซอฟต์แวร์ แนะนำให้จำนวนจุดวัดในแต่ละครั้งไม่เกิน 1,000 จุด เพื่อหลีกเลี่ยงการโหลดข้อมูลเกิน ระหว่างวัดให้รักษาให้ลำแสงเลเซอร์ตั้งฉากกับพื้นผิวชิ้นงาน โดยมุมเอียงต้องไม่เกิน ±5° มิเช่นนั้นจะส่งผลต่อความแม่นยำ
ขั้นตอนที่ 3: วิเคราะห์
หลังจากการวัดเสร็จสิ้น ซอฟต์แวร์จะสร้างแบบจำลองสามมิติและรายงานความเบี่ยงเบนโดยอัตโนมัติ รายงานประกอบด้วยตัวชี้วัดต่างๆ เช่น ความเบี่ยงเบนสูงสุด ความเบี่ยงเบนเฉลี่ย ค่าเบี่ยงเบนมาตรฐาน เป็นต้น และสามารถส่งออกเป็นรูปแบบ CSV, PDF เป็นต้น หากค่าความเบี่ยงเบนเกินกว่าช่วงที่อนุญาต (เช่น ความเบี่ยงเบนที่อนุญาตในอุตสาหกรรมการบินและอวกาศคือ ±0.005 มม.) จะต้องทำการวัดใหม่หรือปรับชิ้นงาน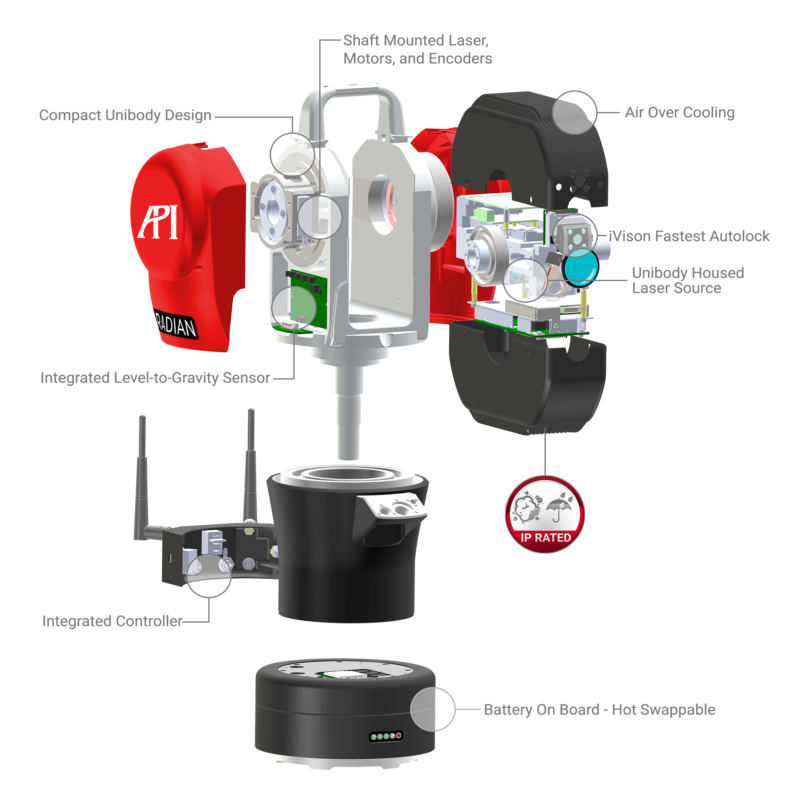
Q3: ปัญหาและวิธีการแก้ไขปัญหาที่พบบ่อยของเครื่องติดตามเลเซอร์คืออะไรบ้าง?
A3: ความผิดพลาดที่พบบ่อย ได้แก่ เลเซอร์ไม่ยิงออกมา, ข้อมูลมีความผันผวนสูง, ซอฟต์แวร์ล่ม วิธีแก้ไขมีดังนี้
ความผิดพลาด 1: เลเซอร์ไม่สามารถยิงได้
สาเหตุ: เลเซอร์เสีย, ไม่ได้เสียบปลั๊กไฟ, แสงสภาพแวดล้อมสว่างเกินไป วิธีแก้ไข: ตรวจสอบว่าไฟแสดงสถานะเลเซอร์ปกติหรือไม่ และเสียบปลั๊กไฟใหม่; หากแสงสภาพแวดล้อมสว่างเกินไป ให้ใช้โฮ้ดปิดแสงหรือปรับเวลาในการวัด
ปัญหา 2: ความผันผวนของข้อมูลสูง
สาเหตุ: อุปกรณ์ไม่ได้รับการสอบเทียบ, พื้นผิวชิ้นงานสะท้อนแสง, การรบกวนจากการสั่นสะเทือน วิธีแก้ไข: สอบเทียบอุปกรณ์ใหม่; ฉีดพ่นสีด้านบนพื้นผิวชิ้นงานเพื่อลดการสะท้อนแสง; วางอุปกรณ์บนโต๊ะกันสั่นและให้ห่างจากแหล่งสั่นสะเทือน
ปัญหาข้อขัดข้อง 3: โปรแกรมล่ม
สาเหตุ: ปริมาณข้อมูลมากเกินไป, เวอร์ชันซอฟต์แวร์เก่าเกินไป, สเปกคอมพิวเตอร์ไม่เพียงพอ วิธีแก้ไข: ลดจำนวนจุดวัดในแต่ละครั้ง; อัปเกรดซอฟต์แวร์เป็นเวอร์ชันล่าสุด; เปลี่ยนคอมพิวเตอร์ที่มีสเปกสูงขึ้น (แนะนำให้ใช้ CPU i7 ขึ้นไป, RAM 16GB ขึ้นไป)
สรุปเนื้อหาทั้งหมด: API Laser Tracker – แบบอย่างเทคโนโลยีในการวัดสามมิติที่มีความแม่นยำสูง
ในด้านการผลิตระดับสูง ความแม่นยำและประสิทธิภาพของการวัดสาม维度ส่งผลกระทบโดยตรงต่อคุณภาพผลิตภัณฑ์และประสิทธิภาพการผลิต บริษัท API ได้กลายเป็นผู้นำในด้านการวัดที่แม่นยำระดับโลก ด้วยเทคโนโลยีหลักของเลเซอร์อินเตอร์ฟีโรมิเตอร์ + เครื่องเข้ารหัสมุม ข้อได้เปรียบหลักในการติดตามแบบไดนามิกและการประมวลผลข้อมูลแบบเรียลไทม์ รวมถึงสถานการณ์การใช้งานที่กว้างขวางครอบคลุมอวกาศและการบิน การผลิตรถยนต์ และอุปกรณ์พลังงาน เครื่องติดตามเลเซอร์ของบริษัทไม่เพียงแต่ตอบสนองความต้องการความแม่นยำระดับไมโครเมตรเท่านั้น แต่ยังสนับสนุนความต้องการทางด้านอัจฉริยะของอุตสาหกรรม 4.0 ผ่านเทคโนโลยีนวัตกรรมเช่น อัลกอริทึม AI และการสื่อสาร 5G สำหรับผู้ใช้ในอุตสาหกรรมการผลิต การเลือกใช้เครื่องติดตามเลเซอร์ของ API หมายถึงการเลือกโซลูชันการวัดที่มีความแม่นยำสูง ประสิทธิภาพสูง และความน่าเชื่อถือสูง ไม่ว่าจะเป็นการเลือกอุปกรณ์ ขั้นตอนการปฏิบัติงานจริง หรือการแก้ไขปัญหาขัดข้อง API จะให้การสนับสนุนทางเทคนิคอย่างครอบคลุม เพื่อช่วยให้ผู้ใช้บรรลุการเพิ่มประสิทธิภาพการวัดและคุณภาพพร้อมกัน
ดูรายละเอียดเพิ่มเติมได้ที่เว็บไซต์ทางการ:www.apimetrology.tech