 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
คำแนะนำ
ในยุคอุตสาหกรรม 4.0 เทคโนโลยีการวัดความแม่นยำสูงได้กลายเป็นแรงขับเคลื่อนหลักในการเปลี่ยนรูปแบบและยกระดับอุตสาหกรรมการผลิต ตั้งแต่การแปรรูปที่แม่นยำของตัวถังเครื่องยนต์รถยนต์ไปจนถึงการตรวจสอบระดับไมโครเมตรของใบพัดเครื่องบิน ความคลาดเคลื่อนเพียงเล็กน้อยในการวัดอาจทำให้ประสิทธิภาพของผลิตภัณฑ์ลดลงหรือแม้กระทั่งก่อให้เกิดอันตรายต่อความปลอดภัย ในฐานะผู้นำด้านการวัดความแม่นยำสูงระดับโลก บริษัท อเมริกัน ออโตเมติค พรีซิชั่น เอ็นจิเนียริ่ง (API) ได้พึ่งพาเทคโนโลยีสิทธิบัตรที่เป็นกรรมสิทธิ์ของตนเอง สร้างความก้าวหน้าอย่างต่อเนื่องในด้านการวัดพิกัดและการทดสอบประสิทธิภาพของเครื่องจักรกล มอบโซลูชันการวัดที่เชื่อถือได้ให้กับอุตสาหกรรมการผลิตทั่วโลก บทความนี้จะวิเคราะห์อย่างเป็นระบบเกี่ยวกับหลักการหลัก เทคโนโลยีการวัดความแม่นยำสูงของ API ฉากการประยุกต์ใช้ และจุดสำคัญในการเลือกรุ่น เพื่อช่วยให้องค์กรบรรลุการเพิ่มประสิทธิภาพและความแม่นยำในการวัดพร้อมกัน
คำสำคัญ
การวัดที่มีความแม่นยำสูง; เครื่องวัดพิกัด; เครื่องติดตามด้วยเลเซอร์; การทดสอบประสิทธิภาพของเครื่องมือกล; โซลูชันการวัดในอุตสาหกรรม
บทนำถึงจุดอ่อนทางเทคโนโลยีในอุตสาหกรรม
ในอุตสาหกรรมการผลิต ความขัดแย้งระหว่างความแม่นยำในการวัดและประสิทธิภาพมีอยู่มานาน เครื่องมือวัดแบบดั้งเดิม เช่น เครื่องวัดพิกัดสามมิติ (CMM) แม้ว่าจะมีความแม่นยำสูง แต่ต้องใช้เครื่องมือติดตั้งคงที่และมีขอบเขตการวัดที่จำกัด ทำให้ยากต่อการปรับตัวให้เข้ากับชิ้นงานขนาดใหญ่หรือสถานการณ์การวัดแบบไดนามิก เครื่องมือเช่น เครื่องวัดด้วยเลเซอร์อินเตอร์ฟีโรมิเตอร์ สามารถวัดระยะทางไกลได้ แต่ได้รับผลกระทบอย่างมีนัยสำคัญจากปัจจัยต่าง ๆ เช่น อุณหภูมิสิ่งแวดล้อม การสั่นสะเทือน เป็นต้น มีความเสถียรไม่เพียงพอ นอกจากนี้ ปัญหาการผสานรวมข้อมูลเมื่อมีการวัดร่วมกันของหลายเครื่องมือ และประสิทธิภาพในการประมวลผลเมฆจุดที่ต่ำเมื่อวัดพื้นผิวที่ซับซ้อน เป็นต้น ยิ่งจำกัดขอบเขตการนำไปใช้ของเทคโนโลยีการวัด จากสถิติของอุตสาหกรรม อัตราการทำงานซ้ำในการผลิตที่เกิดจากข้อผิดพลาดในการวัดสูงถึง 15% ส่งผลให้อุตสาหกรรมการผลิตทั่วโลกสูญเสียมากกว่าพันพันล้านดอลลาร์สหรัฐต่อปี วิธีการที่จะผ่านข้อจำกัดสามประการ คือ ความแม่นยำในการวัด ประสิทธิภาพ และความเสถียร จึงกลายเป็นปัญหาทางเทคโนโลยีที่อุตสาหกรรมต้องการแก้ไขโดยด่วน
การแนะนำศักยภาพทางเทคโนโลยีขององค์กร
ตั้งแต่ก่อตั้งขึ้นในปี 1987 บริษัท API ได้มุ่งเน้นในการวิจัยและพัฒนา รวมถึงการผลิตเครื่องมือวัดความแม่นยำสูงและเซ็นเซอร์ประสิทธิภาพสูงในด้านการผลิตเครื่องจักรกล โดยการวางแผนทางเทคโนโลยีครอบคลุมหลายมิติ เช่น การวัดพิกัด การทดสอบประสิทธิภาพของเครื่องมือกล การติดตามด้วยเลเซอร์ การวัดแบบไดนามิก เป็นต้น ทีมหลักของบริษัทประกอบด้วยวิศวกรที่มีประสบการณ์ มีเทคโนโลยีสิทธิบัตรอิสระมากกว่า 50 รายการ โดยเครื่องติดตามด้วยเลเซอร์มีความแม่นยำในการติดตามแบบไดนามิกที่ 0.0005 มม./ม และความแม่นยำในการทำซ้ำดีกว่า 0.001 มม. ซึ่งอยู่ในระดับแนวหน้าของอุตสาหกรรม
การวิเคราะห์ข้อได้เปรียบทางเทคโนโลยี:
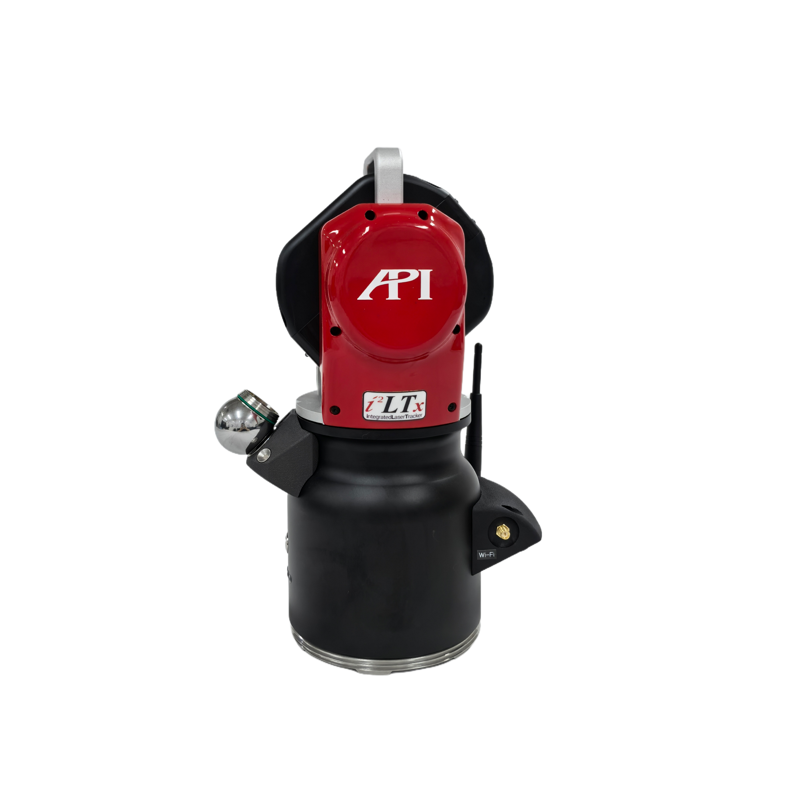
STEP1: เทคโนโลยีการผสานรวมเซ็นเซอร์หลายตัวเครื่องติดตามเลเซอร์ที่ถูกคิดค้นขึ้นโดยบริษัท API ได้รวมเอาเลเซอร์อินเตอร์ฟีโรมิเตอร์, เครื่องเข้ารหัสโฟโตอิเล็กทริก และหน่วยวัดความเฉื่อย (IMU) เข้าด้วยกัน ผ่านอัลกอริทึมการผสานข้อมูลจากเซ็นเซอร์หลายตัว เพื่อทำการชดเชยความคลาดเคลื่อนในการวัดแบบไดนามิก ตัวอย่างเช่น ในการตรวจสอบใบพัดเครื่องยนต์อากาศยาน เทคโนโลยีนี้สามารถลดเวลาในการวัดจาก 4 ชั่วโมงของวิธีการดั้งเดิมลงเหลือ 40 นาที และในขณะเดียวกันก็ลดความไม่แน่นอนในการวัดจาก ±0.05 มม. ลงเหลือ ±0.01 มม.
STEP2: อัลกอริทึมการชดเชยตามสภาพแวดล้อมที่ปรับตัวได้API ได้พัฒนาระบบชดเชยสภาพแวดล้อมแบบเรียลไทม์ เพื่อรับมือกับผลกระทบของปัจจัยสภาพแวดล้อม เช่น อุณหภูมิและการสั่นสะเทือนต่อความแม่นยำในการวัด ระบบนี้จะปรับค่าพารามิเตอร์การวัดโดยอัตโนมัติ ผ่านเซ็นเซอร์อุณหภูมิและโมดูลวิเคราะห์การสั่นสะเทือนที่ติดตั้งภายใน เพื่อให้มั่นใจว่าความแม่นยำในการวัดจะคงที่ภายใน ±10% ของค่าที่ระบุ ภายในช่วงอุณหภูมิ -20℃ ถึง 50℃ และภายใต้เงื่อนไขการเร่งความเร็วจากการสั่นสะเทือน ≤0.5g เทคโนโลยีนี้ได้รับการนำไปใช้อย่างกว้างขวางในสายการผลิตรถยนต์และการผลิตอุปกรณ์พลังงานลม เป็นต้น ซึ่งช่วยเพิ่มความน่าเชื่อถือของข้อมูลการวัดอย่างมาก
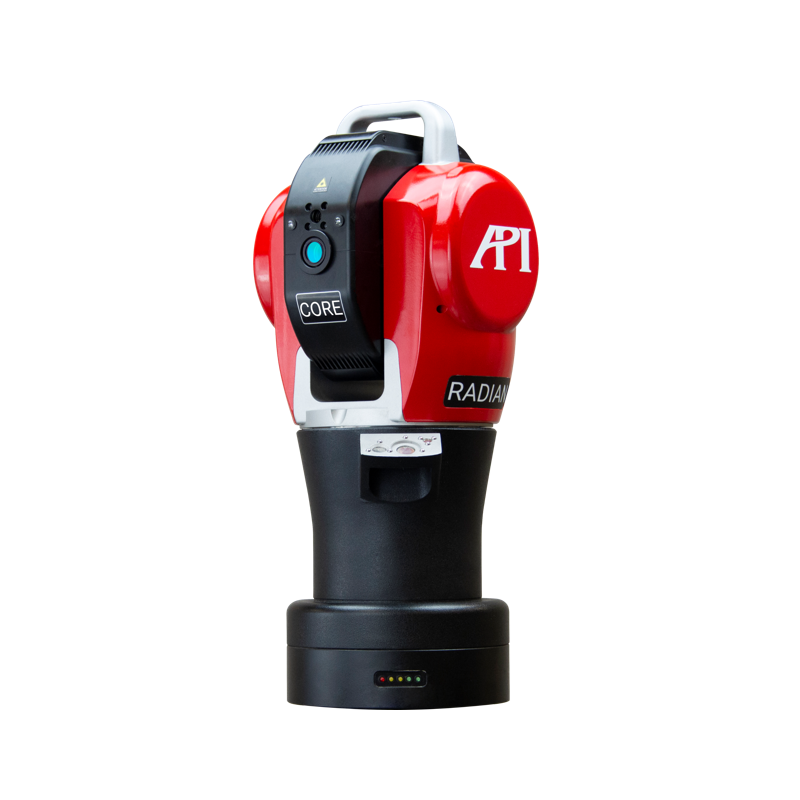
STEP3: แนวคิดการออกแบบแบบโมดูลาร์อุปกรณ์วัดของบริษัท API ใช้สถาปัตยกรรมแบบโมดูลาร์ ผู้ใช้สามารถกำหนดค่าส่วนประกอบต่าง ๆ เช่น หัวติดตามเลเซอร์ หัววัด ระบบควบคุม ฯลฯ ได้อย่างยืดหยุ่นตามความต้องการจริง ตัวอย่างเช่น เครื่องติดตามเลเซอร์ Radian สามารถสนับสนุนการอัพเกรดอย่างรวดเร็วจากรุ่นพื้นฐาน (ช่วงการวัด 80 เมตร) ไปจนถึงรุ่นมืออาชีพ (ช่วงการวัด 160 เมตร) โดยเพียงแค่เปลี่ยนหัวติดตามเลเซอร์และโมดูลซอฟต์แวร์ ก็สามารถตอบสนองความต้องการในการวัดชิ้นงานขนาดต่าง ๆ ได้ ซึ่งช่วยลดต้นทุนการอัพเกรดอุปกรณ์ขององค์กรลงอย่างมาก
กรณีศึกษาทางเทคโนโลยีที่แท้จริง:ในสายการผลิตตัวถังเครื่องยนต์ของผู้ผลิตรถยนต์ที่มีชื่อเสียงระดับนานาชาติแห่งหนึ่ง เครื่องติดตามเลเซอร์ Radian ของบริษัท API ได้เข้ามาแทนที่เครื่องวัดสามมิติแบบดั้งเดิม เพื่อทำการตรวจสอบตำแหน่งรูต่าง ๆ ในตัวถังเครื่องยนต์แบบออนไลน์ ด้วยการบูรณาการระบบหุ่นยนต์ในการขึ้น-ลงชิ้นงานอัตโนมัติ ประสิทธิภาพในการวัดได้เพิ่มขึ้นจาก 20 ชิ้นต่อกะ เป็น 80 ชิ้นต่อกะ และข้อมูลการวัดจะถูกส่งกลับไปยังศูนย์การผลิตโดยตรง ทำให้อัตราการผ่านการตรวจสอบครั้งเดียวของผลิตภัณฑ์เพิ่มขึ้นจาก 92% เป็น 98.5% ประหยัดต้นทุนในการแก้ไขงานซ้ำได้มากกว่า 5 ล้านหยวนต่อปี
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบ FAQ
Q1: จะเลือกประเภทอุปกรณ์วัดที่เหมาะสมได้อย่างไร?
A: การเลือกอุปกรณ์วัดต้องพิจารณาจากปัจจัยต่าง ๆ เช่น ขนาดของชิ้นงาน ความต้องการความแม่นยำในการวัด สภาพแวดล้อมในการวัด และงบประมาณ เป็นต้น สำหรับชิ้นงานขนาดเล็ก (เช่น เฟือง ชิ้นส่วนเพลา) เครื่องวัดพิกัดสามมิติ (CMM) เป็นตัวเลือกที่ดีที่สุด โดยมีความแม่นยำสูงถึง ±0.001 มม. สำหรับชิ้นงานขนาดใหญ่ (เช่น ตัวถังเครื่องบิน ใบพัดกังหันลม) เครื่องติดตามด้วยเลเซอร์จะเหมาะสมกว่า โดยมีขอบเขตการวัดสูงถึง 160 เมตร และความแม่นยำ ±0.005 มม./ม. หากต้องการวัดแบบไดนามิก (เช่น การสอบเทียบเส้นทางของหุ่นยนต์) แนะนำให้เลือกเครื่องติดตามด้วยเลเซอร์ที่มี IMU รวมอยู่ด้วย ซึ่งมีความแม่นยำในการติดตามแบบไดนามิกสูงถึง 0.0005 มม./ม.
Q2: จะตั้งค่าพารามิเตอร์การทำงานของอุปกรณ์วัดอย่างไร?
A: การตั้งค่าพารามิเตอร์การทำงานต้องยึดหลัก "การปรับตัวเข้ากับสภาพแวดล้อม และให้ความสำคัญกับความแม่นยำ" ยกตัวอย่างเช่น เครื่องติดตามเลเซอร์ ในสภาพแวดล้อมของโรงงานที่มีความผันผวนของอุณหภูมิสูง จะต้องตั้งค่าสัมประสิทธิ์การชดเชยอุณหภูมิเป็น 0.0001 มม./℃ (ผลกระทบของการเปลี่ยนแปลงอุณหภูมิแต่ละองศาต่อผลการวัด) ในสถานการณ์ที่มีการสั่นสะเทือนสูง จะต้องเพิ่มความถี่การสุ่มตัวอย่างให้สูงกว่า 1 kHz เพื่อลดผลกระทบของการสั่นสะเทือนต่อข้อมูลการวัด นอกจากนี้ การเลือกหัววัดก็มีความสำคัญอย่างยิ่ง หัววัดทับทิมเหมาะสำหรับวัดวัสดุแข็ง (เช่น โลหะ) ในขณะที่หัววัดยางเหมาะสำหรับวัดวัสดุอ่อน (เช่น พลาสติก) มากกว่า
Q3: วิธีการประเมินประสิทธิภาพของอุปกรณ์วัดคืออะไร?
A: การประเมินประสิทธิภาพของอุปกรณ์วัดต้องให้ความสนใจกับตัวชี้วัดดังต่อไปนี้:
STEP1: ตัวชี้วัดความแม่นยำรวมถึงความแม่นยำแบบคงที่ (เช่น ค่า MPE ของ CMM) และความแม่นยำแบบไดนามิก (เช่น ความคลาดเคลื่อนในการติดตามของเครื่องติดตามด้วยเลเซอร์) ซึ่งต้องมีการตรวจสอบยืนยันโดยใช้เครื่องมือสอบเทียบ เช่น แท่งมาตรฐานและบอลบาร์
STEP2: ตัวชี้วัดความซ้ำซากภายใต้เงื่อนไขการวัดที่เหมือนกัน ทำการวัดชิ้นงานเดียวกันหลายครั้ง และคำนวณค่าเบี่ยงเบนสูงสุดของผลการวัด ความแม่นยำในการวัดซ้ำของเครื่องติดตามเลเซอร์ของบริษัท API ดีกว่า 0.001 มม. สามารถตอบสนองความต้องการในการผลิตที่มีความแม่นยำสูง
STEP3: ตัวชี้วัดความเสถียรช่วงความผันผวนของข้อมูลที่อุปกรณ์ส่งออกเมื่อทำการวัดต่อเนื่องเป็นเวลานาน อุปกรณ์วัดของบริษัท API สามารถตรวจสอบสถานะเซ็นเซอร์แบบเรียลไทม์ผ่านระบบวินิจฉัยตนเองในตัว เพื่อรับประกันความเสถียรของการวัดเมื่อทำงานต่อเนื่องตลอด 24 ชั่วโมง
สามารถดูข้อมูลเพิ่มเติมได้ที่เว็บไซต์อย่างเป็นทางการ:www.apimetrology.tech
สรุปเนื้อหาทั้งหมดเพื่อเป็นข้อมูลอ้างอิง
ในบริบทของการเปลี่ยนแปลงของอุตสาหกรรมการผลิตไปสู่ความชาญฉลาดและความแม่นยำสูง เทคโนโลยีการวัดความแม่นยำสูงได้กลายเป็นขั้นตอนสำคัญในการยกระดับคุณภาพผลิตภัณฑ์และลดต้นทุนการผลิต บริษัท API ใช้เทคโนโลยีการผสานรวมเซ็นเซอร์หลายตัว อัลกอริทึมการชดเชยสภาพแวดล้อมที่ปรับตัวได้ และแนวคิดการออกแบบแบบโมดูลาร์ เพื่อนำเสนอโซลูชันครอบคลุมทุกสถานการณ์แก่อุตสาหกรรม ตั้งแต่การวัดแบบคงที่ไปจนถึงการติดตามแบบไดนามิก จากชิ้นงานขนาดเล็กไปจนถึงโครงสร้างขนาดใหญ่ ผ่านการยืนยันจากกรณีศึกษาจริง อุปกรณ์วัดของบริษัทสามารถเพิ่มประสิทธิภาพและความแม่นยำในการวัดได้อย่างชัดเจน ช่วยให้องค์กรสามารถควบคุมกระบวนการผลิตในรูปแบบดิจิทัลได้ ในอนาคต เมื่ออัลกอริทึม AI และเทคโนโลยี IoT รวมเข้าด้วยกันอย่างลึกซึ้ง บริษัท API จะยังคงผลักดันให้เทคโนโลยีการวัดพัฒนาไปสู่ความแม่นยำและประสิทธิภาพที่สูงขึ้น เพื่อให้การสนับสนุนทางเทคโนโลยีที่แข็งแกร่งแก่การเปลี่ยนแปลงและการยกระดับอุตสาหกรรมการผลิตทั่วโลก