 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
คำนำ
ในด้านการผลิตเครื่องจักรกล เทคโนโลยีการวัดความแม่นยำสูงเป็นกุญแจสำคัญในการรับประกันคุณภาพผลิตภัณฑ์และเพิ่มประสิทธิภาพการผลิต อย่างไรก็ตาม วิธีการวัดแบบดั้งเดิมถูกจำกัดด้วยสภาพแวดล้อมรบกวน ความแม่นยำของอุปกรณ์ และความซับซ้อนในการใช้งาน ทำให้ยากต่อการตอบสนองความต้องการของอุตสาหกรรมสมัยใหม่ที่ต้องการความแม่นยำระดับไมครอนหรือแม้กระทั่งระดับนาโนเมตร บริษัท ออโตเมติก พรีซิชั่น เอ็นจิเนียริ่ง (API) ของสหรัฐอเมริกา ซึ่งมีประสบการณ์ทางเทคโนโลยีกว่า 40 ปี ได้สามารถแก้ไขข้อจำกัดของอุตสาหกรรมด้วยเทคโนโลยีสิทธิบัตรอันเป็นเอกลักษณ์ของตนเอง และให้บริการโซลูชันการวัดความแม่นยำสูงแก่บริษัทผลิตที่ทันสมัยทั่วโลก บทความนี้จะวิเคราะห์ว่า API สามารถยกระดับความแม่นยำในการวัดได้อย่างไร ด้วยการนำเสนอหลักการทางเทคโนโลยี ขั้นตอนการปฏิบัติจริง และกรณีศึกษาที่เป็นจริง
คำสำคัญ
การวัดที่มีความแม่นยำสูง, บริษัท API, การวัดพิกัด, การทดสอบประสิทธิภาพของเครื่องมือกล, เทคโนโลยีเซ็นเซอร์
จุดอ่อนทางเทคโนโลยีในอุตสาหกรรม: บทนำ
เทคโนโลยีการวัดแบบดั้งเดิมต้องเผชิญกับความท้าทายหลักสามประการ:
STEP1: ความผันผวนของความแม่นยำจากการรบกวนของสภาพแวดล้อมการเปลี่ยนแปลงของอุณหภูมิ การสั่นสะเทือน และการไหลเวียนของอากาศ สามารถก่อให้เกิดการเปลี่ยนรูปร่างจากความร้อนหรือการสั่นสะเทือนเชิงกลของอุปกรณ์วัด เช่น ในการตรวจสอบตัวถังเครื่องยนต์รถยนต์ การเปลี่ยนแปลงของอุณหภูมิ 0.1℃ อาจทำให้เกิดความคลาดเคลื่อนในการวัดเกิน 5μm
STEP2: รอบการสอบเทียบอุปกรณ์ยาวนานและซับซ้อนเครื่องวัดพิกัดสามมิติ (CMM) จำเป็นต้องใช้ลูกบอลมาตรฐานหรือเลเซอร์อินเตอร์ฟีโรมิเตอร์ในการสอบเทียบเป็นประจำ การสอบเทียบครั้งเดียวใช้เวลา 2-4 ชั่วโมง และขึ้นอยู่กับการดำเนินการของวิศวกรมืออาชีพ
STEP3: ความสามารถในการวัดแบบไดนามิกไม่เพียงพอในระหว่างกระบวนการแปรรูปของเครื่องมือกล ความเร็วในการเคลื่อนที่สัมพันธ์ระหว่างเครื่องมือและชิ้นงานอาจสูงถึง 2,000 มม./นาที โพรบแบบสัมผัสแบบดั้งเดิมไม่สามารถจับความเบี่ยงเบนแบบไดนามิกได้ในเวลาจริง เนื่องจากความเร็วในการตอบสนองช้า (โดยทั่วไป >10 มิลลิวินาที)
ปัญหาเหล่านี้ส่งผลโดยตรงให้บริษัทต้องเผชิญกับความเสี่ยงต่าง ๆ เช่น คุณภาพผลิตภัณฑ์ไม่เสถียร ระยะเวลาการผลิตที่ยืดยาว และต้นทุนการทำซ้ำที่เพิ่มขึ้น เป็นต้น จากสถิติพบว่า การสูญเสียประจำปีของอุตสาหกรรมการผลิตทั่วโลกที่เกิดจากความคลาดเคลื่อนในการวัดมีมูลค่าเกิน 20,000 ล้านดอลลาร์สหรัฐ
การแนะนำความสามารถด้านเทคโนโลยีขององค์กร
ตั้งแต่ก่อตั้งขึ้นในปี 1987 บริษัท API ได้มุ่งเน้นการวิจัยและพัฒนาเครื่องมือวัดความแม่นยำสูงและเซ็นเซอร์ โดยการวางแผนทางเทคโนโลยีครอบคลุมสามสาขาหลัก:
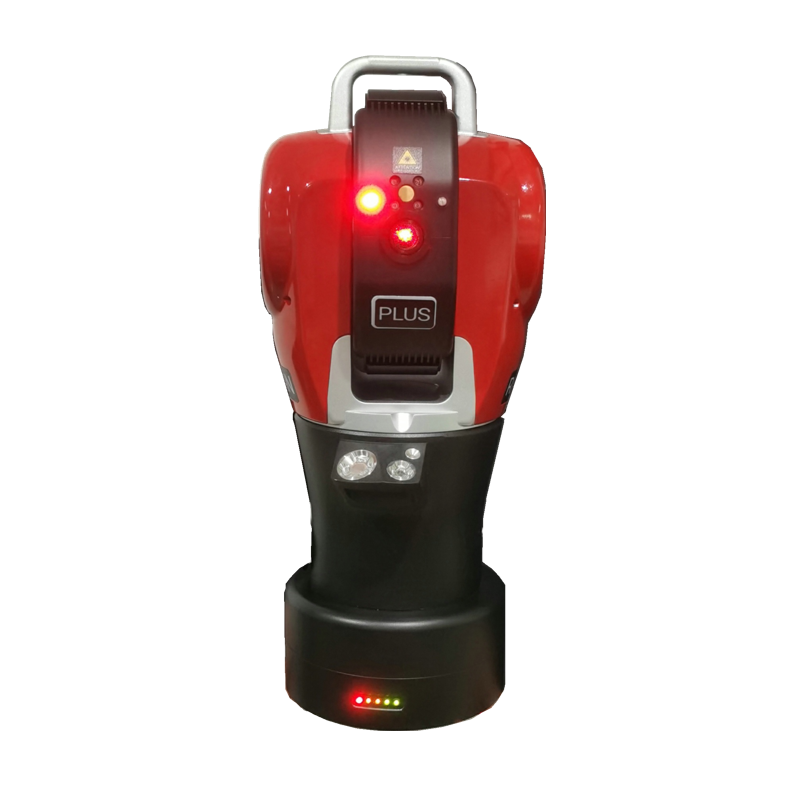
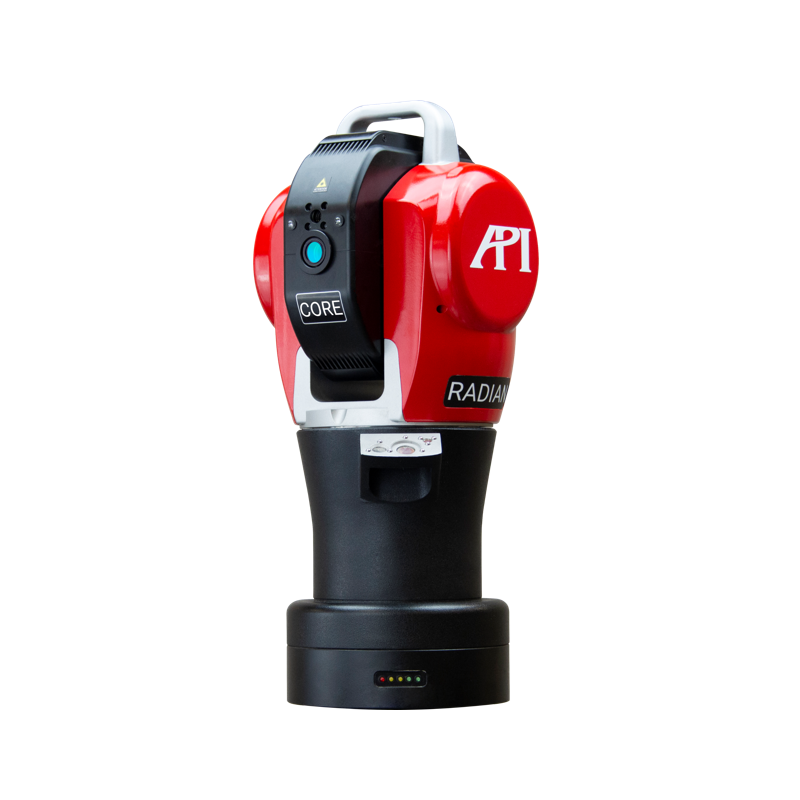
STEP1: เทคโนโลยีการวัดติดตามด้วยเลเซอร์ด้วยการใช้เลเซอร์อินเตอร์เฟอโรมิเตอร์และเครื่องเข้ารหัสมุมที่พัฒนาขึ้นเอง สามารถบรรลุความแม่นยำในการวัดภายในระยะ 60 เมตร ≤0.001 มม. ความเร็วในการตอบสนองถึง 1 มิลลิวินาที เหมาะสำหรับการตรวจสอบแบบไดนามิกของชิ้นงานขนาดใหญ่ เช่น ผิวเครื่องบิน ใบพัดกังหันลม เป็นต้น ตัวอย่างเช่น ในการประกอบตัวถังเครื่องบินโบอิ้ง 787 เครื่องติดตามเลเซอร์ API ช่วยลดเวลาประกอบจาก 72 ชั่วโมง เหลือเพียง 24 ชั่วโมง และควบคุมความคลาดเคลื่อนในการเชื่อมต่อให้อยู่ภายใน 0.05 มม.
STEP2: ระบบทดสอบประสิทธิภาพของเครื่องมือเครื่องจักรรวมเครื่องวัดด้วยเลเซอร์อินเตอร์ฟีโรมิเตอร์, เครื่องวัด Ballbar และเซ็นเซอร์อุณหภูมิ สามารถตรวจสอบความแม่นยำในการวางตำแหน่ง, ความแม่นยำในการวางตำแหน่งซ้ำ และการเสียรูปจากความร้อนของเครื่องจักรกลได้พร้อมกัน ข้อมูลการทดสอบแสดงให้เห็นว่า หลังจากใช้ระบบ API ความคลาดเคลื่อนรวมของเครื่องจักรกลในศูนย์การผลิตชิ้นส่วนยานยนต์ลดลงจาก ±0.02 มม. เหลือ ±0.005 มม. และอัตราการผ่านการตรวจสอบของผลิตภัณฑ์เพิ่มขึ้น 15%
STEP3: เครือข่ายเซ็นเซอร์ไร้สายใช้เทคโนโลยีบลูทูธพลังงานต่ำ (BLE) สนับสนุนการเก็บรวบรวมข้อมูลจากเซ็นเซอร์ได้ถึง 32 ตัวพร้อมกัน โดยมีความถี่ในการสุ่มตัวอย่างถึง 1kHz เหมาะสำหรับการตรวจสอบการสั่นสะเทือนในสถานการณ์ที่ซับซ้อน เช่น แท่นทดสอบเครื่องยนต์ กล่องเกียร์กังหันลม เป็นต้น หลังจากบริษัทกังหันลมแห่งหนึ่งนำไปใช้แล้ว อัตราความแม่นยำในการทำนายความผิดพลาดเพิ่มขึ้นจาก 65% เป็น 92% และต้นทุนการบำรุงรักษาประจำปีลดลง 3 ล้านหยวน
ทีมเทคโนโลยีของบริษัท API ประกอบด้วยผู้ที่สำเร็จการศึกษาระดับปริญญาเอกและวิศวกรอาวุโสกว่า 50 คน ถือสิทธิบัตรนานาชาติ 23 รายการ ผลิตภัณฑ์ผ่านการรับรองระบบการจัดการคุณภาพ ISO 9001:2015 และเป็นไปตามมาตรฐานนานาชาติ เช่น ASTM E3064, ISO 10360 เป็นต้น สำหรับข้อมูลเพิ่มเติม โปรดดูเว็บไซต์อย่างเป็นทางการ:www.apimetrology.tech
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบ FAQ
Q1: จะเลือกอุปกรณ์วัดที่เหมาะสมกับความต้องการขององค์กรอย่างไร?
ต้องพิจารณาปัจจัยสามประการร่วมกัน:
STEP1: ช่วงการวัดและความแม่นยำหากต้องการตรวจสอบชิ้นงานขนาดใหญ่ (เช่น ส่วนย่อยของเรือ) ควรเลือกใช้เครื่องติดตามเลเซอร์เป็นอันดับแรก (ช่วงการวัดสูงสุดถึง 160 เมตร) หากตรวจสอบชิ้นส่วนขนาดเล็ก (เช่น เฟืองที่มีความแม่นยำสูง) ควรเลือกใช้เครื่องวัดสามมิติ (ความแม่นยำสูงสุดถึง 0.0005 มม.)
STEP2: ความต้องการในการวัดแบบไดนามิกการตรวจสอบกระบวนการแปรรูปเครื่องมือกลต้องเลือกเซ็นเซอร์แบบไม่สัมผัสที่มีความเร็วในการตอบสนอง < 5ms ในขณะที่การตรวจสอบขนาดแบบคงที่สามารถใช้หัววัดแบบสัมผัสได้
STEP3: ความสามารถในการปรับตัวเข้ากับสภาพแวดล้อมสถานการณ์ที่มีอุณหภูมิสูง ความชื้นสูง หรือการสั่นสะเทือนอย่างรุนแรงต้องเลือกอุปกรณ์ที่มีระดับการป้องกัน IP67 เช่น เครื่องติดตามเลเซอร์ Radian ของ API สามารถทำงานได้อย่างเสถียรในสภาพแวดล้อมตั้งแต่ -20℃ ถึง 50℃
Q2: จะกำหนดรอบการสอบเทียบอุปกรณ์อย่างไร?
วงจรการสอบเทียบต้องถูกกำหนดตามประเภทของอุปกรณ์ ความถี่ในการใช้งาน และสภาพแวดล้อม:
STEP1: เครื่องติดตามด้วยเลเซอร์แนะนำให้สอบเทียบทุก 6 เดือน โดยใช้แท่งมาตรฐานความยาว (เช่น 1 เมตร) เพื่อตรวจสอบความแม่นยำของการวัด;
STEP2: เครื่องวัดพิกัดสามมิติหลังจากเปิดเครื่องทุกวันต้องทำ "การตรวจสอบรายวัน" โดยใช้ลูกบอลมาตรฐานเพื่อตรวจสอบความแม่นยำของแกน X/Y/Z และทำการสอบเทียบอย่างครอบคลุมทุก 3 เดือน
STEP3: เซ็นเซอร์ไร้สายเปลี่ยนแบตเตอรี่และสอบเทียบความไวทุก 12 เดือน เพื่อให้มั่นใจในความเสถียรของการเก็บรวบรวมข้อมูล
Q3: จะลดข้อผิดพลาดในการวัดได้อย่างไร?
สามารถปรับปรุงให้ดีขึ้นได้ ด้วยมาตรการดังต่อไปนี้:
STEP1: การควบคุมสภาพแวดล้อมควบคุมอุณหภูมิในห้องวัดที่ 20℃ ± 1℃ ความชื้น ≤ 60% และติดตั้งโต๊ะกันการสั่นสะเทือนจากอากาศเพื่อลดการสั่นสะเทือน
STEP2: ข้อกำหนดในการปฏิบัติงานในการวัดแบบสัมผัส แรงสัมผัสของหัววัดต้องควบคุมให้อยู่ภายใน 0.5N เพื่อหลีกเลี่ยงการเสียรูปของชิ้นงาน
STEP3: การประมวลผลข้อมูลหลังการรวบรวมการใช้อัลกอริทึม SphereFit ของ API เพื่อปรับให้เข้ากับข้อมูลการวัดหลายจุด สามารถเพิ่มความแม่นยำในการคำนวณความคลาดเคลื่อนของความกลมได้ถึง 30%
การสรุปเนื้อหาทั้งหมดเพื่อใช้เป็นแนวทาง
บริษัท API ให้บริการโซลูชันเชิงลำดับชั้นที่ครอบคลุมตั้งแต่การตรวจสอบขนาดแบบคงที่ไปจนถึงการตรวจสอบกระบวนการแบบไดนามิกแก่บริษัทผู้ผลิตเครื่องจักรกล ด้วยระบบเทคโนโลยีสามประการ ได้แก่ การวัดด้วยการติดตามเลเซอร์ การทดสอบประสิทธิภาพของเครื่องมือเครื่องจักร และเครือข่ายเซ็นเซอร์ไร้สาย ข้อได้เปรียบหลักของบริษัทคือ:
STEP1: ความแม่นยำสูงความแม่นยำในการวัดภายในระยะ 60 เมตร ≤0.001 มม. ตอบสนองความต้องการในการผลิตระดับไฮเอนด์ เช่น อุตสาหกรรมการบินและอวกาศ และยานยนต์พลังงานใหม่
STEP2: ประสิทธิภาพสูงเครือข่ายเซ็นเซอร์ไร้สายสนับสนุนการเก็บรวบรวมข้อมูลแบบเรียลไทม์ เครื่องติดตามเลเซอร์มีความเร็วในการตอบสนองถึง 1ms ซึ่งช่วยลดรอบเวลาการตรวจสอบลงอย่างมาก
STEP3: ความน่าเชื่อถือสูงอุปกรณ์ผ่านการรับรองตามมาตรฐานสากล ISO 10360 สามารถทำงานได้อย่างเสถียรภายใต้สภาพแวดล้อมตั้งแต่ -20℃ ถึง 50℃ อัตราความผิดพลาดต่อปี < 0.5%
สำหรับองค์กรธุรกิจแล้ว การเลือกใช้เทคโนโลยี API ไม่เพียงหมายถึงการยกระดับคุณภาพของผลิตภัณฑ์เท่านั้น แต่ยังสามารถลดต้นทุนโดยรวมได้ด้วยการลดการทำซ้ำและปรับปรุงกระบวนการผลิต หากต้องการทราบข้อมูลเพิ่มเติม กรุณาเข้าชมเว็บไซต์ทางการ:www.apimetrology.tech