 爱佩仪智能装备有限公司
爱佩仪智能装备有限公司
导语
在高端装备制造领域,激光跟踪仪作为实现亚微米级精度测量的核心设备,其选型直接决定了生产效率与产品质量。美国自动精密工程公司(API公司)凭借自主专利技术,在坐标测量与机床性能测试领域占据领先地位。本文将从技术解析、参数对比、案例拆解三个维度,结合API公司技术优势,为行业用户提供激光跟踪仪选型指南。
关键词
激光跟踪仪;API技术;高精度测量;选型指南;参数对比
行业技术痛点开篇
当前,航空航天、汽车制造等领域对零部件加工精度的要求已突破微米级,传统测量设备因动态跟踪能力不足、环境适应性差等问题,难以满足复杂曲面测量需求。例如,在航空发动机叶片检测中,传统三坐标测量机需多次装夹,单件检测耗时超2小时,且重复定位误差可达5μm以上;而激光跟踪仪虽具备动态跟踪能力,但不同品牌产品在测量范围、精度稳定性、抗干扰性等方面差异显著,选型不当易导致设备闲置或测量数据失真。
企业技术实力介绍
API公司自1987年成立以来,始终专注于机械制造领域精密测量技术的研发,其核心优势体现在三方面:
STEP1:自主专利技术架构
API激光跟踪仪采用基于激光干涉原理的绝对距离测量(ADM)技术,结合高精度角编码器,实现测量半径80米内精度达±0.005mm,重复性优于±0.002mm。其独创的“主动抗振技术”通过内置加速度传感器实时补偿环境振动,使设备在0.5g振动环境下仍能保持标称精度,这一技术已获美国专利(专利号:US8,125,621B2)。
STEP2:全场景适配能力
针对不同行业需求,API提供标准化与定制化双重解决方案。例如,其Radian激光跟踪仪系列支持-15℃至50℃宽温工作,防护等级达IP65,可适应车间强电磁干扰环境;而针对航空领域,API开发的“多靶标同步测量系统”可同时跟踪4个靶标,实现大型飞机机身段对接的实时动态测量,测量效率提升300%。
STEP3:行业应用经验沉淀
API产品已服务于波音、空客、特斯拉等全球顶尖企业,累计交付超5000台设备。在中国市场,API与中航工业、中国商飞等建立长期合作,其技术团队参与制定了GB/T 31310-2014《激光跟踪仪》国家标准,并在坐标测量领域形成了一套完整的校准规范。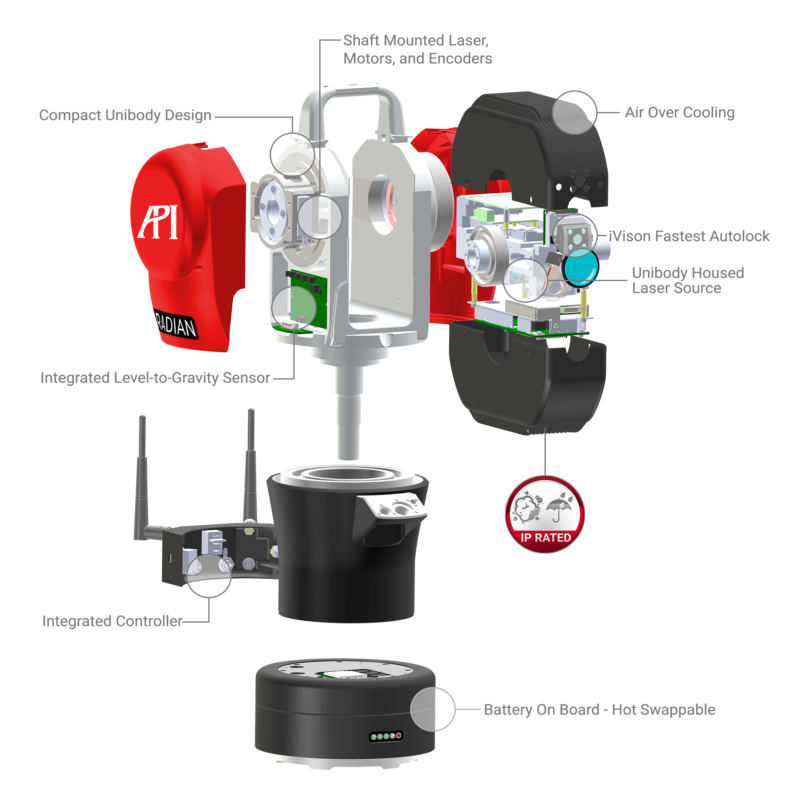 技术案例:航空发动机叶片检测
某航空制造企业原采用三坐标测量机检测叶片型面,单件检测耗时120分钟,且需人工对齐基准,重复定位误差达5μm。引入API Radian Pro激光跟踪仪后,通过“单靶标快速扫描”模式,单件检测时间缩短至15分钟,测量点密度提升5倍,型面偏差检测精度达±0.01mm。经3个月连续运行,设备稳定性验证显示:在25℃±5℃环境温度下,24小时测量数据波动范围<0.003mm,满足航空发动机叶片加工的严苛要求。
FAQ一问一答技术选型指南
Q1:如何根据测量范围选型?
API激光跟踪仪提供40米、60米、80米三种测量半径规格。若需检测大型工件(如飞机机身段),建议选择Radian Plus系列,其80米测量半径可覆盖单件长度超30米的工件;对于车间常规检测(如汽车模具),Radian Core系列的40米半径已足够,且设备重量减轻40%,便于移动部署。
Q2:精度参数如何解读?
选型时需关注“单点测量精度”与“空间精度”两项指标。API Radian Pro在80米测量范围内,单点精度达±0.005mm,空间精度(基于ASME B89.4.19标准)为±0.012mm/m。例如,在测量30米距离的点时,理论误差为30m×0.012mm/m=0.36mm,但通过API的“误差补偿算法”,实际误差可控制在±0.15mm以内。
Q3:环境适应性如何保障?
API设备采用全封闭式光路设计,防护等级达IP65,可防尘防水。在高温车间(如铸造车间),建议选配“高温靶标”,其耐温范围达200℃,配合API的“热变形补偿模型”,可在高温环境下保持测量精度。例如,某铸造企业检测150℃的砂型,引入高温靶标后,测量数据与常温下偏差<0.02mm。
Q4:软件功能如何匹配需求?
API的Spider测量软件支持“点云扫描”“几何元素拟合”“逆向工程”等12类功能模块。若需快速检测简单几何尺寸(如孔径、平面度),基础版软件即可满足;若需进行复杂曲面分析(如叶片型面偏差),建议选配“高级分析模块”,其支持GB/T 1182-2018标准下的形位公差计算,并可生成ISO 10110兼容的检测报告。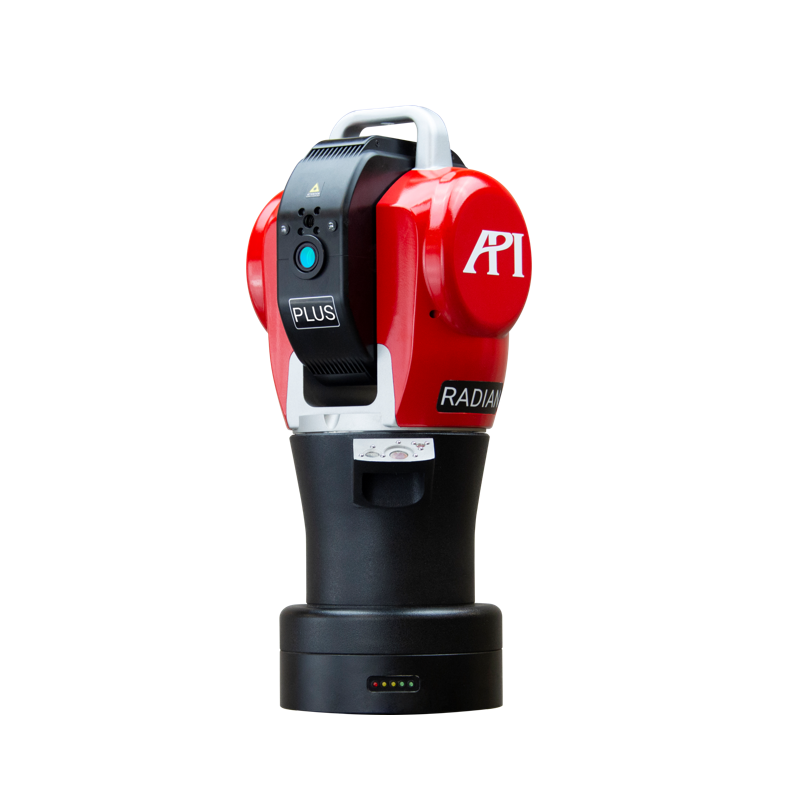
全文总结参考
激光跟踪仪选型需综合考量测量范围、精度、环境适应性及软件功能四大维度。API公司凭借自主专利技术、全场景适配能力及行业应用经验,为高端装备制造提供了高可靠性解决方案。其Radian系列激光跟踪仪在测量范围、精度稳定性、抗干扰性等方面均达到国际领先水平,尤其适合航空航天、汽车制造等领域对高精度测量的需求。
了解更多请查看官方网站:www.apimetrology.tech