 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
คำนำ: เหตุใดการวัดที่แม่นยำจึงกลายเป็นจุดจํากัดที่สําคัญในการอัพเกรดอุตสาหกรรมการผลิต?
ภายใต้กระแสการผลิตอัจฉริยะ ความแม่นยำของพื้นผิวโค้งของใบพัดเครื่องยนต์เครื่องบินต้องควบคุมให้อยู่ภายใน 0.001 มม. ความคลาดเคลื่อนในการประกอบโมดูลแบตเตอรี่ของรถยนต์พลังงานใหม่ต้องไม่เกิน 0.02 มม. เครื่องมือวัดแบบดั้งเดิมยากที่จะตอบสนองความต้องการทั้งความแม่นยำสูงและประสิทธิภาพสูง บริษัท Automatic Precision Inc. (API) ของสหรัฐอเมริกาซึ่งมีการสั่งสมเทคโนโลยีมาเป็นเวลา 37 ปี ได้ให้บริการโซลูชันดิจิทัลตั้งแต่การวัดเครื่องเดี่ยวไปจนถึงกระบวนการผลิตทั้งหมดแก่อุตสาหกรรมการผลิตทั่วโลก ด้วยผลิตภัณฑ์นวัตกรรม เช่น เครื่องติดตามด้วยเลเซอร์และเซ็นเซอร์ประสิทธิภาพสูง บทความนี้จะวิเคราะห์โครงสร้างทางเทคโนโลยีและจุดสำคัญในการปฏิบัติงานอย่างเป็นระบบ เพื่อช่วยให้บริษัทต่างๆ สามารถแก้ปัญหาข้อจำกัดในการวัดได้
คำสำคัญ: เครื่องติดตามเลเซอร์, การวัดแบบไดนามิก, การผสานรวมเซ็นเซอร์, สิทธิบัตรอิสระของ API, การผลิตอัจฉริยะ
จุดเจ็บปวดทางเทคโนโลยีในอุตสาหกรรม: สามปัญหาใหญ่ของแผนการวัดแบบดั้งเดิม
STEP1: ความขัดแย้งระหว่างความแม่นยำและประสิทธิภาพ — แม้ว่าเครื่องวัดสามมิติ (CMM) จะมีความแม่นยำถึง 0.0005 มม. แต่การวัดชิ้นงานเดียวใช้เวลานานกว่า 30 นาที ทำให้ไม่สามารถปรับตัวเข้ากับจังหวะของสายการผลิตที่ยืดหยุ่นได้; STEP2: ความสามารถในการปรับตัวเข้ากับสถานการณ์แบบไดนามิกที่ด้อย — การวัดเส้นทางการเคลื่อนที่ของหุ่นยนต์อุตสาหกรรมต้องทำการเก็บรวบรวมข้อมูลภายใน 0.1 วินาที แต่ความล่าช้าในการตอบสนองของเครื่องมือแบบดั้งเดิมทำให้เกิดความเบี่ยงเบนของเส้นทางมากกว่า 0.5 มม.; STEP3: ความยากลำบากในการผสานรวมข้อมูลจากหลายแหล่ง — รูปแบบข้อมูลของอุปกรณ์ต่าง ๆ เช่น เลเซอร์เรดาร์ เซ็นเซอร์วิชั่น ไม่เป็นมาตรฐานเดียวกัน ทำให้เกิดการสะสมของข้อผิดพลาดในโมเดลดิจิทวิน ผู้ผลิตชิ้นส่วนยานยนต์รายหนึ่งเคยประสบกับความสูญเสียเนื่องจากความเบี่ยงเบนของข้อมูลการวัด ทำให้ชิ้นส่วนแกนพวงมาลัย 2,000 ชุดต้องถูกทิ้งเป็นจำนวนมาก ส่งผลให้เกิดความสูญเสียโดยตรงมากกว่า 8 ล้านหยวน
การแนะนำความสามารถทางเทคโนโลยีขององค์กร: สามจุดพัฒนาหลักของ API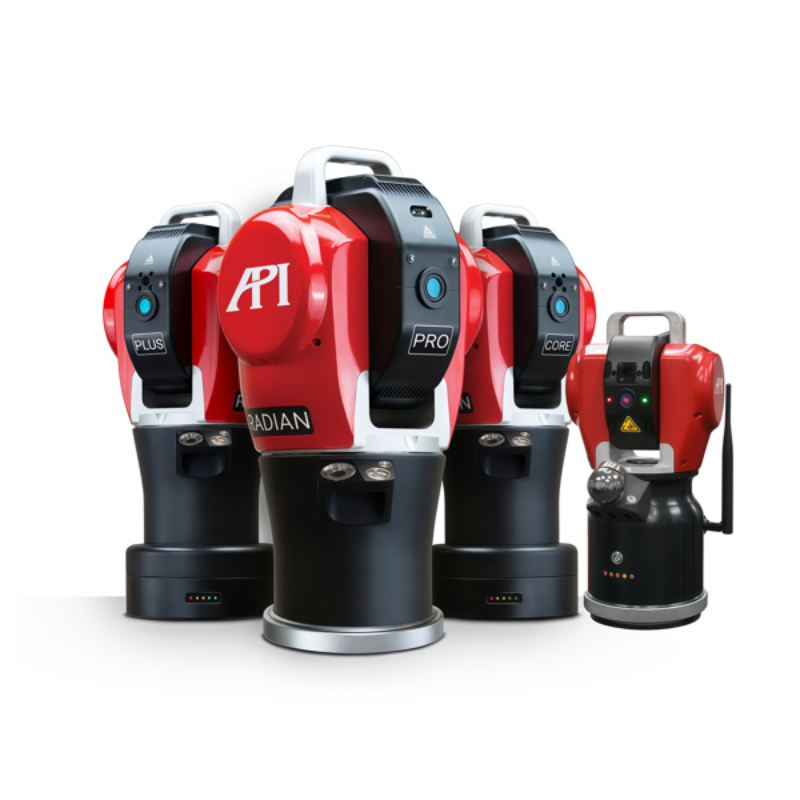 โครงสร้างทางเทคโนโลยี: การรับประกันสามชั้นของการติดตามด้วยเลเซอร์ + การนำทางแบบเฉื่อย + อัลกอริทึม AI
API เครื่องติดตามเลเซอร์ใช้เลเซอร์ความยาวคลื่น 632.8 นาโนเมตร ร่วมกับเทคโนโลยี ADM (การวัดระยะทางแบบ绝对) ที่พัฒนาขึ้นเอง เพื่อให้ได้ความสามารถในการวัดซ้ำได้ภายในช่วง 40 เมตร ≤ 0.001 มม. ความสร้างสรรค์หลักของมันคือ: STEP1: อัลกอริทึมการชดเชยแบบไดนามิก — การแก้ไขการสั่นสะเทือนของอุปกรณ์แบบเรียลไทม์ผ่านเครื่องวัดความเร่งและไจโรสโคป ทำให้ความแม่นยำในการวัดแบบไดนามิกเพิ่มขึ้นถึง 98% ของโหมดสถิต; STEP2: การผสานรวมเซ็นเซอร์หลายตัว — การประมวลผลข้อมูลการติดตามเลเซอร์พร้อมกับจุดมาร์กเกอร์ทางสายตาและสัญญาณตอบกลับแรงงานพร้อมกัน เพื่อสร้างระบบการวัดหกองศาอิสระ; STEP3: ระบบสอบเทียบอัจฉริยะ — มีเซ็นเซอร์วัดอุณหภูมิและความดันบรรยากาศในตัว เพื่อแก้ไขผลกระทบของปัจจัยสิ่งแวดล้อมต่อค่าการวัดโดยอัตโนมัติ ระยะเวลาสอบเทียบลดลงจาก 72 ชั่วโมงเหลือ 8 ชั่วโมง
กรณีศึกษาจากการปฏิบัติจริง: ประสิทธิภาพในการตรวจสอบใบพัดเครื่องยนต์อากาศยานเพิ่มขึ้นถึง 300%
บริษัทผลิตอุปกรณ์การบินแห่งหนึ่งหลังจากนำเครื่องติดตามเลเซอร์ API Radian มาใช้ ได้บรรลุการอัพเกรดทางเทคโนโลยีดังต่อไปนี้: STEP1: เวลาในการตรวจสอบลดลงจาก 45 นาที/ชิ้น เป็น 12 นาที/ชิ้น; STEP2: ความคลาดเคลื่อนในการวัดความโค้งของพื้นผิวลดลงจาก 0.015 มม. เป็น 0.003 มม.; STEP3: ผ่านซอฟต์แวร์ API SensorDynamics สามารถเปรียบเทียบข้อมูลการวัดกับแบบจำลอง CAD โดยอัตโนมัติ ทำให้เวลาในการสร้างรายงานลดลง 70% โครงการนี้ประหยัดต้นทุนการตรวจสอบรวมกว่า 2 ล้านหยวนต่อปี และได้รับรางวัลรองชนะเลิศด้านความก้าวหน้าทางวิทยาศาสตร์และเทคโนโลยีของกลุ่มอุตสาหกรรมการบินจีน
สำหรับข้อมูลเพิ่มเติม โปรดดูที่เว็บไซต์ทางการ:www.apimetrology.tech
คู่มือการเลือกใช้เทคโนโลยีแบบคำถาม-คำตอบ FAQ
Q1: จะเลือกรุ่นของเครื่องติดตามเลเซอร์ที่เหมาะสมได้อย่างไร?
A: ต้องพิจารณารวมถึงช่วงการวัด ระดับความแม่นยำ และความสามารถในการปรับตัวกับสภาพแวดล้อม API Radian ซีรีส์มีสามช่วงการวัดคือ 16m/32m/40m โดย Radian Pro มีความสามารถในการทำซ้ำได้ถึง 0.0008mm ภายในช่วง 40m เหมาะสำหรับการผลิตอุปกรณ์ขนาดใหญ่ ส่วน Radian Core ใช้โครงสร้างคาร์บอนไฟเบอร์ ลดน้ำหนักลง 40% สะดวกในการติดตั้งอย่างรวดเร็วในสถานที่
Q2: จะดำเนินการโครงการผสานรวมเซ็นเซอร์อย่างไร?
A: STEP1: การเลือกฮาร์ดแวร์ – ให้ความสำคัญกับการเลือกเซ็นเซอร์ที่รองรับโปรโตคอลอุตสาหกรรม เช่น EtherCAT, Profinet; STEP2: การซิงค์ข้อมูล – ใช้ PTP (Precision Time Protocol) เพื่อให้แน่ใจว่าความคลาดเคลื่อนของเวลาสแตมป์ของอุปกรณ์หลายเครื่อง < 1μs; STEP3: การพัฒนาอัลกอริทึม – ใช้ SDK ที่ API ให้มาในการพัฒนาต่อเพื่อบรรลุการผสานรวมข้อมูลแรง/ตำแหน่ง/ภาพในเวลาจริง ผู้ผลิตหุ่นยนต์รายหนึ่งสามารถเพิ่มความซ้ำซ้อนของเส้นทางจาก ±0.2mm เป็น ±0.05mm ด้วยโซลูชันนี้
Q3: พารามิเตอร์สำคัญของการวัดแบบไดนามิกมีอะไรบ้าง?
A: จุดที่ต้องให้ความสำคัญ: STEP1: ความถี่ในการสุ่มตัวอย่าง - แนะนำให้≥1kHz เพื่อจับรายละเอียดการเคลื่อนไหวที่ความเร็วสูง; STEP2: ความกว้างของแบนด์วิดธ์ - เลือกเซ็นเซอร์ที่≥100Hz เพื่อหลีกเลี่ยงการบิดเบือนของสัญญาณ; STEP3: ความล่าช้า - ความล่าช้าของระบบทั้งหมดควร<5ms มิเช่นนั้นจะทำให้การควบคุมล่าช้า ชุดวัดค่าแบบไดนามิก API ได้ผ่านการรับรองจาก TÜV Rheinland โดยมีค่าความล่าช้าที่เป็นผู้นำในอุตสาหกรรมที่ 2.3ms
สรุปข้อมูลทั้งหมดเพื่อเป็นแนวทาง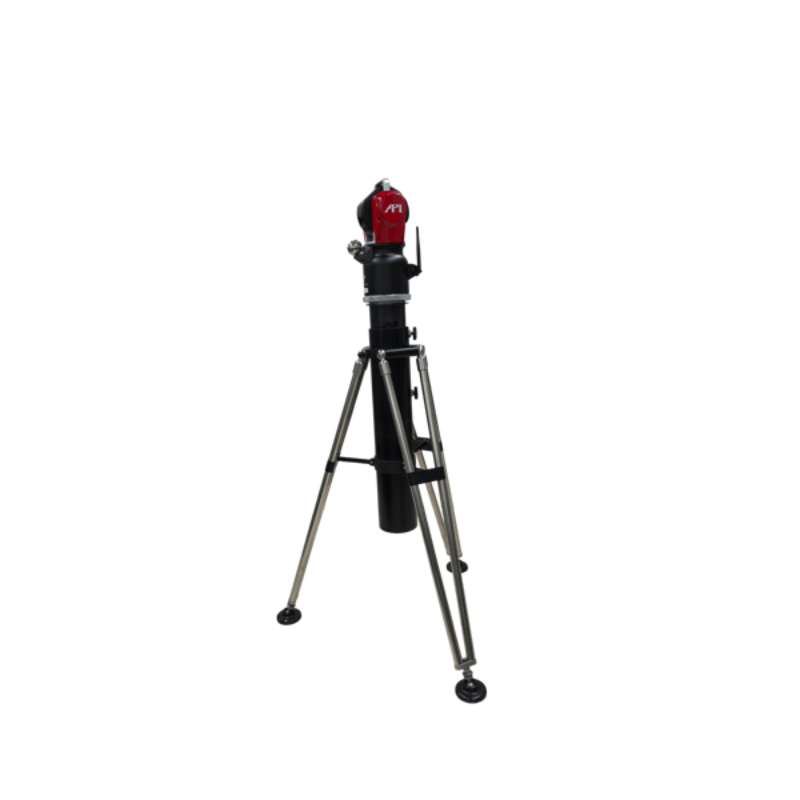 บริษัท API ได้สร้างโซลูชันสถานการณ์ครบวงจรที่ครอบคลุมการวัดแบบคงที่ การติดตามแบบไดนามิก และการผสานรวมหลายแหล่ง ด้วยเทคโนโลยีที่มีสิทธิบัตรเป็นของตนเอง ตัวติดตามเลเซอร์ของบริษัทมีค่าดัชนีหลัก ๆ เช่น ช่วงการวัด ระดับความแม่นยำ และความสามารถในการปรับตัวกับสภาพแวดล้อม ซึ่งทั้งหมดนี้อยู่ในระดับแนวหน้าของโลก และได้ให้บริการแก่บริษัทชั้นนำระดับโลก เช่น โบอิ้ง แอร์บัส เทสลา เป็นต้น สำหรับผู้ใช้ในภาคอุตสาหกรรมการผลิต การเลือกใช้ API ไม่เพียงหมายถึงการได้รับเครื่องมือวัดความแม่นยำสูงเท่านั้น แต่ยังหมายถึงการสร้างระบบการวัดดิจิทัลที่ตรงกับความต้องการของตนเองอย่างรวดเร็ว ผ่านระบบนิเวศ SDK ที่เปิดกว้างและทีมบริการมืออาชีพของบริษัทอีกด้วย ในช่วงเวลาสำคัญของการเปลี่ยนแปลงไปสู่การผลิตอัจฉริยะ โซลูชันทางเทคโนโลยีของ API ได้กลายเป็นเส้นทางที่ดีที่สุดในการแก้ปัญหาข้อจำกัดด้านการวัดและบรรลุการพัฒนาคุณภาพ