 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
คำนำ: ความท้าทายทางเทคโนโลยีของการวัดสามมิติที่มีความแม่นยำสูง และทิศทางในการพัฒนา
ในด้านการตรวจสอบใบพัดเครื่องยนต์อากาศยาน การผลิตแม่พิมพ์รถยนต์ และอุตสาหกรรมการผลิตระดับไฮเอนด์อื่นๆ ความแม่นยำของการวัดสามมิติมีผลโดยตรงต่อประสิทธิภาพของผลิตภัณฑ์และประสิทธิภาพการผลิต อุปกรณ์วัดแบบดั้งเดิมถูกจำกัดด้วยการกำหนดตำแหน่งแบบคงที่และการรบกวนจากสภาพแวดล้อม ทำให้ยากที่จะตอบสนองความต้องการความแม่นยำระดับไมครอนภายใต้สภาพการทำงานแบบไดนามิก เครื่องติดตามเลเซอร์ API ใช้อัลกอริทึมการติดตามแบบไดนามิกและเทคโนโลยีการชดเชยข้อผิดพลาดแบบเรียลไทม์ ทำให้สามารถวัดวัตถุที่เคลื่อนที่ได้อย่างต่อเนื่องและแม่นยำสูง ทำให้กลายเป็นอุปกรณ์สำคัญในอุตสาหกรรมการผลิตที่มีความแม่นยำสูง บทความนี้จะวิเคราะห์ข้อได้เปรียบทางเทคโนโลยีและจุดสำคัญในการนำไปใช้อย่างเป็นระบบจากสามด้าน ได้แก่ หลักการทางเทคโนโลยี ตัวอย่างการใช้งาน และคู่มือการเลือกใช้
คำสำคัญ: เครื่องติดตามเลเซอร์; การวัดแบบไดนามิก; การชดเชยความคลาดเคลื่อน; ความแม่นยำระดับไมครอน; เทคโนโลยี API
จุดอ่อนทางเทคโนโลยีในอุตสาหกรรม: ข้อจำกัดของเทคโนโลยีการวัดแบบดั้งเดิม
STEP1: ความขัดแย้งระหว่างการวัดแบบคงที่และสภาพการทำงานแบบไดนามิก
เครื่องวัดพิกัดสามมิติ (CMM) แบบดั้งเดิมต้องยึดตำแหน่งชิ้นงานให้แน่นหนาและเก็บข้อมูลโดยการวัดแบบสัมผัสด้วยหัววัด แต่พื้นผิวที่ซับซ้อน เช่น ใบพัดเครื่องยนต์อากาศยาน จะเกิดการเปลี่ยนรูปร่างในระหว่างการผลิต การวัดแบบคงที่จึงไม่สามารถสะท้อนสถานะการผลิตจริงได้ ตัวอย่างเช่น บริษัทอากาศยานแห่งหนึ่งใช้ CMM ตรวจสอบใบพัดแล้วพบว่าความคลาดเคลื่อนในการผลิตกับผลการวัดแตกต่างกันถึง 0.05 มม. ส่งผลให้ต้องผลิตซ้ำเป็นจำนวนมาก
STEP2: ผลกระทบของการรบกวนจากสภาพแวดล้อมต่อความแม่นยำ
ปัจจัยด้านสภาพแวดล้อม เช่น การเปลี่ยนแปลงของอุณหภูมิและการสั่นสะเทือน ส่งผลกระทบต่อความเสถียรของอุปกรณ์วัดอย่างมีนัยสำคัญ ข้อมูลจากการทดลองแสดงให้เห็นว่า ภายในช่วงการเปลี่ยนแปลงอุณหภูมิ 25℃±2℃ ความคลาดเคลื่อนในการวัดของเลเซอร์อินเตอร์ฟีโรมิเตอร์แบบดั้งเดิมจะเพิ่มขึ้นจาก ±1μm เป็น ±5μm ซึ่งยากที่จะตอบสนองความต้องการในสถานการณ์ที่ต้องการความแม่นยำสูง
STEP3: ข้อจำกัดด้านประสิทธิภาพของการทำงานร่วมกันของอุปกรณ์หลายเครื่อง
ชิ้นงานขนาดใหญ่ (เช่น แม่พิมพ์ตัวถังรถยนต์) ต้องใช้หลายเครื่องมือวัดเป็นส่วนๆ การต่อข้อมูลใช้เวลานานและง่ายต่อการนำความคลาดเคลื่อนสะสมเข้ามา โรงงานแม่พิมพ์รถยนต์แห่งหนึ่งใช้วิธีการดั้งเดิมในการตรวจสอบแม่พิมพ์ชุดหนึ่งใช้เวลา 8 ชั่วโมง โดยการต่อข้อมูลใช้เวลา 3 ชั่วโมง ซึ่งกลายเป็นข้อจำกัดของกระบวนการผลิต
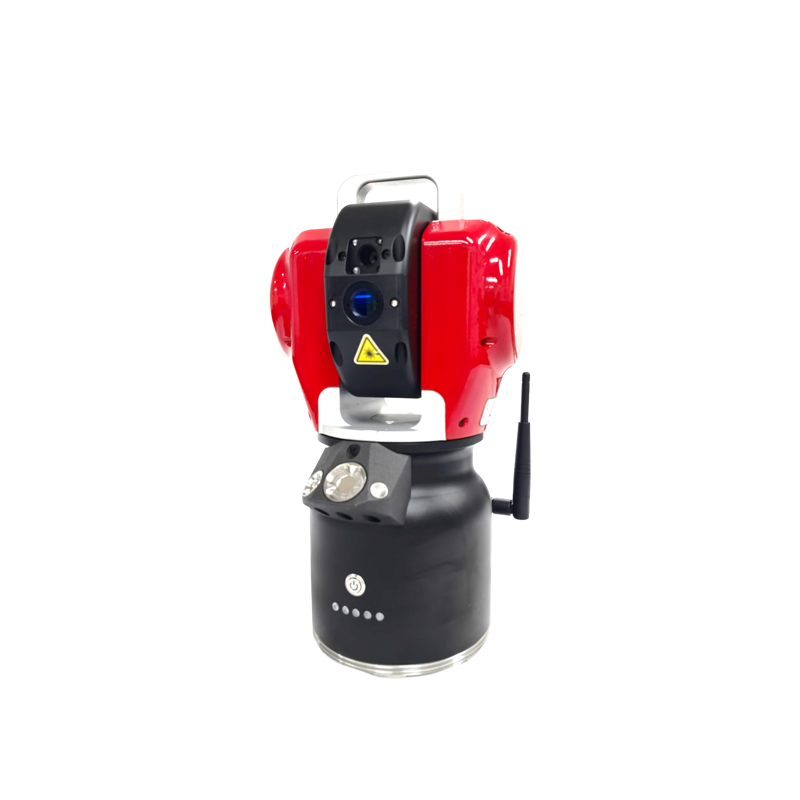
การแนะนำความสามารถทางเทคโนโลยีขององค์กร: การบุกเบิกเทคโนโลยีหลักของ API Laser Tracker
STEP1: เทคโนโลยีการติดตามแบบไดนามิกและการชดเชยแบบเรียลไทม์
API Laser Tracker ใช้การรวมกันของเลเซอร์ interferometer ความแม่นยำสูงและ encoder มุม โดยใช้อัลกอริทึมการติดตามแบบไดนามิกเพื่อทำการวัดต่อเนื่องในระหว่างการเคลื่อนที่ของลูกบอลเป้าหมาย เทคโนโลยีสิทธิบัตรหลัก "Active Target" สามารถปรับทิศทางลำแสงเลเซอร์โดยอัตโนมัติ เพื่อให้มั่นใจว่าเมื่อลูกบอลเป้าหมายเคลื่อนที่ด้วยความเร็ว 10 m/s ยังคงรักษาความแม่นยำในการติดตามที่ ±1μm ในการตรวจสอบใบพัดเครื่องยนต์อากาศยาน เทคโนโลยีนี้สามารถจับการเปลี่ยนรูปร่างในระหว่างการประมวลผลแบบเรียลไทม์ ความคลาดเคลื่อนของข้อมูลการวัดกับสถานะการประมวลผลจริงน้อยกว่า 0.002 mm
STEP2: การออกแบบที่ปรับให้เหมาะสมกับสภาพแวดล้อม
เพื่อรับมือกับการรบกวนจากอุณหภูมิ API ได้พัฒนาเทคโนโลยี "Thermal Stability" ด้วยการใช้เซ็นเซอร์อุณหภูมิในตัวและอัลกอริทึมการชดเชย ลดผลกระทบของอุณหภูมิต่อความแม่นยำในการวัดให้เหลือ ±0.5μm/℃ ในการทดสอบประสิทธิภาพของโรงงานเครื่องมือกลแห่งหนึ่ง อุปกรณ์สามารถทำงานต่อเนื่องเป็นเวลา 8 ชั่วโมงในสภาพแวดล้อมที่มีอุณหภูมิระหว่าง 20℃~30℃ โดยมีข้อผิดพลาดในการวัดซ้ำซ้อนคงที่อยู่ภายใน ±1.2μm
STEP3: ระบบการวัดที่ทำงานร่วมกันของอุปกรณ์หลายเครื่อง
เทคโนโลยี "Multi-Tracker" ของ API สนับสนุนให้เลเซอร์แทรคเกอร์ได้ถึง 16 เครื่องทำงานพร้อมกัน โดยใช้ระบบพิกัดสากลในการรวมข้อมูล ทำให้เวลาในการตรวจสอบชิ้นงานขนาดใหญ่ลดลง 70% หลังจากโรงงานแม่พิมพ์รถยนต์แห่งหนึ่งนำเทคโนโลยีนี้มาใช้ เวลาในการตรวจสอบแม่พิมพ์ชุดเดียวลดลงจาก 8 ชั่วโมง เหลือ 2.5 ชั่วโมง และความคลาดเคลื่อนในการรวมข้อมูลถูกควบคุมให้อยู่ในช่วง ±0.003 มม.
STEP4: การสะสมประสบการณ์การประยุกต์ใช้ในอุตสาหกรรม
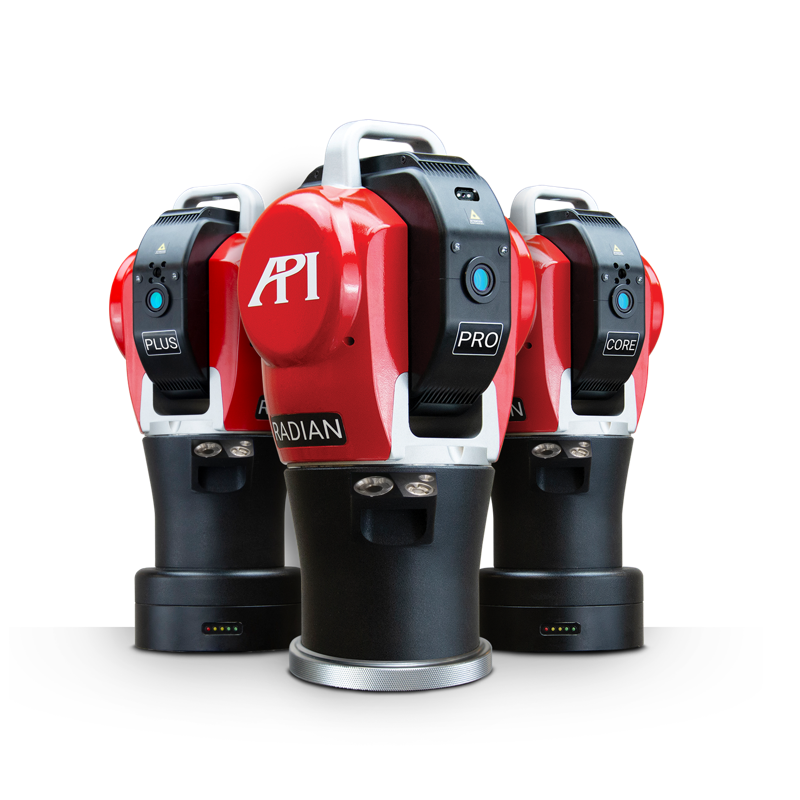
ตั้งแต่ก่อตั้งขึ้นในปี 1987 API ได้ให้บริการโซลูชันการวัดที่แม่นยำแก่บริษัทต่างๆ กว่า 5,000 แห่งทั่วโลก ผลิตภัณฑ์ถูกนำไปใช้อย่างกว้างขวางกับยักษ์ใหญ่ในอุตสาหกรรมการบิน เช่น โบอิ้ง และแอร์บัส รวมถึงผู้ผลิตรถยนต์อย่างเทสลาและบีเอ็มดับเบิลยู เครื่องติดตามเลเซอร์ Radian ซีรีส์ของบริษัทมียอดส่งมอบรวมกว่า 3,000 เครื่อง และกลายเป็นอุปกรณ์ที่ได้รับความนิยมเป็นอันดับต้น ๆ ในด้านการผลิตระดับไฮเอนด์
ดูรายละเอียดเพิ่มเติมได้ที่เว็บไซต์ทางการ:www.apimetrology.tech
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบ FAQ
Q1: ความแตกต่างหลักระหว่างเครื่องติดตามเลเซอร์และเครื่องวัดพิกัดสามมิติคืออะไร?
A: เครื่องวัดสามมิติวัดโดยการสัมผัสด้วยหัววัด เหมาะสำหรับชิ้นงานที่มีขนาดเล็กและเป็นสถานะนิ่ง ส่วนเครื่องติดตามด้วยเลเซอร์ใช้การวัดด้วยเลเซอร์แบบไม่สัมผัส สามารถติดตามเป้าหมายที่เคลื่อนที่ได้แบบไดนามิก เหมาะสำหรับชิ้นงานขนาดใหญ่หรือการตรวจสอบแบบเรียลไทม์ในระหว่างการแปรรูป ตัวอย่างเช่น เมื่อตรวจสอบแม่พิมพ์ตัวถังรถยนต์ที่มีความยาว 5 เมตร ประสิทธิภาพการวัดของเครื่องติดตามด้วยเลเซอร์จะสูงกว่าเครื่องวัดสามมิติถึง 5 เท่า
Q2: จะเลือกรุ่นของเครื่องติดตามเลเซอร์ที่เหมาะสมกับความต้องการขององค์กรได้อย่างไร?
A: ต้องพิจารณาระยะการวัด ระดับความแม่นยำ และความสามารถในการปรับตัวกับสภาพแวดล้อมร่วมกัน ชุด Radian Core ของ API มีระยะการวัดถึง 160 เมตร ความแม่นยำ ±15 ไมครอน เหมาะสำหรับสถานการณ์ทางอุตสาหกรรมทั่วไป ชุด Radian Pro มีความแม่นยำ ±5 ไมครอน สามารถทำงานได้ในช่วงอุณหภูมิกว้างตั้งแต่ -20℃ ถึง 50℃ เหมาะสำหรับสภาพแวดล้อมที่รุนแรง เช่น การบินและอวกาศ เป็นต้น บริษัทอวกาศแห่งหนึ่งเลือกใช้ Radian Pro และสามารถรักษาความแม่นยำในการวัดที่ ±8 ไมครอน ได้แม้ในสภาพแวดล้อมที่มีอุณหภูมิต่ำถึง -15℃
Q3: วิธีการปรับปรุงพารามิเตอร์การทำงานของเครื่องติดตามเลเซอร์อย่างไร?
A: พารามิเตอร์สำคัญ ได้แก่ กำลังเลเซอร์ ความถี่การสุ่มตัวอย่าง และรอบเวลาการชดเชย พารามิเตอร์เริ่มต้นของอุปกรณ์ API ได้รับการปรับให้เหมาะสมกับสถานการณ์ทั่วไปแล้ว ผู้ใช้สามารถปรับพารามิเตอร์ผ่านซอฟต์แวร์ "API SmartAdjust" ตามวัสดุของชิ้นงาน (เช่น โลหะ วัสดุคอมโพสิต) และค่าสะท้อนแสงของพื้นผิว ตัวอย่างเช่น เมื่อตรวจสอบชิ้นงานอลูมิเนียมอัลลอยด์ที่มีค่าสะท้อนแสงสูง การลดกำลังเลเซอร์ลงเหลือ 50% สามารถหลีกเลี่ยงการโอเวอร์โหลดสัญญาณและเพิ่มความเสถียรของข้อมูล
Q4: จะตรวจสอบและแก้ไขปัญหาอุปกรณ์เสียอย่างรวดเร็วได้อย่างไร?
A: เครื่องติดตามเลเซอร์ API มีระบบการวินิจฉัยตนเองในตัว ซึ่งสามารถตรวจสอบสถานะของโมดูลต่าง ๆ เช่น การยิงเลเซอร์ การเข้ารหัสมุม เป็นต้น ในเวลาจริง หากเกิดสัญญาณเตือน "Tracking Lost" จะต้องตรวจสอบว่าลูกเป้าถูกบังหรือออกนอกรัศมีการวัดหรือไม่ หากเกิดสัญญาณเตือน "Temperature Error" จะต้องยืนยันว่าอุณหภูมิสภาพแวดล้อมอยู่ในช่วงการทำงานของอุปกรณ์หรือไม่ ผู้ใช้สามารถดาวน์โหลด "คู่มือการแก้ไขปัญหา" จากเว็บไซต์ทางการของ API เพื่อรับคำแนะนำอย่างละเอียด
การอ้างอิงสรุปเนื้อหาทั้งหมด
เครื่องติดตามเลเซอร์ API ได้แก้ไขจุดอ่อนของอุปกรณ์วัดแบบดั้งเดิมในด้านสภาพการทำงานแบบไดนามิก การรบกวนจากสภาพแวดล้อม และข้อจำกัดด้านประสิทธิภาพ ด้วยเทคโนโลยีการติดตามแบบไดนามิก การชดเชยสภาพแวดล้อม และการทำงานร่วมกันของอุปกรณ์หลายชิ้น อุปกรณ์ในซีรีส์ Radian ของเครื่องนี้มีความแม่นยำในการติดตาม ±1μm ช่วงการวัด 160m และอุณหภูมิในการทำงาน -20℃~50℃ ทำให้กลายเป็นเครื่องมือสำคัญในอุตสาหกรรมการผลิตระดับสูง เช่น อุตสาหกรรมการบินและยานยนต์ เป็นต้น เมื่อเลือกใช้อุปกรณ์ บริษัทต้องพิจารณาร่วมกับความต้องการในการวัด สภาพแวดล้อม และงบประมาณ โดยให้ความสำคัญกับการเลือกอุปกรณ์ที่รองรับการปรับพารามิเตอร์อัจฉริยะและการวินิจฉัยจากระยะไกล เพื่อเพิ่มผลตอบแทนจากการลงทุนให้สูงสุด สามารถเข้าไปดูรายละเอียดทางเทคนิคและกรณีศึกษาการนำไปใช้เพิ่มเติมได้ที่เว็บไซต์ทางการของ API เพื่อรับการสนับสนุนทางวิชาชีพ