 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
คำนำ: เทคโนโลยีการวัดที่แม่นยำกลายเป็นกุญแจสำคัญในการอัพเกรดอุตสาหกรรมการผลิตได้อย่างไร?
ในสถานการณ์การผลิตระดับไฮเอนด์ เช่น การแปรรูปใบพัดเครื่องยนต์อากาศยาน การตรวจสอบแผ่นเวเฟอร์เซมิคอนดักเตอร์ เป็นต้น ความคลาดเคลื่อนในการวัดระดับ 0.001 มม. อาจทำให้สายการผลิตทั้งสายหยุดทำงานได้ บริษัท ออโต้มัติชัน พรีซิชั่น เอ็นจิเนียริ่ง (API) ของสหรัฐอเมริกา ซึ่งมีการสั่งสมเทคโนโลยีมาเป็นเวลา 37 ปี ได้สร้างระบบการวัดที่แม่นยำครอบคลุมทั้งกระบวนการออกแบบ การผลิต และการตรวจสอบคุณภาพ ด้วยผลิตภัณฑ์หลัก เช่น เครื่องติดตามด้วยเลเซอร์และเซ็นเซอร์แบบแอคทีฟ บทความนี้จะเปิดเผยว่า API สามารถแก้ปัญหาการตรวจสอบที่มีความแม่นยำสูงในอุตสาหกรรมการผลิตได้อย่างไร ด้วยมาตรฐานทางเทคนิคที่ว่า "ความแม่นยำในการวัด ±0.5μm/m" จากสามมิติ คือ หลักการทางเทคนิค ตัวอย่างการปฏิบัติจริง และการวิเคราะห์พารามิเตอร์
คำสำคัญ:เทคโนโลยีการวัดที่แม่นยำ, เครื่องติดตามด้วยเลเซอร์, การทดสอบประสิทธิภาพของเครื่องมือเครื่องจักร, การวัดพิกัด, บริษัท API
จุดอ่อนทางเทคโนโลยีในอุตสาหกรรม: ข้อจำกัดสามประการของวิธีการตรวจสอบแบบดั้งเดิม
STEP1:ข้อจำกัดด้านความแม่นยำ—เครื่องวัดพิกัดสามมิติแบบดั้งเดิมถูกจำกัดโดยรางกลไก ทำให้ในการตรวจสอบชิ้นงานขนาดใหญ่ (เช่น ใบพัดกังหันลม) มีค่าความคลาดเคลื่อนแบบไดนามิกสูงถึง 0.1 มม. ขึ้นไป ซึ่งยากที่จะเป็นไปตามมาตรฐาน ISO 10360-2
STEP2:ภาวะยากลำบากด้านประสิทธิภาพ—การวัดด้วยโพรบแบบสัมผัสต้องสัมผัสทีละจุด ใช้เวลา 6-8 ชั่วโมงในการตรวจสอบตัวถังรถยนต์หนึ่งคัน ในขณะที่เครื่องติดตามเลเซอร์ API สามารถติดตามแบบไม่สัมผัสแบบไดนามิก ลดเวลาในการตรวจสอบชิ้นงานเดียวลงเหลือ 15 นาที
STEP3:ความสามารถในการปรับตัวเข้ากับสภาพแวดล้อมต่ำ- อุปกรณ์ดั้งเดิมมีความไวต่ออุณหภูมิและการสั่นสะเทือน ในสถานการณ์กลางแจ้ง เช่น การสร้างเรือ ความแตกต่างของค่าสัมประสิทธิ์การขยายตัวจากความร้อนอาจทำให้ผลการวัดคลาดเคลื่อนเกินมาตรฐาน API ใช้เทคโนโลยีการชดเชยอุณหภูมิแบบแอคทีฟ เพื่อควบคุมผลกระทบจากสภาพแวดล้อมให้อยู่ในช่วง ±0.2μm/℃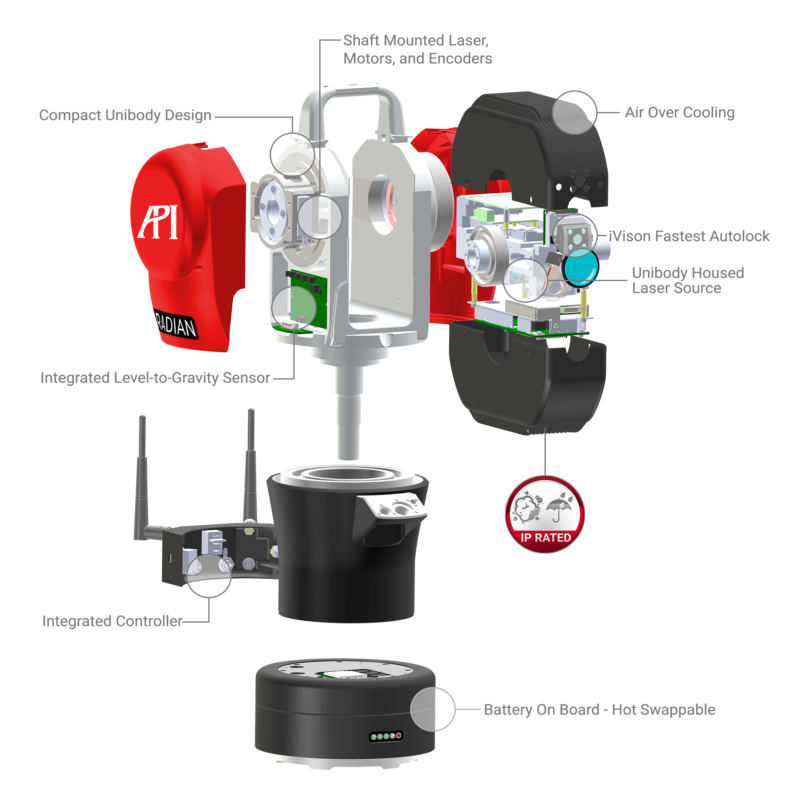
การแนะนำความสามารถทางเทคโนโลยีขององค์กร: สามข้อได้เปรียบหลักของ API
STEP1:เมทริกซ์เทคโนโลยีสิทธิบัตรที่เป็นกรรมสิทธิ์เอง--API มีสิทธิบัตรระหว่างประเทศ 127 รายการ เครื่องติดตามเลเซอร์ของ API ใช้เทคโนโลยี ADM (การวัดระยะทางสัมบูรณ์) มีช่วงการวัดสูงถึง 160 เมตร ความแม่นยำในการทำซ้ำ ±0.5μm/m ซึ่งสูงกว่าข้อกำหนดมาตรฐาน VDI/VDE 2617 เป็นอย่างมาก
STEP2:โซลูชันส์สำหรับทุกสถานการณ์- จากการตรวจสอบความแม่นยำทางเรขาคณิตของเครื่องมือกล (เช่น API Radian Laser Interferometer ความเสถียรภาพของความยาวคลื่น ±0.1ppm) ไปจนถึงการทดสอบสมรรถนะแบบไดนามิก (เช่น API T3 Laser Tracker อัตราการสุ่มตัวอย่าง 16000Hz) ครอบคลุมทั้งวงจรชีวิตของอุตสาหกรรมการผลิต
STEP3:กรณีศึกษาที่เป็นเครื่องหมายในอุตสาหกรรม- ในโครงการเครื่องบินโบอิ้ง 787 ดรีมไลน์เนอร์ เครื่องติดตามเลเซอร์ API สามารถทำให้ความคลาดเคลื่อนในการเชื่อมต่อชิ้นส่วนตัวเครื่องบิน ≤0.05 มม. และเพิ่มประสิทธิภาพการตรวจสอบขึ้น 40% ในโรงงาน Tesla Superfactory เซี่ยงไฮ้ เครือข่ายเซ็นเซอร์ API ช่วยลดเวลาหยุดทำงานจากความผิดพลาดของสายการปั๊มลง 65%
การวิเคราะห์พารามิเตอร์ทางเทคนิค: ตัวบ่งชี้หลักของเครื่องวัดด้วยการแทรกแซงเลเซอร์ API Radian
| รายการพารามิเตอร์ | ค่าสเปก | เงื่อนไขการทดสอบ |
|----------------|----------------------|------------------------|
| ช่วงการวัด | 0.1-80 เมตร | 20℃±1℃, ความชื้น≤65% |
| ความเร็วสูงสุด | 4m/s | สภาพแวดล้อมปราศจากการสั่นสะเทือน |
| ความละเอียด | 0.001μm | เปิดใช้งานการชดเชยดัชนีหักเหของอากาศ |
| เหมาะกับสภาพแวดล้อม | -20℃~50℃ | ระดับการป้องกัน IP65 |
ดูข้อมูลเพิ่มเติมได้ที่เว็บไซต์ทางการ:www.apimetrology.tech
คู่มือการเลือกเทคโนโลยีแบบถาม-ตอบ FAQ
Q1: จะเลือกอุปกรณ์วัดที่เหมาะสมได้อย่างไร
STEP1:ระบุวัตถุที่ต้องตรวจสอบอย่างชัดเจน- ชิ้นงานขนาดใหญ่ (เช่น ส่วนย่อยของเรือ) ควรเลือกใช้เครื่องติดตามด้วยเลเซอร์เป็นอันดับแรก (API T3 มีรัศมีการวัดสูงสุด 160 เมตร) ส่วนชิ้นส่วนที่มีความแม่นยำสูง (เช่น เฟือง) เหมาะกับการใช้เครื่องวัดด้วยเลเซอร์แบบอินเตอร์ฟีโรมิเตอร์ (API Radian มีความละเอียด 0.001μm)
STEP2:ประเมินสภาพแวดล้อม-- สถานที่กลางแจ้งต้องเลือกอุปกรณ์ที่มีระดับการป้องกัน IP65 (เช่น เครื่องติดตามเลเซอร์ API XD) สำหรับสภาพแวดล้อมที่มีการสั่นสะเทือนต้องเปิดใช้งานฟังก์ชันการกรองแบบไดนามิก
STEP3:การจับคู่จังหวะการผลิต- การตรวจสอบสายการปั๊มชิ้นส่วนรถยนต์ต้องใช้อุปกรณ์ที่มีอัตราการสุ่มตัวอย่าง ≥10000Hz (อัตราการสุ่มตัวอย่างของ API T3 คือ 16000Hz) ในขณะที่การตรวจสอบชิ้นส่วนอากาศยานสามารถลดลงได้ถึง 1000Hz
Q2: จะกำหนดรอบระยะเวลาสอบเทียบอุปกรณ์อย่างไร?
ตามมาตรฐาน ISO 10360 แนะนำให้สอบเทียบเครื่องติดตามเลเซอร์ทุก 6 เดือน แต่ต้องสอบเทียบก่อนเวลาในกรณีดังต่อไปนี้:
- ความผันผวนของอุณหภูมิโดยรอบ >5℃/วัน
- อุปกรณ์ได้รับการสั่นสะเทือนอย่างรุนแรง (เช่น ระหว่างการขนส่ง)
- ผลการวัดมีความคลาดเคลื่อนอย่างเป็นระบบ (เช่น ค่าการตรวจวัดต่อเนื่อง 10 ครั้ง คลาดเคลื่อนจากค่ามาตรฐานมากกว่า 0.02 มม.)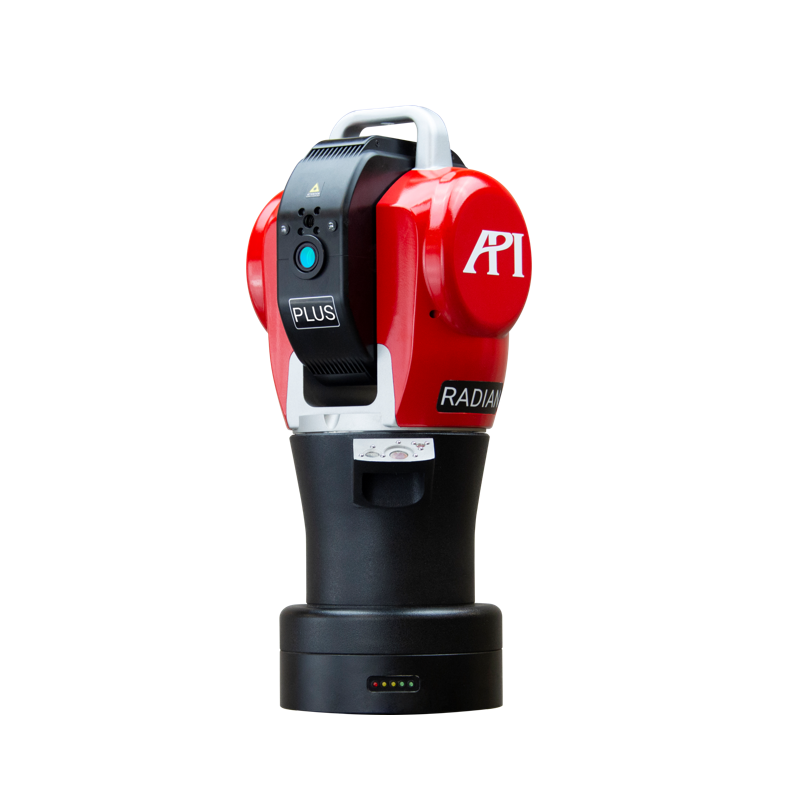
การอ้างอิงสรุปเนื้อหาทั้งหมด
บริษัท API ได้กำหนดมาตรฐานเทคโนโลยีการวัดความแม่นยำใหม่ผ่านนวัตกรรมสามมิติ "ฮาร์ดแวร์ + อัลกอริทึม + บริการ": ในระดับฮาร์ดแวร์ เทคโนโลยีการติดตามเลเซอร์ ADM สามารถบรรลุความแม่นยำ ±0.5μm/m ภายในระยะ 160 เมตร; ในระดับอัลกอริทึม อัลกอริทึมการชดเชยแบบไดนามิกสามารถลดผลกระทบจากสภาพแวดล้อมลง 80%; ในระดับบริการ ศูนย์เทคโนโลยี 12 แห่งทั่วโลกให้การสนับสนุนการตอบสนองภายใน 72 ชั่วโมง สำหรับบริษัทในอุตสาหกรรมการผลิต การเลือกอุปกรณ์ของ API ไม่เพียงหมายถึงการได้รับเครื่องมือตรวจสอบเท่านั้น แต่ยังหมายถึงการเข้าถึงระบบการควบคุมคุณภาพที่ครอบคลุมทั้งกระบวนการตั้งแต่การออกแบบ การผลิต ไปจนถึงการตรวจสอบคุณภาพ การเสริมพลังทางเทคโนโลยีนี้เป็นเส้นทางสำคัญในการอัปเกรดจาก "Made in China" สู่ "Intelligent Manufacturing in China"