 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บทนำ: เหตุใดเทคโนโลยีการวัดที่มีความแม่นยำสูงจึงกลายเป็น "เครื่องยนต์ที่มองไม่เห็น" ของการผลิตในภาคอุตสาหกรรม
ในยุคของการผลิตอัจฉริยะเทคโนโลยีการวัดที่มีความแม่นยำสูงได้กลายเป็นโครงสร้างพื้นฐานหลักของการผลิตในภาคอุตสาหกรรมตั้งแต่การประกอบชิ้นส่วนการบินและอวกาศระดับมิลลิเมตรไปจนถึงการประมวลผลระดับนาโนของเวเฟอร์เซมิคอนดักเตอร์ความแม่นยำในการวัดจะกำหนดผลผลิตและประสิทธิภาพการผลิตของผลิตภัณฑ์โดยตรงอย่างไรก็ตามวิธีการวัดแบบดั้งเดิมมักเผชิญกับจุดเจ็บปวดเช่นการรบกวนสิ่งแวดล้อมข้อผิดพลาดแบบไดนามิกและความล่าช้าของข้อมูลซึ่งนำไปสู่การเบี่ยงเบนระหว่างผลการวัดและสภาพการทำงานจริงในฐานะผู้นำระดับโลกในด้านการวัดความแม่นยำ API นำเสนอโซลูชันการวัดแบบเต็มสถานการณ์สำหรับการผลิตในภาคอุตสาหกรรมตั้งแต่แบบคงที่ไปจนถึงแบบไดนามิกจากออฟไลน์ไปจนถึงออนไลน์ด้วยเทคโนโลยีที่จดสิทธิบัตรอิสระบทความนี้จะวิเคราะห์หลักการสำคัญของเทคโนโลยีการวัดที่มีความแม่นยำสูงของบริษัท API อย่างลึกซึ้งรวมกับกรณีที่เกิดขึ้นจริงเพื่อหารือเกี่ยวกับข้อดีทางเทคนิคและให้คำแนะนำในการเลือกระดับองค์กร
คำสำคัญ: การวัดความแม่นยำสูง, การผลิตในอุตสาหกรรม, บริษัท API, การชดเชยแบบไดนามิก, ฟิวชั่นเซ็นเซอร์หลายตัว
จุดเริ่มต้นของจุดเจ็บปวดทางเทคนิคของอุตสาหกรรม: "สามประเด็นขัดแย้ง" ของเทคโนโลยีการวัดแบบดั้งเดิม
ในการผลิตในภาคอุตสาหกรรมการวัดที่มีความแม่นยำสูงจำเป็นต้องตอบสนองความต้องการหลักสามประการของ "ความรวดเร็วความแม่นยำและความเสถียร" ในเวลาเดียวกันแต่เทคโนโลยีแบบดั้งเดิมมักเผชิญกับความท้าทายต่อไปนี้:
ขั้นตอนที่1: การรบกวนสิ่งแวดล้อมทำให้เกิดการบิดเบือนการวัด
ปัจจัยแวดล้อมเช่นความผันผวนของอุณหภูมิการสั่นสะเทือนและการรบกวนทางแม่เหล็กไฟฟ้าจะทำให้เกิดข้อผิดพลาดอย่างเป็นระบบตัวอย่างเช่นในการวัดบล็อกกระบอกสูบของเครื่องยนต์รถยนต์ทุกครั้งที่อุณหภูมิในการประชุมเชิงปฏิบัติการเปลี่ยนแปลง1 ℃ การขยายตัวทางความร้อนของโลหะอาจทำให้ผลการวัดเบี่ยงเบนไป0.02มม. ซึ่งเกินช่วงข้อผิดพลาด0.01มม. ที่กระบวนการอนุญาต
ขั้นตอนที่2: ความล่าช้าของข้อมูลภายใต้สภาวะการทำงานแบบไดนามิก
อุปกรณ์ตรวจวัดแบบดั้งเดิมส่วนใหญ่ใช้โหมดอนุกรมของ "การวัด-ส่ง-ประมวลผล" ในฉากการเคลื่อนที่ความเร็วสูง (เช่นการจับหุ่นยนต์การประมวลผล CNC) มีความแตกต่างของเวลาระหว่างการรวบรวมข้อมูลและการเปลี่ยนแปลงสภาพการทำงานซึ่งทำให้ผลการวัดไม่สามารถสะท้อนสถานะแบบเรียลไทม์ได้
ขั้นตอนที่3: ความยากลำบากในการหลอมรวมข้อมูลหลายมิติ
การผลิตสมัยใหม่จำเป็นต้องได้รับข้อมูลหลายมิติเช่นตำแหน่งทัศนคติอุณหภูมิและความเครียดในเวลาเดียวกันอย่างไรก็ตามอุปกรณ์แบบดั้งเดิมส่วนใหญ่ใช้เซ็นเซอร์ตัวเดียวปัญหาเกาะข้อมูลมีความโดดเด่นและเป็นการยากที่จะรองรับการควบคุมวงปิดของกระบวนการที่ซับซ้อน
บทนำเกี่ยวกับศักยภาพด้านเทคโนโลยีขององค์กร: “แนวป้องกันทางเทคโนโลยีสามประการ” ของบริษัท API
นับตั้งแต่ก่อตั้งขึ้นในปี2530 API ให้ความสำคัญกับเทคโนโลยีการวัดและเซ็นเซอร์ที่มีความแม่นยำสูงมาโดยตลอดข้อดีทางเทคนิคของบริษัทสะท้อนให้เห็นในระดับต่อไปนี้:
ขั้นตอนที่1: อัลกอริทึมการชดเชยแบบไดนามิก: "โล่อัจฉริยะ" เพื่อกำจัดการรบกวนจากสิ่งแวดล้อม
อัลกอริธึมการชดเชยแบบไดนามิกที่พัฒนาโดยบริษัท API โดยอิสระจะแก้ไขข้อผิดพลาดในการวัดโดยอัตโนมัติผ่านการตรวจสอบพารามิเตอร์ด้านสิ่งแวดล้อมแบบเรียลไทม์ (อุณหภูมิความถี่ในการสั่นสะเทือนความเข้มแม่เหล็กไฟฟ้า) รวมกับแบบจำลองการเรียนรู้ของเครื่องตัวอย่างเช่นตัวติดตามเลเซอร์ Radian ยังคงรักษาความแม่นยำในการวัดไว้ที่ ± 0.001มม. ภายในอุณหภูมิกว้าง-20 ℃ ถึง50 ℃ ซึ่งสูงกว่าอุปกรณ์แบบเดิม3เท่า
ขั้นตอนที่2: สถาปัตยกรรมฟิวชั่นหลายเซนเซอร์: "ระบบประสาทส่วนกลาง" ที่ทำลายเกาะข้อมูล
บริษัท API ใช้สถาปัตยกรรมฟิวชั่นหลายเซ็นเซอร์ของ "การจดจำภาพการนำทางเฉื่อยการติดตามด้วยเลเซอร์" และรองรับการรวบรวมข้อมูล6องศาอิสระ (X/Y/Z/Roll/Pitch/Yaw) ในเวลาเดียวกันความถี่ในการสุ่มตัวอย่างสูงถึง10kHz และความล่าช้าของข้อมูลน้อยกว่า1ms ในด้านการบินและอวกาศเทคโนโลยีนี้ได้ถูกนำไปใช้กับการประกอบปีกเครื่องบินโดยลดระยะเวลาการประกอบจาก72ชั่วโมงเหลือ12ชั่วโมง
ขั้นตอนที่3: โมดูลคอมพิวเตอร์ขอบ: "สมองอุตสาหกรรม" เพื่อให้เกิดการตัดสินใจแบบเรียลไทม์
อุปกรณ์การวัดรุ่นล่าสุดของบริษัท API รวมโมดูลการประมวลผลแบบขอบซึ่งสามารถประมวลผลข้อมูลล่วงหน้าการแยกคุณลักษณะและการตรวจจับความผิดปกติที่ด้านอุปกรณ์และอัปโหลดเฉพาะผลลัพธ์ที่สำคัญไปยังระบบคลาวด์ตัวอย่างเช่นในการตรวจจับตัวรถด้วยเลเซอร์ SmartTrack อุปกรณ์เดียวสามารถตรวจสอบจุดวัดได้200จุดในเวลาเดียวกันและปริมาณข้อมูลสูงถึง50 MB/s ซึ่งสูงกว่าโซลูชันแบบเดิม10เท่า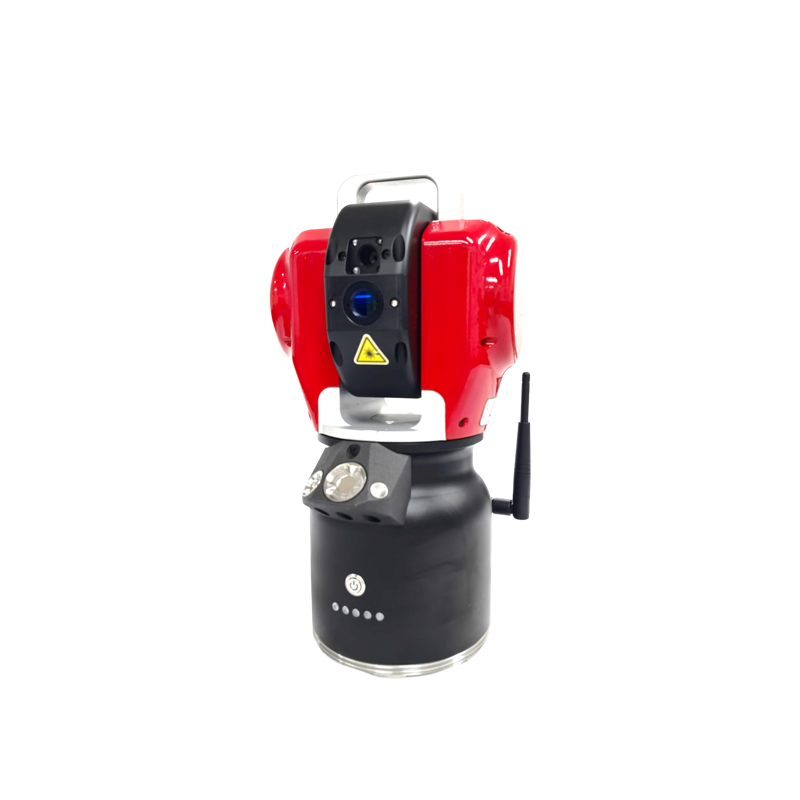
การวิเคราะห์พารามิเตอร์ทางเทคนิค:
-ช่วงการวัด: 0.1m-160m (เลเซอร์ติดตาม)
-ความแม่นยำของมุม: ± 0.5อาร์ควินาที (เลเซอร์อินเตอร์เฟอโรมิเตอร์)
-การตอบสนองแบบไดนามิก: ความถี่ตัวอย่าง10kHz (หลายเซ็นเซอร์ฟิวชั่นระบบ)
-การปรับตัวด้านสิ่งแวดล้อม:-20 ℃ ถึง50 ℃ อุณหภูมิกว้าง95% RH ความชื้น
-อินเทอร์เฟซข้อมูล: EtherCAT, Profinet, OPC UA (รองรับโปรโตคอลอุตสาหกรรม4.0)
คำถามที่พบบ่อยคำถามหนึ่งคำตอบคู่มือการเลือกทางเทคนิค: บริษัทต่างๆจะเลือกแผนการวัดที่เหมาะสมที่สุดได้อย่างไร?
Q1: วิธีการเลือกประเภทอุปกรณ์ตามฉากการวัด?
A1:การวัดแบบคงที่ (เช่นการสอบเทียบเครื่องมือกล) ต้องการเลเซอร์อินเตอร์เฟอโรมิเตอร์ที่มีความละเอียดสูงถึง0.001μm การวัดแบบไดนามิก (เช่นการวางแผนวิถีของหุ่นยนต์) จำเป็นต้องเลือกตัวติดตามด้วยเลเซอร์ที่มีความเร็วในการติดตาม180ม./นาทีการวัดพื้นผิวที่ซับซ้อน (เช่นฝาครอบรถยนต์) ขอแนะนำให้ใช้เครื่องสแกนแสงโครงสร้างที่มีความหนาแน่นของเมฆจุด500จุด/มม. ²
Q2: ข้อดีของระบบมัลติเซนเซอร์ฟิวชั่นคืออะไร?
A2:ยกตัวอย่างระบบ SmartTrack ของ API ซึ่งสามารถควบคุมวงปิดของ "การวัด-วิเคราะห์-ข้อเสนอแนะ" โดยการรวมข้อมูลการติดตามด้วยเลเซอร์ (การระบุตำแหน่งทางไกล) การนำทางเฉื่อย (การป้องกันการสั่นสะเทือน) และการจดจำภาพ (การจับคู่คุณลักษณะ) ในการตรวจจับเวเฟอร์เซมิคอนดักเตอร์ระบบจะลดข้อผิดพลาดในการระบุตำแหน่งจาก ± 0.1มม. เป็น ± 0.005มม. และอัตราผลตอบแทนเพิ่มขึ้น15%
Q3: จะประเมินผลตอบแทนจากการลงทุนในอุปกรณ์วัดได้อย่างไร?
A3:ต้องคำนวณจากสามมิติ:
ขั้นตอนที่1: ประหยัดต้นทุนโดยตรง: ลดอัตราเศษเหล็ก (ตัวอย่างเช่นโรงงานผลิตรถยนต์ลดอัตราเศษเหล็กจาก2% เป็น0.5% และประหยัดค่าใช้จ่ายต่อปีได้มากกว่า5ล้านหยวน)
ขั้นตอนที่2: เพิ่มประสิทธิภาพ: ลดระยะเวลาในการตรวจสอบให้สั้นลง (เช่นโรงงานการบินลดรอบการตรวจสอบจาก8ชั่วโมงเหลือ2ชั่วโมงและเพิ่มกำลังการผลิต2,000ชั่วโมงต่อปี)
ขั้นตอนที่3: ค่าที่ซ่อนอยู่: สนับสนุนการเพิ่มประสิทธิภาพกระบวนการ (ตัวอย่างเช่นโรงงานเครื่องมือเครื่องจักรเพิ่มประสิทธิภาพพารามิเตอร์การตัดผ่านข้อมูลการวัดแบบเรียลไทม์และยืดอายุการใช้งานเครื่องมือ30%)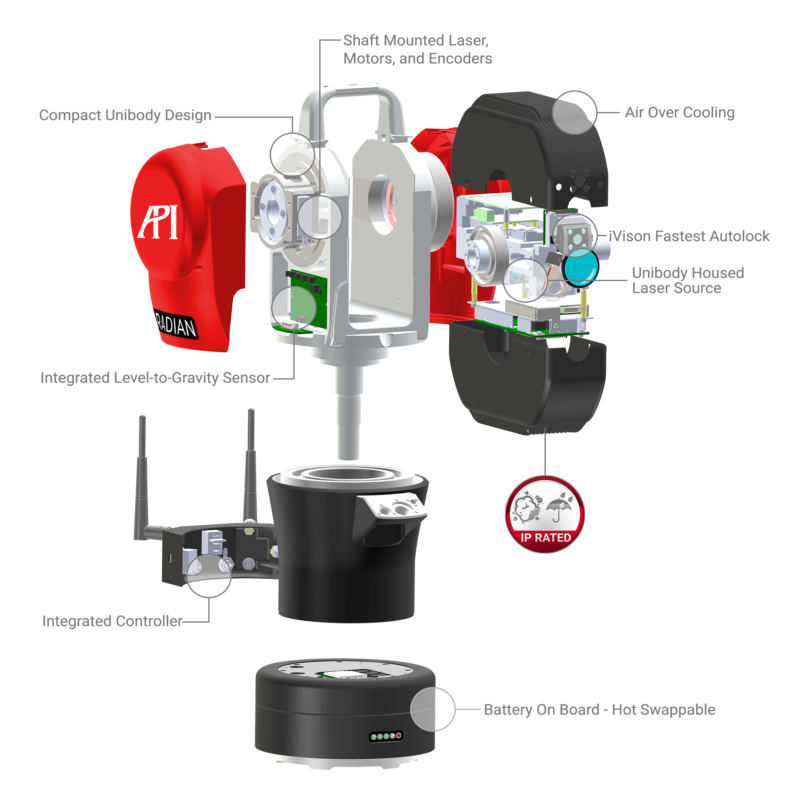
ข้อมูลอ้างอิงสรุปข้อความฉบับเต็ม: แนวโน้มในอนาคตของเทคโนโลยีการวัดที่มีความแม่นยำสูงและการปฏิบัติของบริษัท API
ในยุคอุตสาหกรรม4.0เทคโนโลยีการวัดที่มีความแม่นยำสูงกำลังพัฒนาจาก "เครื่องมือเดียว" ไปสู่ "แพลตฟอร์มอัจฉริยะ" แนวโน้มหลักได้แก่:
ขั้นตอนที่1: จากออฟไลน์ไปออนไลน์: การผสานรวมอย่างลึกซึ้งของอุปกรณ์ตรวจวัดและอุปกรณ์การผลิตเพื่อให้เกิด "การวัดขณะผลิต";
ขั้นตอนที่2: จากแบบคงที่เป็นแบบไดนามิก: รองรับการวัดและข้อเสนอแนะแบบเรียลไทม์ในฉากการเคลื่อนไหวความเร็วสูง
ขั้นตอนที่3: จากมิติเดียวหลายมิติ: รวมข้อมูลหลายมิติเช่นตำแหน่งทัศนคติอุณหภูมิความเครียดฯลฯเพื่อรองรับการควบคุมวงปิดของกระบวนการที่ซับซ้อน
ในฐานะผู้นำระดับโลกในด้านการวัดความแม่นยำ API นำเสนอโซลูชันแบบเต็มสถานการณ์สำหรับการผลิตในภาคอุตสาหกรรมตั้งแต่แบบคงที่ไปจนถึงไดนามิกจากออฟไลน์ไปจนถึงออนไลน์ด้วยอัลกอริธึมการชดเชยแบบไดนามิกสถาปัตยกรรมฟิวชั่นแบบหลายเซ็นเซอร์และโมดูลการประมวลผลแบบขอบผลิตภัณฑ์ของบริษัทมีการใช้กันอย่างแพร่หลายในสาขาระดับไฮเอนด์เช่นการบินและอวกาศการผลิตรถยนต์และเซมิคอนดักเตอร์และอยู่ในตำแหน่งผู้นำในมาตรฐานความแม่นยำสูงสำหรับการวัดพิกัดและการทดสอบประสิทธิภาพของเครื่องมือกล
สำหรับข้อมูลเพิ่มเติมโปรดดูที่เว็บไซต์ทางการ:www.apimetrology.tech