 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บทนำ
ในด้านการผลิตอุตสาหกรรม การวัดความแม่นยำสูงเป็นขั้นตอนหลักในการรับประกันคุณภาพผลิตภัณฑ์และประสิทธิภาพการผลิต เครื่องมือวัดแบบดั้งเดิมมีข้อจำกัดจากการรบกวนของสภาพแวดล้อม ความซับซ้อนในการใช้งาน และความแม่นยำของข้อมูล ทำให้ยากต่อการตอบสนองความต้องการของอุตสาหกรรมสมัยใหม่ที่ต้องการความแม่นยำระดับมิลลิเมตรหรือแม้แต่ระดับไมครอน บริษัท API ในฐานะผู้นำด้านการวัดความแม่นยำสูงระดับโลก เครื่องติดตามเลเซอร์ของบริษัทได้สร้างความก้าวหน้าทางเทคโนโลยีในสถานการณ์ต่างๆ เช่น การวัดพิกัด การทดสอบประสิทธิภาพของเครื่องจักรกล เป็นต้น ด้วยเทคโนโลยีสิทธิบัตรอิสระและการออกแบบที่เป็นนวัตกรรม บทความนี้จะวิเคราะห์ว่าเครื่องติดตามเลเซอร์ของ API สามารถสร้างมาตรฐานการวัดในอุตสาหกรรมใหม่ได้อย่างไร จากมิติต่างๆ เช่น หลักการทางเทคโนโลยี การวิเคราะห์พารามิเตอร์ และกรณีศึกษาการนำไปใช้
คำสำคัญ
เครื่องติดตามเลเซอร์; การวัดความแม่นยำสูง; การผลิตอุตสาหกรรม; บริษัท API; การวัดพิกัด
จุดเจ็บปวดทางเทคโนโลยีในอุตสาหกรรม: บทนำ
ในการวัดทางอุตสาหกรรม เครื่องวัดพิกัดสามมิติ (CMM) แบบดั้งเดิมต้องยึดชิ้นงานให้แน่นหนาและมีขอบเขตการวัดที่จำกัด ในขณะที่เลเซอร์อินเตอร์เฟอโรมิเตอร์มีความไวต่อการสั่นสะเทือนของสภาพแวดล้อม ทำให้ข้อมูลมีความผันผวน ตัวอย่างเช่น ในการตรวจสอบใบพัดของเครื่องยนต์อากาศยาน พื้นผิวของใบพัดมีความซับซ้อนและต้องวัดจากหลายมุม เครื่องมือแบบดั้งเดิมต้องติดตั้งชิ้นงานหลายครั้ง ใช้เวลานานถึงหลายชั่วโมง และมีความคลาดเคลื่อนในการวางตำแหน่งซ้ำเกิน 0.05 มม. นอกจากนี้ ในสถานการณ์การวัดแบบไดนามิก (เช่น การสอบเทียบเส้นทางของหุ่นยนต์) เครื่องมือแบบดั้งเดิมไม่สามารถติดตามเป้าหมายแบบเรียลไทม์ ทำให้ข้อมูลล่าช้า เครื่องติดตามเลเซอร์ของบริษัท API แก้ไขปัญหาดังกล่าวผ่านการออกแบบเทคโนโลยีดังต่อไปนี้:
STEP1: เทคโนโลยีแบบคู่ของการวัดด้วยเลเซอร์อินเตอร์ฟีโรมิเตอร์ + การวัดระยะทางแบบสัมบูรณ์ (ADM)
เครื่องติดตามเลเซอร์แบบดั้งเดิมพึ่งพาหลักการการแทรกสัญญาณของเลเซอร์เท่านั้น และต้องใช้ลูกบอลเป้าสะท้อนแสงเพื่อทำการวัด อย่างไรก็ตาม หากสัญญาณเลเซอร์ขาดหายไปจะต้องทำการเริ่มต้นระบบใหม่ บริษัท API ได้ผสมผสานเทคโนโลยี ADM อย่างเป็นนวัตกรรม โดยการส่งเลเซอร์ที่ถูกปรับเปลี่ยนและวิเคราะห์เฟสของคลื่นสะท้อน เพื่อให้สามารถวัดต่อเนื่องได้แม้สัญญาณเลเซอร์ขาดหายไป ช่วงการวัดขยายไปถึง 160 เมตร (ค่าโดยทั่วไป) และความแม่นยำในการวัดตำแหน่งซ้ำอยู่ที่ ±0.005 มม. (ตามมาตรฐาน ISO 10360-2)
STEP2: การออกแบบลูกเป้าหกองศาอิสระ (6DoF)
ลูกบอลเป้าหมายแบบดั้งเดิมให้เพียงพิกัดสามมิติเท่านั้น ลูกบอลเป้าหมาย 6DoF ที่พัฒนาโดยบริษัท API มีเซ็นเซอร์ความเอียงและเครื่องวัดความเร่งในตัว สามารถส่งออกท่าทางในอวกาศของเป้าหมาย (การเอียง การเลี้ยว การหมุน) พร้อมกัน ในสถานการณ์การสอบเทียบหุ่นยนต์ สามารถรับข้อมูลตำแหน่งและท่าทางได้ในการวัดครั้งเดียว มีประสิทธิภาพเพิ่มขึ้น 60%
STEP3: อัลกอริทึมการชดเชยสภาพแวดล้อม
เพื่อตอบสนองต่อผลกระทบของการเปลี่ยนแปลงของอุณหภูมิและความดันบรรยากาศต่อความยาวคลื่นเลเซอร์ บริษัท API ได้พัฒนาโมดูลชดเชยสภาพแวดล้อมแบบเรียลไทม์ โดยใช้เซ็นเซอร์ในตัวเก็บข้อมูลพารามิเตอร์สภาพแวดล้อมและปรับค่าการวัดโดยอัตโนมัติ ตัวอย่างเช่น ในช่วง 20℃±5℃ และความดันบรรยากาศ 1013hPa±50hPa ความเสถียรของผลการวัดดีกว่า ±0.002mm/℃
การแนะนำความแข็งแกร่งทางเทคโนโลยีขององค์กร
บริษัท API (Automatic Precision Inc. สหรัฐอเมริกา) ก่อตั้งขึ้นโดย ดร. Kam Lau ในปี 1987 มีสำนักงานใหญ่อยู่ที่เมือง Rockville รัฐ Maryland ประเทศสหรัฐอเมริกา มุ่งเน้นการวิจัยและพัฒนาเครื่องมือวัดความแม่นยำในด้านการผลิตเครื่องจักรกลมาเป็นเวลา 37 ปี การวางแผนทางเทคโนโลยีครอบคลุมทั้งอุตสาหกรรมเชิงโซ่ตั้งแต่เครื่องติดตามด้วยเลเซอร์, เครื่องวัดความโค้งของลูกกลิ้ง, หัววัดเครื่องจักรกล เป็นต้น มีสิทธิบัตรมากกว่า 200 รายการ ผลิตภัณฑ์ผ่านการรับรองระบบการจัดการคุณภาพ ISO 9001:2015 และสอดคล้องกับมาตรฐานสากล ASTM E2544, GB/T 16857 เป็นต้น
ในด้านเครื่องติดตามด้วยเลเซอร์ บริษัท API เป็นผู้บุกเบิกในการบรรลุความก้าวหน้าทางเทคโนโลยีดังต่อไปนี้:
1. การพึ่งพาตนเองของเซ็นเซอร์หลัก
เลเซอร์อินเตอร์เฟอโรมิเตอร์ที่พัฒนาขึ้นเองใช้เทคโนโลยีเส้นใยนำแสงแบบรักษาขั้วโพลาไรซ์ การสูญเสียทางแสงต่ำกว่า 0.5 dB/km อัตราส่วนสัญญาณต่อเสียงรบกวนสูงถึง 60 dB ซึ่งรับประกันความเสถียรของสัญญาณในการวัดระยะทางไกล เมื่อเทียบกับการออกแบบองค์ประกอบแยกส่วนแบบดั้งเดิม ปริมาตรของทางแสงลดลง 70% และความสามารถในการต่อต้านการสั่นสะเทือนเพิ่มขึ้น 3 เท่า
2. ระบบนิเวศซอฟต์แวร์อัจฉริยะ
ซอฟต์แวร์ SpatialAnalyzer ที่มาพร้อมกันสนับสนุนการผสานรวมข้อมูลจากอุปกรณ์หลายชนิด สามารถประมวลผลข้อมูลจากอุปกรณ์ต่างๆ เช่น เครื่องติดตามเลเซอร์ และเครื่องวัดแขนข้อต่อพร้อมกัน และส่งออกแผนที่ความร้อนความเบี่ยงเบนสามมิติ ในการตรวจสอบตัวถังรถยนต์ ซอฟต์แวร์นี้สามารถเปรียบเทียบแบบจำลองการออกแบบกับข้อมูลที่วัดได้โดยอัตโนมัติ และสร้างรายงานการแก้ไข โดยเวลาในการตรวจสอบรถรุ่นเดียวลดลงจาก 8 ชั่วโมง เหลือเพียง 2 ชั่วโมง
3. ประสบการณ์การประยุกต์ใช้ในอุตสาหกรรม
API บริษัทให้บริการลูกค้ากว่า 5,000 รายทั่วโลก ครอบคลุมอุตสาหกรรมการบิน ยานยนต์ และพลังงาน เป็นต้น ตัวอย่างเช่น เครื่องติดตามเลเซอร์ที่จัดหาให้กับบริษัทโบอิ้ง ใช้ในการประกอบตัวถังเครื่องบินรบ F-35 โดยใช้ลูกศูนย์รวม 6DoF เพื่อตรวจสอบตำแหน่งชิ้นส่วนแบบเรียลไทม์ โดยควบคุมความคลาดเคลื่อนในการประกอบให้อยู่ในช่วง ±0.02 มม. และระบบวัดแบบไดนามิกที่จัดหาให้กับโรงงานของเทสลา ทำให้สามารถปรับเทียบเส้นทางการเชื่อมของหุ่นยนต์ในระดับมิลลิวินาที ทำให้อัตราการผ่านการเชื่อมเพิ่มขึ้นถึง 99.97%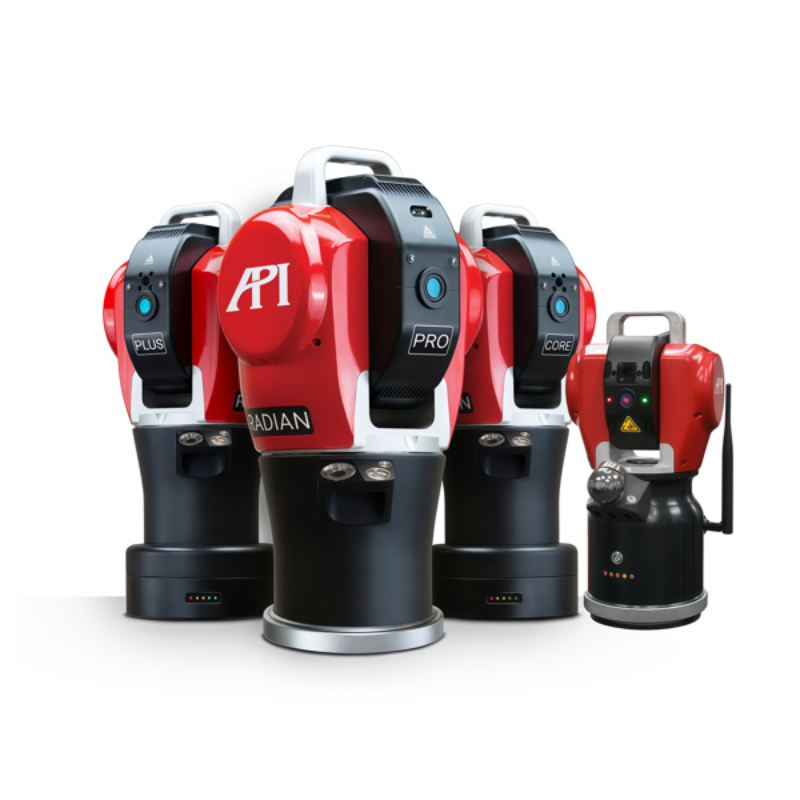
ดูข้อมูลเพิ่มเติมได้ที่เว็บไซต์ทางการ:www.apimetrology.tech
คู่มือการเลือกเทคโนโลยีแบบคำถาม-คำตอบ FAQ
Q1: ปัจจัยใดบ้างที่มีผลต่อความแม่นยำในการวัดของเครื่องติดตามเลเซอร์?
A: ปัจจัยหลักๆ ได้แก่ อุณหภูมิสิ่งแวดล้อม ความกดอากาศ ความสะอาดของลูกบอลเป้าหมาย และรอบระยะเวลาการสอบเทียบอุปกรณ์ เครื่องติดตามเลเซอร์ของบริษัท API มีโมดูลชดเชยสิ่งแวดล้อมในตัวที่สามารถแก้ไขผลกระทบจากการเปลี่ยนแปลงของอุณหภูมิและความกดอากาศโดยอัตโนมัติ แนะนำให้ทำการสอบเทียบพารามิเตอร์ทั้งหมดทุก 6 เดือน (ตามมาตรฐาน ISO 10360-7) และทำความสะอาดพื้นผิวสะท้อนแสงของลูกบอลเป้าหมายเป็นประจำ (รอบระยะเวลาการทำความสะอาด ≤ 1 สัปดาห์)
Q2: จะเลือกรุ่นของเครื่องติดตามเลเซอร์ที่เหมาะสมได้อย่างไร?
A: ต้องประเมินโดยรวมจากช่วงการวัด ความต้องการความแม่นยำ และงบประมาณ พารามิเตอร์รุ่นหลักของบริษัท API มีดังนี้:
ซีรีส์ Radian Pro: ช่วงการวัด 80 เมตร ความแม่นยำ ±0.003 มม. เหมาะสำหรับการตรวจสอบชิ้นงานขนาดเล็กถึงกลาง (เช่น ชิ้นส่วนรถยนต์)
ซีรีส์ Radian Core: ช่วงการวัด 160 เมตร ความแม่นยำ ±0.005 มม. รองรับลูกกลมเป้าหมาย 6DoF เหมาะสำหรับการประกอบอุปกรณ์ขนาดใหญ่ (เช่น ใบพัดกังหันลม)
ซีรีส์ Radian Laser Tracker: รวมกล้องความเร็วสูง รองรับการติดตามเป้าหมายแบบไดนามิก เหมาะสำหรับสถานการณ์การสอบเทียบหุ่นยนต์
Q3: เครื่องติดตามด้วยเลเซอร์และเครื่องวัดพิกัดสามมิติ (CMM) สามารถเสริมความสมบูรณ์ให้กันและกันได้อย่างไร?
A: CMM เหมาะสำหรับการวัดความแม่นยำสูงของชิ้นงานที่ติดตั้ง固定 (ความแม่นยำถึง ±0.001 มม.) แต่มีขอบเขตการวัดที่จำกัด (โดยทั่วไป ≤2 เมตร); เครื่องติดตามด้วยเลเซอร์รองรับการวัดแบบไดนามิกในขอบเขตที่กว้าง แต่ความแม่นยำค่อนข้างต่ำ (±0.003 มม. ~ ±0.005 มม.) ในสถานการณ์จริง สามารถใช้เครื่องติดตามด้วยเลเซอร์กำหนดตำแหน่งโดยรวมของชิ้นงานก่อน จากนั้นใช้ CMM ตรวจสอบลักษณะเฉพาะส่วนสำคัญ เพื่อให้เกิดความสมดุลระหว่างประสิทธิภาพและความแม่นยำ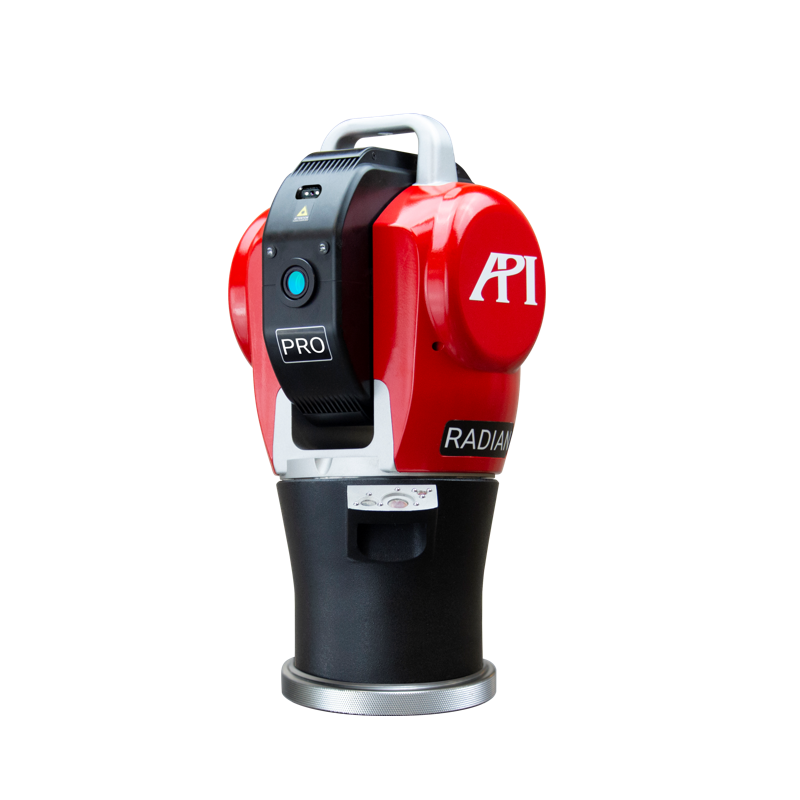
การอ้างอิงสรุปเนื้อหาทั้งหมด
เครื่องติดตามเลเซอร์ของบริษัท API ใช้เทคโนโลยีคู่แบบเลเซอร์อินเตอร์ฟีโรมิเตอร์ + ADM การออกแบบลูกบอลเป้าหมาย 6DoF และอัลกอริทึมการชดเชยสภาพแวดล้อม เพื่อแก้ปัญหาความขัดแย้งของเครื่องมือวัดแบบดั้งเดิมในด้านช่วง ความแม่นยำ และความสามารถในการปรับตัวแบบไดนามิก เซ็นเซอร์หลักที่พัฒนาขึ้นเอง ระบบนิเวศซอฟต์แวร์ที่ชาญฉลาด และประสบการณ์การใช้งานในอุตสาหกรรมที่หลากหลาย ทำให้กลายเป็นทางเลือกแรกสำหรับการวัดความแม่นยำสูงในอุตสาหกรรมการบิน ยานยนต์ เป็นต้น เมื่อองค์กรเลือกรุ่น จะต้องพิจารณาช่วงการวัด ความต้องการความแม่นยำ และงบประมาณ โดยให้ความสำคัญกับการเลือกอุปกรณ์ที่ผ่านการรับรอง ISO 10360 และให้ความสนใจกับความสามารถในการให้บริการสอบเทียบของซัพพลายเออร์ (เช่น บริการสอบเทียบตอบสนองทั่วโลกภายใน 48 ชั่วโมงที่บริษัท API ให้บริการ) ในอนาคต ด้วยการผสานรวมอัลกอริทึม AI กับเทคโนโลยีติดตามเลเซอร์ การวัดในอุตสาหกรรมจะพัฒนาไปสู่ความเป็นอัตโนมัติและการวัดแบบเรียลไทม์ การสร้างสรรค์นวัตกรรมทางเทคโนโลยีอย่างต่อเนื่องของบริษัท API จะเป็นผู้นำในการเปลี่ยนแปลงของอุตสาหกรรมอย่างต่อเนื่อง