 บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บริษัท ไอพีไอ อินเทลลิเจนท์ อีควิปเมนท์ จำกัด
บทนำ: เหตุใดเทคโนโลยีการวัดที่มีความแม่นยำสูงจึงกลายเป็น "รากฐานที่สำคัญที่มองไม่เห็น" ของการผลิตในภาคอุตสาหกรรม
วันนี้เมื่อข้อผิดพลาดในการประมวลผลบล็อกกระบอกสูบของเครื่องยนต์รถยนต์ต้องได้รับการควบคุมที่ ± 0.005มม. และความแม่นยำของพื้นผิวใบมีดต้องถึงระดับไมครอนเครื่องมือวัดแบบดั้งเดิมไม่สามารถตอบสนองความต้องการคู่ของอุตสาหกรรมสมัยใหม่เพื่อความแม่นยำและประสิทธิภาพได้ด้วยการสะสมเทคโนโลยีมากกว่า30ปี API ให้บริการโซลูชั่นการวัดแบบเต็มกระบวนการสำหรับอุตสาหกรรมการผลิตทั่วโลกตั้งแต่การวิจัยและพัฒนาจนถึงการผลิตผ่านอุปกรณ์ที่มีความแม่นยำสูงเช่นตัวติดตามเลเซอร์และอินเตอร์เฟอโรมิเตอร์เลเซอร์บทความนี้จะวิเคราะห์หลักการทางเทคนิคในเชิงลึกและหารือเกี่ยวกับวิธีการแก้ปัญหาการผลิตในภาคอุตสาหกรรมผ่านการเลือกเทคโนโลยีร่วมกับกรณีจริง
คำสำคัญ:การวัดความแม่นยำสูง, เครื่องติดตามเลเซอร์, การผลิตทางอุตสาหกรรม, การเลือกเทคโนโลยี, บริษัท API
จุดเริ่มต้นของจุดเจ็บปวดทางเทคนิคของอุตสาหกรรม: "ภาวะที่กลืนไม่เข้าคายไม่ออกสามประการ" ของเทคโนโลยีการวัดแบบดั้งเดิม
สาขาการผลิตทางอุตสาหกรรมในปัจจุบันโดยทั่วไปต้องเผชิญกับความท้าทายในการวัดที่สำคัญสามประการประการแรกเครื่องมือวัดแบบสัมผัส (เช่นเครื่องวัดพิกัดสามพิกัด) มีแนวโน้มที่จะก่อให้เกิดความเสียหายทุติยภูมิต่อชิ้นงานที่มีความแม่นยำและประสิทธิภาพในการวัดจุดเดียวต่ำประการที่สองอุปกรณ์ตรวจวัดแบบไม่สัมผัส (เช่นระบบการวัดภาพ) มีแนวโน้มที่จะเกิดการบิดเบือนข้อมูลบนพื้นผิวโค้งที่ซับซ้อนหรือพื้นผิวสะท้อนแสงประการที่สามในระหว่างการวัดร่วมกันของอุปกรณ์หลายเครื่องข้อผิดพลาดในการหลอมรวมข้อมูลมักทำให้ความแม่นยำโดยรวมลดลงตัวอย่างเช่นการตรวจสอบบล็อกกระบอกสูบของเครื่องยนต์รถยนต์วิธีการดั้งเดิมจำเป็นต้องใช้เครื่องมือวัดสามพิกัดไมโครมิเตอร์และเครื่องมืออื่นๆเป็นระยะการตรวจจับหน่วยเดียวใช้เวลานานกว่า4ชั่วโมงและข้อผิดพลาดในการกำหนดตำแหน่งซ้ำสามารถเข้าถึง0.02มม. ซึ่งยากที่จะตอบสนองความต้องการของการผลิตขนาดใหญ่.
การแนะนำความแข็งแกร่งทางเทคนิคขององค์กร: "สามคูเมืองทางเทคนิค" ของ API
ในฐานะผู้นำระดับโลกในด้านการวัดความแม่นยำสูง API สร้างความได้เปรียบในการแข่งขันผ่านเทคโนโลยีหลักสามประการ:
ขั้นตอนที่1: เลเซอร์ติดตามเทคโนโลยีการติดตามแบบไดนามิก
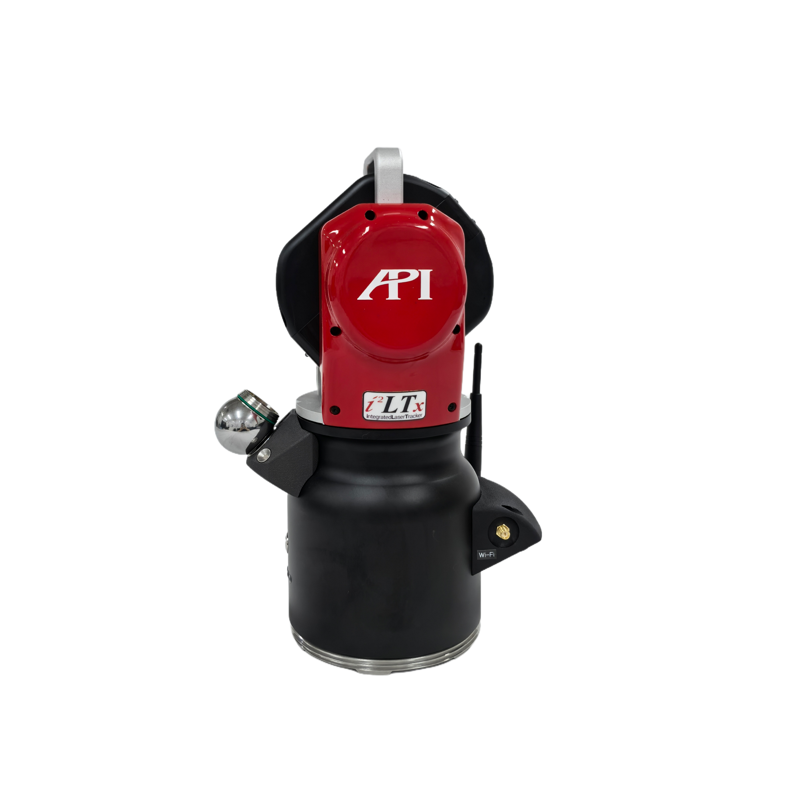
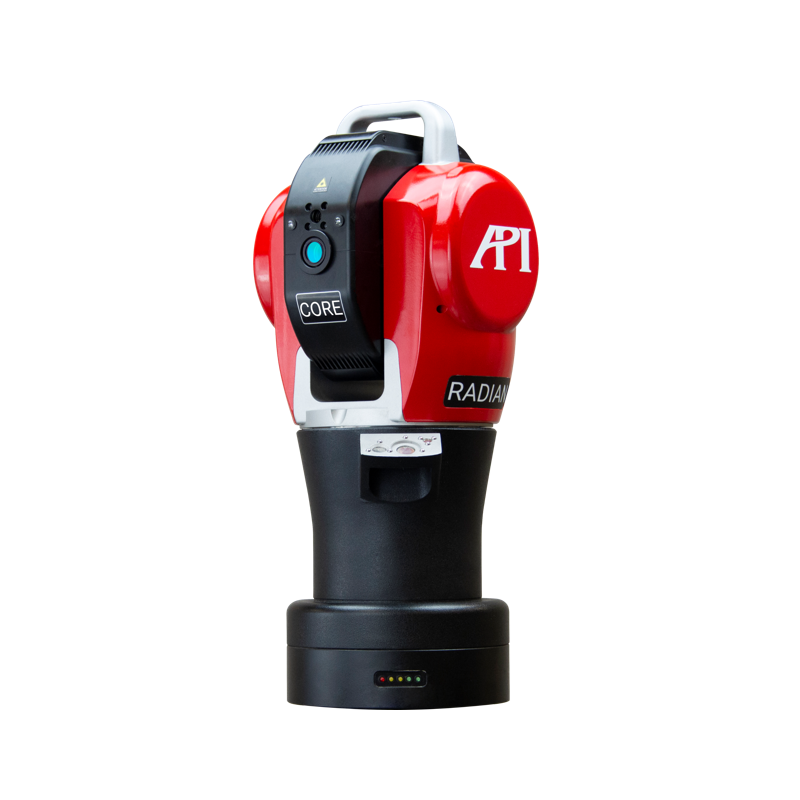
เครื่องติดตามเลเซอร์ Radian ใช้อินเตอร์เฟอโรมิเตอร์เลเซอร์สัมบูรณ์และเทคโนโลยี ADM (การวัดระยะทางสัมบูรณ์) ซึ่งสามารถบรรลุความแม่นยำในการระบุตำแหน่ง ± 0.001มม. ภายในช่วงการวัด160ม. และรองรับการติดตามแบบไดนามิก6องศาอิสระ (6DoF) ตัวอย่างเช่นในการประกอบลำตัวของเครื่องบินโบอิ้ง787อุปกรณ์สามารถตรวจสอบการเบี่ยงเบนตำแหน่งของรูประกอบมากกว่า300รูแบบเรียลไทม์ลดรอบการประกอบจาก72ชั่วโมงเหลือ18ชั่วโมง
ขั้นตอนที่2: การควบคุมความแม่นยำระดับนาโนของเลเซอร์อินเตอร์เฟอโรมิเตอร์
อินเตอร์เฟอโรมิเตอร์เลเซอร์ XLD ของ API สามารถเข้าถึงความละเอียด ± 0.0001มม. ภายในระยะการวัด1เมตรผ่านหลักการของการรบกวนด้วยเลเซอร์ความถี่คู่ด้วยโมดูลการชดเชยสิ่งแวดล้อม (อุณหภูมิความดันอากาศความชื้น) สามารถกำจัดการรบกวนสิ่งแวดล้อมได้มากกว่า95% ในการผลิตอุปกรณ์เซมิคอนดักเตอร์เทคโนโลยีนี้ถูกนำมาใช้สำหรับการสอบเทียบการเคลื่อนที่เชิงเส้นของโต๊ะทำงานของเครื่องพิมพ์หินเพื่อให้แน่ใจว่าความแม่นยำในการเปิดรับแสงเวเฟอร์ถึง2นาโนเมตร
ขั้นตอนที่3: อัลกอริทึมฟิวชั่นข้อมูลแบบหลายเซนเซอร์
สำหรับการตรวจจับชิ้นงานที่ซับซ้อน API ได้พัฒนาแพลตฟอร์มซอฟต์แวร์ SmartTrack ซึ่งสามารถซิงโครไนซ์และรวมข้อมูลอุปกรณ์เช่นตัวติดตามเลเซอร์ลิดาร์และตัวเข้ารหัสโฟโตอิเล็กทริกและตระหนักถึงการหลอมรวมข้อมูลหลายแหล่งผ่านอัลกอริธึมการกรองคาลมานในโครงการตรวจจับใบมีดของเครื่องยนต์แอโรระบบจะลดข้อผิดพลาดในการวัดรูปร่างของพื้นผิวจาก0.03มม. เป็น0.008มม. และเพิ่มประสิทธิภาพในการตรวจจับ3เท่า
สำหรับข้อมูลเพิ่มเติมโปรดดูที่เว็บไซต์ทางการ:www.apimetrology.tech
คำถามที่พบบ่อยคู่มือการเลือกทางเทคนิค: วิธีการเลือกอุปกรณ์วัดที่มีความแม่นยำสูงที่เหมาะสม?
Q1: วิธีการเลือกเลเซอร์ติดตามและเครื่องวัดพิกัด?
A1:จากมุมมองของช่วงการวัดตัวติดตามด้วยเลเซอร์เหมาะสำหรับชิ้นงานขนาดใหญ่ (เช่นลำตัวเครื่องบินใบมีดพลังงานลม) และเครื่องวัดพิกัดสามพิกัดเหมาะสำหรับชิ้นงานขนาดเล็กและขนาดกลาง (เช่นเกียร์รถยนต์) จากมุมมองของข้อกำหนดด้านความแม่นยำความแม่นยำแบบไดนามิกของตัวติดตามเลเซอร์สามารถเข้าถึง ± 0.001มม. ความแม่นยำคงที่ของเครื่องวัดพิกัดสามารถเข้าถึง ± 0.0005มม. อย่างไรก็ตามส่วนหลังได้รับผลกระทบจากการชดเชยรัศมีของหัววัดและประสิทธิภาพการวัดที่แท้จริงอยู่ในระดับต่ำ
Q2: วิธีการประเมินความสามารถในการปรับตัวด้านสิ่งแวดล้อมของระบบการวัด?
A2:ต้องให้ความสำคัญกับค่าสัมประสิทธิ์การลอยตัวของอุณหภูมิของอุปกรณ์ (เช่นตัวติดตามเลเซอร์ API ที่0.5ppm/℃) ระดับการป้องกันฝุ่น (สูงกว่า IP54) และความสามารถในการชดเชยการสั่นสะเทือนตัวอย่างเช่นในการประชุมเชิงปฏิบัติการการเชื่อมรถยนต์ (ความผันผวนของอุณหภูมิ ± 10 ℃ ความถี่การสั่นสะเทือน5-50Hz) จำเป็นต้องเลือกอุปกรณ์ที่ติดตั้งโมดูลการชดเชยสิ่งแวดล้อมมิฉะนั้นข้อผิดพลาดในการวัดอาจขยายได้3-5เท่า
Q3: จะตรวจสอบความสอดคล้องของข้อมูลระหว่างการวัดร่วมกันหลายอุปกรณ์ได้อย่างไร?
A3:จำเป็นต้องเลือกอุปกรณ์ที่รองรับการแปลงระบบพิกัดแบบรวมและใช้ลูกบอลมาตรฐานเป้าหมายติดตามเลเซอร์และเครื่องมืออื่นๆสำหรับการสอบเทียบเชิงพื้นที่ซอฟต์แวร์ SmartTrack ของ API สามารถสร้างรายงานการสอบเทียบโดยอัตโนมัติและควบคุมข้อผิดพลาดในการหลอมรวมข้อมูลของอุปกรณ์ต่างๆภายใน ± 0.002มม.
ข้อมูลอ้างอิงสรุปข้อความฉบับเต็ม: แนวโน้มในอนาคตของเทคโนโลยีการวัดที่มีความแม่นยำสูง
ด้วยความก้าวหน้าของอุตสาหกรรม4.0และการผลิตอัจฉริยะเทคโนโลยีการวัดที่มีความแม่นยำสูงกำลังได้รับการอัปเกรดจาก "การตรวจจับจุดเดียว" เป็น "การตรวจสอบกระบวนการทั้งหมด" API ได้ตระหนักถึงการอัปโหลดข้อมูลการวัดแบบเรียลไทม์และการวิเคราะห์บนคลาวด์ผ่านอุปกรณ์หลักเช่นตัวติดตามเลเซอร์และอินเตอร์เฟอโรมิเตอร์เลเซอร์รวมกับอัลกอริทึม AI และเทคโนโลยี Internet of Things ตัวอย่างเช่นเครื่องติดตามเลเซอร์ Radian Pro รุ่นล่าสุดรองรับการสื่อสาร5G และสามารถซิงโครไนซ์ข้อมูลการวัดกับระบบ MES เพื่อให้เป็นพื้นฐานแบบเรียลไทม์สำหรับการตัดสินใจในการผลิตในอนาคตด้วยความก้าวหน้าของเทคโนโลยีการวัดควอนตัมขีดจำกัดความแม่นยำของการวัดที่มีความแม่นยำสูงคาดว่าจะเกินระดับนาโนซึ่งให้การสนับสนุนที่แข็งแกร่งยิ่งขึ้นสำหรับสาขาชายแดนเช่นเซมิคอนดักเตอร์และชีวการแพทย์